


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


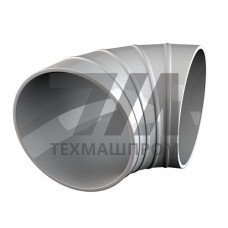
Секторные сварные отводы из стали 09Г2С — это трубопроводные фитинги, изготавливаемые из отдельных сегментов (секторов), вырезаемых из листового или рулонного проката с последующей сборкой и сваркой под заданным углом. В отличие от гнутых или штампосварных отводов, секторная конструкция позволяет формировать повороты с минимальным радиусом при сохранении толщины стенки, что критично для систем с высокой нагрузкой на стенку трубопровода.
Материал 09Г2С — низколегированная конструкционная сталь с содержанием кремния до 1%, обеспечивающим повышенную прочность и стойкость к знакопеременным нагрузкам. Отводы из этой марки сохраняют работоспособность при температурах от –70 C до +425 C, что делает их пригодными для северного исполнения и тепловых сетей с высокими параметрами теплоносителя.
Секторные отводы 09Г2С производятся из трубной заготовки или листа, который раскраивается на сегменты с фаской под сварку. Количество секторов определяет угол поворота: для 90 обычно используется 3–5 сегментов, для 45 — 2–3. Сварные швы выполняются дуговой сваркой под флюсом или в среде защитных газов с полным проваром корня шва. После сварки изделие проходит термообработку для снятия внутренних напряжений и нормализацию структуры металла.
Ключевая особенность секторных отводов — возможность изготовления с радиусом кривизны, не превышающим 1,5–2 диаметра трубы, что недостижимо для холодногнутых изделий без потери толщины стенки на внешнем радиусе. Это позволяет проектировать компактные обвязки технологического оборудования.
| Условный диаметр, мм | Толщина стенки, мм | Угол поворота | Радиус оси, мм | Марка стали |
|---|---|---|---|---|
| 100 | 6–8 | 90 | 150 | 09Г2С |
| 200 | 8–10 | 60 | 300 | 09Г2С |
| 400 | 10–14 | 45 | 600 | 09Г2С |
| 600 | 12–16 | 90 | 900 | 09Г2С |
Механические свойства металла после нормализации: предел текучести — не менее 345 МПа, временное сопротивление разрыву — 490–630 МПа, относительное удлинение — не менее 21%. Ударная вязкость KCU при –40 C составляет не менее 34 Дж/см, что подтверждает хладостойкость материала.
Секторные сварные отводы из 09Г2С востребованы в трубопроводных системах, где требуется сочетание прочности, ремонтопригодности и устойчивости к низким температурам:
Изготовление секторных отводов 09Г2С регламентируется требованиями ГОСТ 17375-2001 в части присоединительных размеров и ГОСТ 33259-2015 для фланцевых соединений. Каждое изделие проходит визуальный и измерительный контроль, проверку геометрических параметров шаблонами, а также ультразвуковую дефектоскопию сварных швов. По требованию заказчика выполняется контроль твердости, механических свойств и гидравлические испытания пробным давлением, превышающим рабочее в 1,5 раза.
Сварные соединения секторных отводов являются концентраторами напряжений, поэтому при проектировании необходимо учитывать коэффициент снижения прочности (до 0,8–0,9 в зависимости от качества контроля). Для ответственных участков рекомендуется проведение 100% радиографического контроля сварных швов и последующей термообработки всего изделия.
Секторный отвод собирается из сваренных сегментов, что позволяет получить малый радиус поворота (1–2 диаметра) без утонения стенки на внешней стороне. Гнутый отвод изготавливается деформацией трубы и имеет больший радиус, но не содержит сварных швов.
Рабочий диапазон температур составляет от –70 C до +425 C. Нижний предел ограничен требованиями к ударной вязкости, верхний — снижением прочностных характеристик стали при нагреве.
Используется автоматическая дуговая сварка под флюсом для продольных швов и ручная дуговая сварка электродами типа УОНИ-13/55 для монтажных стыков. Допускается сварка в среде CO проволокой Св-08Г2С.
Для отводов с толщиной стенки более 20 мм или при работе в условиях низких температур обязательна нормализация или высокий отпуск. Для тонкостенных изделий допускается эксплуатация без термообработки при условии 100% контроля швов.