


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


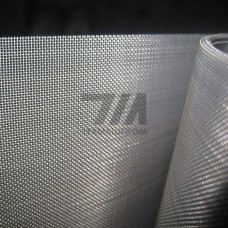
Сетка тканая стальная 03Х18Н9Т-ВИ — металлическая плетёная сетка, изготовленная из коррозионностойкой аустенитной стали марки 03Х18Н9Т-ВИ (аналог AISI 321 по типу легирования, но с пониженным содержанием углерода и вакуумно-индукционной выплавкой). Буквы «ВИ» обозначают вакуумно-индукционную выплавку, обеспечивающую минимальное содержание неметаллических включений, низкий уровень серы и фосфора, стабильный химический состав. Такая сталь сохраняет аустенитную структуру в интервале температур от криогенных до 600–700 C, устойчива к межкристаллитной коррозии благодаря титановому стабилизированию и содержанию углерода не более 0,03 %.
Сетка тканая из 03Х18Н9Т-ВИ выпускается полотном с квадратными или прямоугольными ячейками. Проволока проходит волочение, отжиг в защитной атмосфере и правку; готовое полотно подвергается светлому отжигу для снятия наклёпа. Основные параметры:
Вакуумно-индукционная выплавка снижает содержание кислорода и азота, что повышает пластичность проволоки при волочении до микронных диаметров и уменьшает риск обрывности при ткачестве. Сталь немагнитна в отожжённом состоянии, имеет предел прочности 520–720 МПа после нагартовки и относительное удлинение не менее 40 % в мягком состоянии. Рабочий диапазон температур — от –196 C до +600 C; кратковременно допускается нагрев до 700 C без потери защитных свойств оксидной плёнки CrO.
| Параметр | Значение | Единица | Условие | Метод контроля |
|---|---|---|---|---|
| Содержание углерода | 0,03 | % | плавка | ГОСТ 22536.1 |
| Титан | 0,4–0,8 | % | стабилизация | спектральный анализ |
| Предел прочности проволоки | 520–720 | МПа | нагартовка | ГОСТ 1497 |
| Размер ячейки | 0,04–5,0 | мм | свету | ГОСТ 6613 |
| Рабочая температура | –196…+600 | C | окислительная среда | испытания на стойкость |
Сетка тканая 03Х18Н9Т-ВИ востребована там, где требуется сочетание высокой коррозионной стойкости, немагнитности и стабильности при термоциклировании:
Проволока из 03Х18Н9Т-ВИ волочится с промежуточными отжигами при 1050–1100 C в водороде. Ткачество выполняется на станках с программным управлением, обеспечивающих точность шага ячейки 3 %. После плетения полотно отжигается в вакууме или защитной атмосфере для восстановления пластичности и снятия внутренних напряжений. Контроль геометрии ячейки проводится по ГОСТ 6613, проверка коррозионной стойкости — по ГОСТ 6032 (метод АМУ).
03Х18Н9Т-ВИ содержит не более 0,03 % углерода против 0,12 % у 12Х18Н10Т, что исключает выделение карбидов хрома при сварке и нагреве до 600 C. Вакуумно-индукционная выплавка обеспечивает более низкое содержание примесей и стабильную аустенитную структуру.
В окислительных средах сталь устойчива до 600 C, кратковременно — до 700 C. При более высоких температурах начинается интенсивное окалинообразование и потеря механических свойств.
В отожжённом состоянии сталь немагнитна. После холодной деформации (волочение, гибка) возможно появление слабого ферромагнитного отклика, который снимается отжигом при 1050–1100 C.
Сетка тканая поставляется по ГОСТ 6613 (фильтровая), ГОСТ 3826 (полотняная), ТУ производителя. Химический состав контролируется по ГОСТ 5632, коррозионные испытания — по ГОСТ 6032.