


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


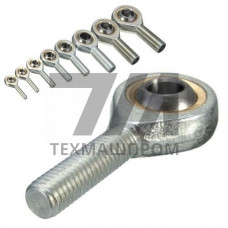
Шарнирная головка SAKAC12M — компактный узел соединения с наружной метрической резьбой M121,25, предназначенный для передачи осевых и радиальных нагрузок в кинематических цепях с возвратно-поступательным движением. Изделие относится к серии SAKA, корпус которой изготовлен из углеродистой стали с гальваническим цинкованием, обеспечивающим защиту от коррозии в условиях умеренной влажности. Внутреннее кольцо выполнено из закаленной подшипниковой стали и имеет сферическую рабочую поверхность, что позволяет компенсировать угловые перекосы валов до 15 в обе стороны.
Конструкция SAKAC12M предусматривает запрессованное внутреннее кольцо с последующей обжимкой корпуса — это исключает осевое смещение и обеспечивает стабильный момент трения при знакопеременных нагрузках. Смазочная канавка с пресс-масленкой на корпусе позволяет обслуживать узел без демонтажа, что критично для оборудования с ограниченным доступом к точкам смазки. Отсутствие люфта в начальной стадии эксплуатации достигается за счет предварительного натяга, создаваемого при сборке.
Номинальный диаметр отверстия внутреннего кольца составляет 12 мм, шаг резьбы — 1,25 мм. Разрушающая статическая нагрузка для данного типоразмера находится в диапазоне 20–25 кН, что позволяет применять узел в механизмах средней грузоподъемности. Рабочая температура ограничена интервалом –30…+100 C из-за свойств консистентной смазки, закладываемой на заводе-изготовителе.
| Параметр | Значение | Единица | Метод контроля | Примечание |
|---|---|---|---|---|
| Отверстие внутреннего кольца | 12 | мм | Нутромер | H7 |
| Шаг наружной резьбы | 1,25 | мм | Резьбовой калибр | 6g |
| Угол перекоса | 15 | Угломер | в обе стороны | |
| Статическая нагрузка | 22 | кН | Расчет | радиальная |
| Масса | 0,09 | кг | Взвешивание | без смазки |
Корпус SAKAC12M производится методом холодной высадки из стали марки C45E с последующей термообработкой до твердости 25–30 HRC. Наружная резьба накатывается, что повышает усталостную прочность соединения по сравнению с нарезанной. Внутреннее кольцо из стали 100Cr6 (аналог ШХ15) закаливается до 58–62 HRC, после чего рабочая сфера подвергается шлифованию и суперфинишированию для достижения шероховатости Ra 0,4 мкм. Такая обработка минимизирует износ пары трения и снижает коэффициент трения до 0,05–0,08 при наличии смазки.
Гальваническое цинкование корпуса толщиной 8–12 мкм с хроматированием обеспечивает защиту от коррозии в течение 96 часов в соляном тумане по ГОСТ 9.308. Для агрессивных сред предусмотрено исполнение с покрытием корпуса из нержавеющей стали, однако стандартная версия SAKAC12M ориентирована на сухие и умеренно влажные производственные помещения.
Шарнирные головки SAKAC12M востребованы в пневматических и гидравлических приводах, где требуется компенсация несоосности штока и поршня. Типовые места установки:
Благодаря наружной резьбе M12 узел вворачивается непосредственно в проушину, вилку или корпусной элемент, что исключает необходимость в дополнительных переходных деталях. Контргайка, поставляемая в комплекте, фиксирует положение головки после регулировки длины тяги. Рекомендуемый момент затяжки резьбового соединения — 25–30 Нм, что соответствует классу прочности резьбы 8.8.
SAKAC12M рассчитана на работу при температурах от –30 до +100 C. При эксплуатации в запыленных средах (цементные заводы, мукомольные производства) требуется защита пыльником или регулярная смазка с интервалом 100–150 моточасов. Для узлов, работающих при высоких скоростях скольжения (более 0,5 м/с), рекомендуется применять пластичные смазки с дисульфидом молибдена, снижающие риск задиров на сферической поверхности.
Периодичность технического обслуживания определяется интенсивностью работы: при двухсменном режиме — не реже одного раза в месяц. Признаком предельного износа служит появление люфта во внутреннем кольце, превышающего 0,1 мм в радиальном направлении. Замена узла производится путем выворачивания корпуса из посадочного гнезда без демонтажа смежных элементов привода.
SAKAC12M имеет наружную резьбу M121,25 для вворачивания в корпус, тогда как SAKAC12 оснащена отверстием под палец или ось. Выбор определяется способом монтажа в конкретном узле.
Да, конструкция с запрессованным кольцом и предварительным натягом рассчитана на знакопеременные нагрузки. Однако амплитуда не должна превышать 50% от статической разрушающей нагрузки — 11 кН.
Для стандартного исполнения из углеродистой стали — 25–30 Нм. При установке в алюминиевые корпуса момент снижают до 15–20 Нм во избежание срыва резьбы.
Заводская консистентная смазка обеспечивает работу в течение первых 100 часов. Для длительной эксплуатации рекомендуется пополнить смазку через пресс-масленку перед установкой узла.