


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


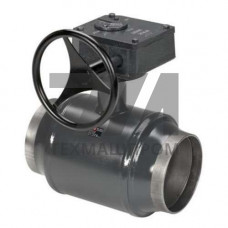
Шаровые краны под приварку с приводом из нержавеющей стали AISI 316 — это запорная арматура, предназначенная для стационарного монтажа на трубопроводах методом сварки встык. Корпус и основные проточные элементы изготавливаются из стали 316 (аналог 08Х17Н13М2), что обеспечивает стойкость к хлоридам, кислотам и агрессивным средам. Приводное исполнение — электрическое, пневматическое или электропневматическое — позволяет интегрировать кран в автоматизированные системы управления технологическими процессами без ручного вмешательства оператора.
Конструкция приварного крана исключает фланцевые соединения, что снижает риск утечек и уменьшает габаритную массу обвязки. Привод монтируется на верхнем фланце ISO 5211, что стандартизирует присоединительные размеры и упрощает замену привода при модернизации линии. Для сред с высокой температурой или абразивными включениями предусмотрены исполнения с металлическим седлом и уплотнением шпинделя по стандарту API 607.
Материал AISI 316 определяет рабочий диапазон температур от –60 до +200 C для исполнений с PTFE-уплотнениями и до +450 C для версий с металлическим седлом. Номинальное давление — PN 16–40 в зависимости от диаметра и типа уплотнения. Приварные концы выполняются под стыковую сварку с фаской под полное проплавление, что обеспечивает равнопрочность соединения с трубопроводом.
| DN | PN | Температура, C | Тип привода | Управление |
|---|---|---|---|---|
| 15 | 40 | –60…+200 | Пневматический | Двухпозиционное |
| 50 | 40 | –60…+200 | Электропривод 24–230 В | Аналоговое 4–20 мА |
| 100 | 16 | –60…+450 | Пневматический | Двухпозиционное |
Приварные шаровые краны с приводом из AISI 316 востребованы в технологических линиях, где требуется герметичность и автоматизация:
Приводное исполнение обеспечивает дистанционное управление с пульта оператора или по сигналу от программируемого логического контроллера (ПЛК). Для пневматических приводов применяются электропневматические позиционеры, позволяющие плавно регулировать степень открытия. Электроприводы оснащаются конечными выключателями и редукторами с ручным дублером для аварийного закрытия при потере питания.
Сварка приварных концов выполняется аргонодуговой сваркой неплавящимся электродом (TIG) с последующим контролем шва радиографическим методом. Перед сваркой необходимо демонтировать уплотнения и шаровой элемент, чтобы исключить термическое повреждение PTFE-седел. После монтажа проводится гидравлическое испытание на прочность и герметичность при давлении 1,5 PN.
Для агрессивных сред с содержанием хлоридов свыше 200 ppm рекомендуется применять краны с уплотнением из усиленного PTFE или PEEK. Приводной узел должен быть защищен от прямого попадания технологической среды — для этого используется двойное уплотнение шпинделя с контрольным отверстием для индикации протечек.
Стандартно устанавливаются пневматические приводы с давлением питания 4–8 бар и электроприводы на 24 В, 220 В или 380 В. Для регулирующих задач применяются позиционеры с аналоговым сигналом 4–20 мА или протоколом HART.
Основной метод — аргонодуговая сварка TIG с присадочным прутком из стали 316L. Для труб большого диаметра допускается комбинированная сварка: корневой шов TIG, заполняющие слои — MMA или MIG.
Да, при заказе с уплотнением шпинделя из фторкаучука (FKM) и металлическими седлами кран выдерживает остаточное давление до 10 мм рт. ст. Необходимо уточнить требование к герметичности по классу А по ГОСТ 9544.
Для пневматических приводов — проверка герметичности и смазки каждые 6 месяцев. Электроприводы требуют контроля момента затяжки и состояния редуктора раз в год. При работе в запыленных средах интервал сокращается вдвое.