


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


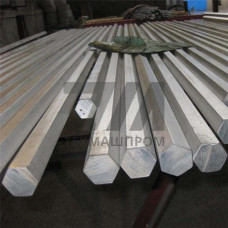
Шестигранник 12Х18Н10Т-ВИ — горячекатаный или калиброванный профиль с шестью равными гранями, изготовленный из коррозионностойкой аустенитной стали марки 12Х18Н10Т, выплавленной методом вакуумно-индукционной обработки. Индекс «ВИ» обозначает вакуумно-индукционную выплавку, обеспечивающую пониженное содержание газов (кислород, азот, водород), неметаллических включений и серы по сравнению с открытой дуговой плавкой. Это критично для деталей, работающих в условиях знакопеременных нагрузок, агрессивных сред и повышенных температур.
Химический состав стали 12Х18Н10Т-ВИ регламентируется ГОСТ 5632: углерод — не более 0,12 %, хром — 17–19 %, никель — 9–11 %, титан — 0,4–1,0 % (Ti/C 5). Титан стабилизирует структуру против межкристаллитной коррозии при нагреве до 600–800 C. Вакуумно-индукционная выплавка снижает содержание кислорода до 0,005 %, что повышает ударную вязкость и усталостную прочность.
Шестигранник 12Х18Н10Т-ВИ поставляется по ГОСТ 2879 (горячекатаный) и ГОСТ 8560 (калиброванный). Размер под ключ — от 8 до 100 мм. Калиброванный прокат проходит волочение с последующим отжигом, обеспечивая шероховатость Ra 2,5 мкм и предельные отклонения h11–h12. Кривизна — не более 0,5 % длины. Механические свойства после аустенизации:
Профиль сохраняет аустенитную структуру в диапазоне от криогенных температур (–196 C) до 600 C. При 600–800 C стабилизация титаном предотвращает выделение карбидов хрома по границам зёрен.
| Размер под ключ, мм | Метод производства | Предельные отклонения | в, МПа | Типовое применение |
|---|---|---|---|---|
| 10 | калиброванный | h11 | 510–640 | крепёж КИП |
| 17 | калиброванный | h11 | 510–640 | арматура |
| 24 | горячекатаный | +0,5/–1,0 | 510–640 | фланцы |
| 36 | горячекатаный | +0,5/–1,0 | 510–640 | запорная арматура |
| 46 | горячекатаный | +0,5/–1,5 | 510–640 | нефтегаз |
Шестигранник 12Х18Н10Т-ВИ востребован в отраслях, где требуется сочетание коррозионной стойкости и стабильных механических характеристик:
Вакуумно-индукционная выплавка особенно важна для ответственного крепежа, работающего при циклических нагрузках: снижение содержания неметаллических включений повышает сопротивление усталостному разрушению. Шестигранник обрабатывается резанием, штампуется, сваривается без ограничений (кроме случаев, когда требуется стойкость к МКК после сварки — тогда применяют термообработку).
Индекс «ВИ» означает вакуумно-индукционную выплавку: снижено содержание кислорода, азота, водорода и неметаллических включений. Это повышает ударную вязкость, усталостную прочность и чистоту стали по макро- и микроструктуре.
Длительная эксплуатация — до 600 C. Кратковременный нагрев до 800 C допустим, поскольку титан стабилизирует структуру против межкристаллитной коррозии. При криогенных температурах (до –196 C) сталь сохраняет аустенитную структуру и ударную вязкость.
Горячекатаный — ГОСТ 2879, калиброванный — ГОСТ 8560. Марка стали — по ГОСТ 5632. По требованию заказчика возможна поставка по ТУ с дополнительным контролем УЗК и МКК.
Да, при соответствии требованиям ПНАЭ Г-7-008. Вакуумно-индукционная выплавка обеспечивает стабильность свойств и минимальное содержание примесей, что критично для ответственных узлов первого и второго контуров.