


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


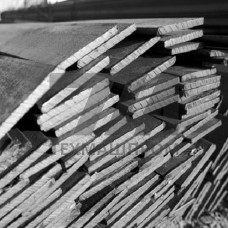
Титановая полоса ВТ5 — это деформируемый титановый сплав средней прочности, легированный алюминием (4,3–6,2 %) и ванадием (3,5–4,5 %). Материал относится к псевдо--сплавам и поставляется в виде горячекатаных полос (шин) прямоугольного сечения. Сплав ВТ5 сочетает высокую удельную прочность с удовлетворительной пластичностью и хорошей свариваемостью, что определяет его применение в узлах, работающих при температурах до 400 C.
Полоса ВТ5 производится по ГОСТ 26492-85 и ТУ 1-5-063-85. Химический состав регламентируется ГОСТ 19807-91. Механические свойства зависят от состояния поставки: горячекатаное (без термической обработки) или отожжённое. Предел прочности отожжённой полосы составляет 686–932 МПа, предел текучести — не менее 588 МПа, относительное удлинение — 12–16 %.
Сплав ВТ5 имеет однофазную -структуру, что обеспечивает повышенную жаропрочность по сравнению с двухфазными сплавами типа ВТ6. При этом он уступает последним в прочности, но превосходит по коррозионной стойкости в окислительных средах и морской воде. Полоса ВТ5 не склонна к хладноломкости и сохраняет работоспособность при криогенных температурах до –253 C.
Технологические параметры обработки полосы ВТ5:
Шины титановые ВТ5 выпускаются толщиной 4–60 мм и шириной 20–200 мм. Длина полос — от 1 до 4 м в зависимости от сечения. Предельные отклонения по толщине составляют 0,5–1,5 мм, по ширине — 1,0–3,0 мм. Полоса поставляется в горячекатаном или отожжённом состоянии, с обрезкой кромок или без неё.
| Толщина, мм | Ширина, мм | Предел прочности, МПа | Относительное удлинение, % | Состояние поставки |
|---|---|---|---|---|
| 5 | 40–80 | 686–833 | 14 | отожжённое |
| 10 | 60–120 | 706–862 | 13 | отожжённое |
| 20 | 80–160 | 726–883 | 12 | горячекатаное |
| 30 | 100–200 | 736–902 | 12 | горячекатаное |
Титановая шина ВТ5 востребована в отраслях, где требуется сочетание лёгкости, коррозионной стойкости и стабильности механических свойств при умеренном нагреве. Основные направления использования:
Полоса ВТ5 применяется для изготовления фланцев, переходников, проставок, рёбер жёсткости и других плоских деталей методом механической обработки или сварки. Материал устойчив к питтинговой и щелевой коррозии в хлоридсодержащих средах, а также к коррозионному растрескиванию под напряжением.
При заказе шины ВТ5 необходимо указывать размеры сечения, состояние поставки (отожжённое или горячекатаное), группу качества поверхности и категорию прочности. Контроль механических свойств проводится на образцах, вырезанных вдоль направления прокатки. Допускается ультразвуковой контроль сплошности по требованию заказчика для ответственных применений в авиационной и химической технике.
ВТ5 — псевдо--сплав с однофазной структурой, обладает более высокой жаропрочностью и свариваемостью, но меньшей прочностью по сравнению с двухфазным ВТ6. ВТ5 предпочтителен для сварных конструкций, работающих при температурах до 400 C.
Стандартный режим — отжиг при 680–800 C с выдержкой 30–60 минут и охлаждением на воздухе. Для снятия напряжений после холодной деформации применяется низкий отжиг при 550–650 C.
В отожжённом состоянии сплав допускает ограниченную холодную гибку с радиусом не менее 3–5 толщин. Для формовки с малыми радиусами требуется нагрев до 600–800 C.
Рекомендуется аргонодуговая сварка неплавящимся электродом с присадочной проволокой того же состава, а также электронно-лучевая и лазерная сварка. После сварки требуется отжиг для снятия остаточных напряжений.