


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


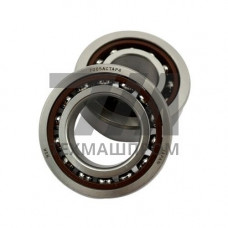
Шпиндельные подшипники 7002C — это радиально-упорные шариковые подшипники сверхлёгкой серии с углом контакта 15, предназначенные для установки в высокоскоростные шпиндельные узлы металлорежущих станков, деревообрабатывающего оборудования и измерительных систем. Типоразмер 7002 соответствует метрической серии с номинальным внутренним диаметром 15 мм, наружным диаметром 32 мм и шириной 9 мм. Индекс «C» обозначает угол контакта 15, что обеспечивает преобладание осевой грузоподъёмности над радиальной и минимальный нагрев при высоких частотах вращения.
Конструктивно подшипник 7002C выполняется с одним разъёмным кольцом, что позволяет воспринимать комбинированные нагрузки, действующие в одном направлении. Для восприятия реверсивных осевых усилий применяется парная установка по схемам «тандем», «О» или «X». Точность изготовления соответствует классам ISO P4, P4A, P2 (по DIN — ABEC 7, ABEC 9), что критично для шпинделей с частотой вращения свыше 20 000 об/мин.
Подшипники 7002C эксплуатируются в шпинделях токарных, фрезерных, шлифовальных и расточных станков с ЧПУ, а также в электрошпинделях с частотой вращения до 60 000 об/мин. Керамические гибридные исполнения (шарики SiN) применяются в высокоскоростных обрабатывающих центрах, где требуется снижение центробежных сил и тепловыделения. В измерительных головках и координатно-расточных станках используются комплекты класса P2 с предварительным натягом для обеспечения осевой жёсткости.
Рабочий диапазон температур — от –40 C до +120 C в зависимости от типа смазки и сепаратора. Для масляно-воздушной смазки верхний предел достигает +150 C. Монтаж выполняется с натягом по внутреннему кольцу и посадкой по наружному в корпус шпинделя, что требует контроля момента затяжки и соосности опор.
| Параметр | Значение | Единица | Условие | Примечание |
|---|---|---|---|---|
| Внутренний диаметр | 15 | мм | номинал | посадка на вал |
| Наружный диаметр | 32 | мм | номинал | посадка в корпус |
| Ширина | 9 | мм | номинал | — |
| Угол контакта | 15 | серия C | высокая быстроходность | |
| Динамическая грузоподъёмность | 6,1 | кН | ISO P4 | одиночный |
| Предельная частота вращения | 60 000 | об/мин | масляно-воздушная смазка | гибридный |
Индекс C соответствует углу контакта 15, индекс AC — 25. Меньший угол обеспечивает более высокую предельную частоту вращения, но снижает осевую грузоподъёмность.
Для шпинделей с частотой вращения свыше 15 000 об/мин применяются комплекты класса ISO P4A или P2 с предварительным натягом, подобранные по биению.
При использовании полимочевинной смазки и латунного сепаратора допускается кратковременная работа до +150 C. Стандартные исполнения ограничены +120 C.
Парная установка выполняется по схемам «тандем», «О» или «X» с контролем предварительного натяга. Требуется обеспечение соосности опор и посадки с натягом по внутреннему кольцу.