


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


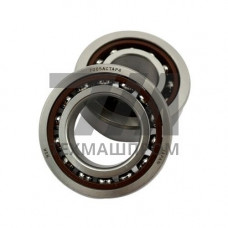
Подшипники 7003C — радиально-упорные шариковые подшипники сверхлёгкой серии с углом контакта 15, предназначенные для установки в шпиндельные узлы металлорежущих станков, измерительного оборудования и высокоскоростных электроприводов. Конструктивное исполнение соответствует схеме «один подшипник на валу» с восприятием осевой нагрузки в одном направлении, что требует парной или групповой компоновки при монтаже. Угол контакта 15 обеспечивает преобладание радиальной грузоподъёмности над осевой, что критично для операций чистового фрезерования и прецизионного шлифования.
Подшипник 7003C имеет внутренний диаметр 17 мм, наружный диаметр 35 мм и ширину 10 мм. Тела качения — шарики высокой степени точности, сепаратор — массивный латунный или текстолитовый, в зависимости от исполнения. Класс точности варьируется от P5 до P2 по ГОСТ 520-2011 или от ABEC 5 до ABEC 9 по стандарту ISO. Предварительный натяг создаётся пружинами, регулировочными гайками или тепловым способом, что напрямую влияет на жёсткость шпиндельного узла и точность обработки.
Подшипники 7003C устанавливаются преимущественно в шпинделях деревообрабатывающих и металлообрабатывающих станков с ЧПУ, где требуется сочетание высокой частоты вращения и точности позиционирования. Типовая схема монтажа — тандемная пара или комплект из трёх подшипников с предварительным натягом. В шпинделях координатно-расточных станков и прецизионных головок обрабатывающих центров данная серия обеспечивает радиальное биение вала в пределах 1–2 мкм.
Также подшипники 7003C востребованы в шпинделях измерительных машин, оптических делительных головок и высокоскоростных гравировальных установок. В этих системах критичны минимальный момент трения и стабильность положения оси при переменных нагрузках.
Для подшипников 7003C применяются пластичные смазки на литиевой или полимочевинной основе, а также масляно-воздушная подача. Выбор смазки определяется частотой вращения: при превышении 30 000 об/мин рекомендуется масляно-воздушная система с расходом 0,02–0,05 см/ч на подшипник. Периодичность замены смазки в закрытых шпиндельных узлах — не реже одного раза в 2000–3000 часов наработки.
| Параметр | Значение | Единица | Условия | Примечание |
|---|---|---|---|---|
| Внутренний диаметр | 17 | мм | Номинал | Посадка на вал k5 |
| Наружный диаметр | 35 | мм | Номинал | Посадка в корпус K6 |
| Ширина | 10 | мм | Номинал | — |
| Угол контакта | 15 | Серия C | Радиально-упорный | |
| Динамическая грузоподъёмность | 7,2 | кН | При 1 млн оборотов | Справочно |
| Предельная частота | 60 000 | об/мин | Масляно-воздушная смазка | Класс P4 и выше |
Для шпинделей обрабатывающих центров с частотой вращения свыше 20 000 об/мин рекомендуется класс точности P4 или P2 по ГОСТ 520-2011. Класс P5 допустим для менее ответственных узлов с частотой до 15 000 об/мин.
Одиночная установка возможна только при наличии радиальной нагрузки и отсутствии осевой. В шпиндельных узлах подшипники 7003C монтируются парами, тандемами или комплектами с предварительным натягом для восприятия двусторонних осевых усилий.
При 40 000 об/мин применяется масляно-воздушная смазка с расходом 0,02–0,03 см/ч на подшипник. Пластичные смазки на полимочевинной основе допустимы при частоте до 25 000 об/мин.
При правильном монтаже, предварительном натяге и своевременной замене смазки ресурс составляет 4000–6000 часов непрерывной работы. Превышение допустимой температуры подшипника выше 80 C сокращает ресурс на 30–40 %.