


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


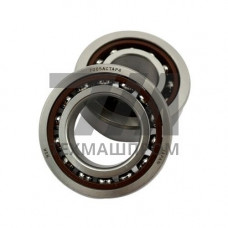
Шпиндельные подшипники 7014C — радиально-упорные шариковые подшипники сверхлёгкой серии с углом контакта 15, предназначенные для установки в высокоскоростные шпиндельные узлы металлорежущих станков, внутришлифовальных головок и измерительных систем. Типоразмер 7014C соответствует метрической серии 10 (сверхлёгкая) по ISO 15, с номинальными габаритами 70 110 20 мм. Буквенный индекс «C» в обозначении регламентирует угол контакта 15, что обеспечивает преобладание осевой грузоподъёмности над радиальной и позволяет достигать предельных частот вращения при минимальном тепловыделении.
Подшипники 7014C выпускаются в классах точности ISO P4, P4A, P2 и ABEC 7/9. Дорожки качения и тела вращения изготовлены из подшипниковой стали ШХ15 (аналог 100Cr6, 1.3505) либо из азотированного кремниевого нитрида SiN в гибридном исполнении. Сепаратор — текстолитовый (фенольный) или латунный массивный, что критично для работы при dn-факторе свыше 1,0 10 ммоб/мин. Предварительный натяг задаётся пружинами, гидравлическим механизмом или тепловой посадкой и составляет от 20 до 200 Н в зависимости от компоновки.
Ключевые технические параметры:
Подшипники 7014C монтируются преимущественно по схемам «тандем» (DT), «спина к спине» (DB) и «лицом к лицу» (DF). Схема DB обеспечивает максимальную жёсткость на изгиб шпинделя и применяется в опорах передних бабок токарных центров с ЧПУ. Схема DT используется в высокоскоростных электрошпинделях для фрезерования алюминиевых сплавов и композитов, где требуется однонаправленное восприятие осевой нагрузки. Схема DF целесообразна при необходимости компенсации температурных деформаций вала.
Рабочий диапазон температур — от –40 C до +120 C (при использовании термостойких смазок до +150 C). Предварительный натяг и тепловой режим подбираются с учётом частоты вращения: при превышении 15 000 об/мин рекомендуется масляно-воздушная смазка с расходом 0,03–0,05 см/ч на опору.
| Параметр | Класс P4 | Класс P4A | Класс P2 | Класс ABEC 9 |
|---|---|---|---|---|
| Радиальное биение, мкм | 2,5 | 1,5 | 1,0 | 0,6 |
| Осевое биение, мкм | 3,0 | 2,0 | 1,5 | 1,0 |
| Предельная частота, об/мин | 18 000 | 21 000 | 24 000 | 26 000 |
| Шероховатость дорожек Ra, мкм | 0,08 | 0,05 | 0,04 | 0,025 |
Подшипники 7014C устанавливаются в шпиндельные узлы обрабатывающих центров с ЧПУ, внутришлифовальных и координатно-расточных станков, а также в измерительные головки координатно-измерительных машин. В деревообрабатывающих фрезерных станках с частотой вращения свыше 20 000 об/мин применяются гибридные версии с керамическими шариками. В шпинделях электроэрозионных станков подшипники 7014C работают в условиях электроизоляции, что требует применения керамических тел качения.
Индекс «C» обозначает угол контакта 15, индекс «AC» — 25. Подшипники 7014C обеспечивают более высокую предельную частоту вращения, но меньшую осевую грузоподъёмность по сравнению с 7014AC.
Для частот 15 000–24 000 об/мин оптимален лёгкий предварительный натяг 20–50 Н, реализуемый пружинным механизмом. При меньших частотах допускается средний натяг до 120 Н.
Да, подшипники 7014C в исполнении с текстолитовым сепаратором рассчитаны на масляно-воздушную смазку. Расход масла — 0,03–0,05 см/ч на опору, давление в линии — 0,2–0,4 МПа.
При соблюдении режимов смазки и предварительного натяга ресурс составляет 8 000–15 000 ч. Критерий замены — рост вибрации свыше 1,5 мм/с СКЗ или повышение температуры наружного кольца выше 70 C.