


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


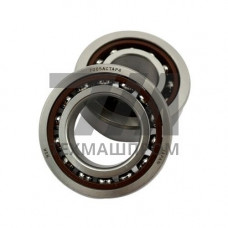
Шпиндельные подшипники 71905AC (7905A5) — высокоточные радиально-упорные шарикоподшипники с углом контакта 25, предназначенные для опор шпинделей металлорежущих станков и другого оборудования с высокими требованиями к точности вращения. Обозначение 7905A5 соответствует старой маркировке по ГОСТ 3189, тогда как 71905AC — международное обозначение по стандарту ISO. Подшипник имеет габаритные размеры 25 42 9 мм и выпускается в исполнениях повышенной точности классов P4, P4A, P2, SP и UP.
Конструктивной особенностью серии 71905AC является неразъёмное кольцо с жёстким стальным сепаратором, ориентированным по наружному кольцу. Угол контакта 25 обеспечивает повышенную осевую жёсткость опоры при сохранении способности воспринимать комбинированные нагрузки. Подшипники этой серии изготавливаются из подшипниковой стали ШХ15-ШГ с последующей стабилизацией размеров, что гарантирует стабильность геометрии в процессе длительной эксплуатации.
Подшипники 71905AC (7905A5) поставляются в различных исполнениях, отличающихся классом точности, типом сепаратора и наличием защитных шайб. Для высокоскоростных применений применяются сепараторы из текстолита, латуни или полиамида, армированного стекловолокном. Модификации с обозначением P4A и P2 соответствуют повышенным требованиям к радиальному биению и осевому смещению колец.
| Параметр | Значение для P4 | Значение для P4A | Значение для P2 | Единица измерения |
|---|---|---|---|---|
| Внутренний диаметр | 25 | 25 | 25 | мм |
| Наружный диаметр | 42 | 42 | 42 | мм |
| Ширина | 9 | 9 | 9 | мм |
| Радиальное биение дорожки качения | 4 | 3 | 2 | мкм |
| Осевое смещение колец | 8 | 6 | 4 | мкм |
| Базовый ресурс (динамическая грузоподъёмность) | 7,02 | 7,02 | 7,02 | кН |
Подшипники 71905AC (7905A5) используются в шпиндельных опорах следующих типов оборудования:
В шпиндельных группах подшипники 71905AC (7905A5) монтируются по схемам «тандем» (T), «O» (back-to-back) или «X» (face-to-face) в зависимости от требуемого направления восприятия осевых нагрузок. Для достижения необходимой жёсткости опоры применяется предварительный натяг, величина которого подбирается в диапазоне 20–80 Н в зависимости от скоростного режима и массы шпинделя. При установке в паре с подшипниками серии 71905AC (7905A5) обеспечивается осевая жёсткость до 120 Н/мкм при натяге 50 Н.
Выбор смазочного материала для подшипников 71905AC (7905A5) определяется скоростным параметром dn (произведение диаметра отверстия на частоту вращения). При dn до 300 000 ммоб/мин применяется пластичная смазка на основе полиальфаолефинов или эфиров, при более высоких скоростях — масляный туман или минимальное количество смазки (oil-air). Рабочий температурный диапазон составляет –40…+150 C для исполнений со стандартным сепаратором и до +200 C для модификаций с термостабилизированными кольцами.
Для высокоскоростных шпинделей с частотой вращения свыше 20 000 об/мин рекомендуется использовать подшипники 71905AC (7905A5) с керамическими телами качения (гибридные исполнения), что снижает центробежные нагрузки на сепаратор и тепловыделение в зоне контакта. Гибридные модификации обеспечивают повышение предельной частоты вращения на 20–30% по сравнению со стандартными исполнениями.
71905AC — международное обозначение по ISO, где 719 — серия, 05 — диаметр отверстия 25 мм, AC — угол контакта 25. 7905A5 — маркировка по ГОСТ 3189, где 79 — серия, 05 — диаметр отверстия, A5 — угол контакта 25 и конструктивные особенности. Оба обозначения относятся к одному подшипнику.
Для шлифовальных станков общего назначения достаточно класса P4. Для высокоточных станков с ЧПУ и электрошпинделей рекомендуется класс P4A или P2, обеспечивающий минимальное радиальное биение и стабильность геометрии при высоких скоростях.
При dn до 300 000 ммоб/мин пластичная смазка допустима. Для частот вращения выше 20 000 об/мин рекомендуется масляный туман или система oil-air, так как пластичная смазка вызывает повышенный нагрев и снижение ресурса.
Величина натяга зависит от скоростного режима и требуемой жёсткости. Для типовых применений — 20–80 Н. При натяге 50 Н осевая жёсткость пары достигает 120 Н/мкм. Точное значение определяется расчётом по методике производителя станка.