


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


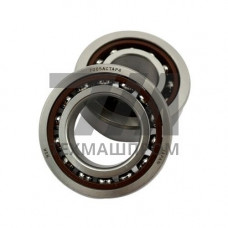
Шпиндельные подшипники 71906AC (7906A5) — сверхлёгкая серия радиально-упорных шарикоподшипников с угловым контактом 25, предназначенная для установки в высокоскоростные шпиндельные узлы металлорежущих станков, внутришлифовальных головок и измерительных систем. Конструктивное исполнение 71906 соответствует размерной серии 19 по ISO 15, что обеспечивает минимальную монтажную высоту при сохранении достаточной грузоподъёмности. Угол контакта 25 (маркировка AC) смещает вектор воспринимаемой нагрузки преимущественно в осевом направлении, что критично для узлов, работающих с комбинированным нагружением при частоте вращения свыше 15 000 об/мин.
Подшипник 71906AC имеет внутренний диаметр 30 мм, наружный диаметр 47 мм и ширину 9 мм. Тела качения — шарики высокой степени точности по ISO 3290 класс 10 и выше, изготовленные из подшипниковой стали ШХ15-В (аналог 100Cr6) с последующей размерной стабилизацией. Сепаратор — массивный латунный или текстолитовый (полиамидный) в зависимости от исполнения, обеспечивающий стабильное положение шариков при высоких частотах вращения и минимальный момент трения. Дорожки качения подвергаются суперфинишной обработке с шероховатостью Ra 0,05 мкм.
Класс точности — от P5 до P4 по ГОСТ 520-2011 (соответствует ABEC 5–7 по ANSI/ABMA). Радиальный зазор — от 0 до 10 мкм (CN), что обеспечивает предварительный натяг при дуплексной установке. Твёрдость колец — 60–64 HRC. Динамическая грузоподъёмность — 7,8 кН, статическая — 4,5 кН. Предельная частота вращения при пластичной смазке — 19 000 об/мин, при масляно-воздушной — до 32 000 об/мин.
Подшипники 71906AC монтируются преимущественно по схемам «тандем» (DT), «спина к спине» (DB) и «лицом к лицу» (DF). Схема DB обеспечивает максимальную жёсткость узла на изгиб и применяется в шпинделях с консольным креплением инструмента. Схема DT используется для увеличения осевой грузоподъёмности в одном направлении. Предварительный натяг задаётся шлифовкой торцов колец или пружинным поджимом и составляет от 20 до 80 Н в зависимости от требований к жёсткости. Посадочные поверхности вала и корпуса должны иметь допуск не грубее IT4–IT5, отклонение от круглости — не более 1 мкм.
| Параметр | Значение | Единица | Стандарт | Примечание |
|---|---|---|---|---|
| Внутренний диаметр | 30 | мм | ISO 15 | посадка на вал j5/js5 |
| Наружный диаметр | 47 | мм | ISO 15 | посадка в корпус K6 |
| Ширина | 9 | мм | ISO 15 | — |
| Угол контакта | 25 | — | маркировка AC | |
| Динамическая грузоподъёмность | 7,8 | кН | ISO 281 | при 1 млн оборотов |
| Предельная частота вращения | 32 000 | об/мин | — | масляно-воздушная смазка |
Для подшипников 71906AC применяются пластичные смазки на литиевой или полимочевинной основе (например, Klber Isoflex NBU 15, SKF LGHP 2) при умеренных скоростях, а также масляно-воздушная подача (oil-air) при частоте вращения выше 20 000 об/мин. Количество смазки в свободном объёме — не более 25–30 %. При использовании масляного тумана расход составляет 0,5–2 мл/ч на опору. Температурный диапазон эксплуатации — от –40 C до +120 C в зависимости от типа смазки и материала сепаратора.
Маркировка AC соответствует углу контакта 25, тогда как C — 15. Подшипники с углом 25 воспринимают большую осевую нагрузку, но имеют несколько меньшую предельную частоту вращения при прочих равных условиях.
Для большинства шпинделей металлорежущих станков достаточно класса P5 по ГОСТ 520-2011. Для прецизионных координатно-расточных и шлифовальных узлов рекомендуется класс P4 или выше.
Нет. Радиально-упорные подшипники с угловым контактом требуют осевого предварительного натяга для устранения люфта и повышения жёсткости узла. Величина натяга подбирается расчётом или по рекомендациям производителя станка.
При частоте вращения свыше 20 000 об/мин рекомендуется текстолитовый (полиамидный) сепаратор, обладающий меньшей массой и лучшими антифрикционными свойствами по сравнению с латунным.