


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


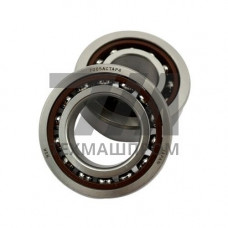
Шпиндельные подшипники 71910AC (7910A5) — высокоточные радиально-упорные шарикоподшипники с углом контакта 25, соответствующие размерной серии 719 (ISO 15) и выпускаемые в габаритах 50 72 12 мм. Обозначение 7910A5 применяется в номенклатуре NSK, 71910AC — в системах маркировки других производителей; обе записи описывают один и тот же конструктивный тип: однорядный подшипник с неразъёмным наружным и внутренним кольцами, полиамидным или латунным сепаратором и углом контакта, обеспечивающим восприятие комбинированной радиально-осевой нагрузки преимущественно в одном направлении.
Ключевая особенность исполнения AC/A5 — угол контакта 25, что выше стандартных 15 (исполнение C) и 18 (исполнение A). Увеличенный угол повышает осевую грузоподъёмность и жёсткость узла, что критично для шпинделей металлорежущих станков, работающих на высоких частотах вращения с одновременным восприятием осевых усилий от резания. Подшипники устанавливаются парами или комплектами по схемам «тандем», «О-образная» (DB) и «Х-образная» (DF), обеспечивая предварительный натяг и требуемую жёсткость шпиндельного узла.
Подшипники 71910AC (7910A5) поставляются в классах точности ISO P4, P4A, P2 и ABEC 7/9, что определяет допустимое радиальное и торцевое биение, а также пригодность для конкретных режимов обработки. Основные характеристики:
В зависимости от производителя и области применения подшипники 71910AC (7910A5) выпускаются в нескольких модификациях, различающихся материалом сепаратора, наличием уплотнений и типом предварительного натяга:
| Параметр | Класс P4 | Класс P4A | Класс P2 | Единица |
|---|---|---|---|---|
| Радиальное биение внутреннего кольца | 2,5 | 2,0 | 1,5 | мкм |
| Торцевое биение наружного кольца | 2,5 | 2,0 | 1,5 | мкм |
| Динамическая грузоподъёмность | 13,2 | 13,8 | 14,6 | кН |
| Предельная частота (масляно-воздушная смазка) | 22 000 | 25 000 | 28 000 | об/мин |
| Предварительный натяг (средний) | 80 | 100 | 120 | Н |
Подшипники 71910AC (7910A5) применяются преимущественно в шпиндельных узлах металлообрабатывающего оборудования, где требуется сочетание высокой частоты вращения, жёсткости и точности позиционирования:
Установка подшипников 71910AC (7910A5) выполняется с контролем усилия запрессовки и температуры нагрева (не выше 80 C для полиамидных сепараторов). Посадочные поверхности вала и корпуса должны соответствовать классу точности IT4–IT5. Предварительный натяг задаётся комплектом пружин или шлифовкой колец и контролируется динамометром. Смазка — масляно-воздушная (расход 0,02–0,05 см/ч на подшипник) или пластичная с низким моментом сопротивления. Рабочая температура узла не должна превышать 100 C при полиамидном сепараторе и 150 C при латунном.
71910AC — маркировка по ISO/DIN с указанием серии 719 и угла контакта 25 (AC). 7910A5 — обозначение NSK, где 79 — серия, 10 — код внутреннего диаметра (50 мм), A5 — угол контакта 25. Оба обозначения описывают один и тот же подшипник.
Одиночная установка допустима только при малых осевых нагрузках. Для шпинделей станков рекомендуется комплектная установка парами или тройниками по схемам DB, DF или DT с предварительным натягом, что обеспечивает требуемую жёсткость и распределение нагрузки.
Для шпинделей с частотой вращения до 15 000 об/мин достаточно класса P4. Для высокоскоростных шпинделей (свыше 20 000 об/мин) и прецизионной обработки рекомендуется класс P4A или P2 с гибридными керамическими шариками.
Для высокоскоростных шпинделей применяется масляно-воздушная смазка, обеспечивающая минимальный момент сопротивления и эффективный отвод тепла. При умеренных частотах (до 12 000 об/мин) допускается пластичная смазка с низким вязкостным сопротивлением.