


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


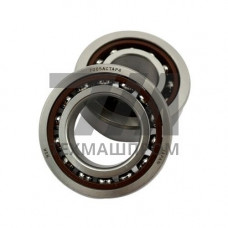
Шпиндельные подшипники 71916AC (7916A5) — высокоточные радиально-упорные шариковые подшипники с углом контакта 25, предназначенные для установки в шпиндельные узлы металлорежущих станков, деревообрабатывающего оборудования и измерительных систем. Конструктивное исполнение соответствует серии 719 по ISO 15 (размерная серия 19), что обеспечивает минимальную высоту поперечного сечения при посадочном диаметре 80 мм и наружном диаметре 110 мм. Угол контакта 25 (обозначение AC или A5) определяет повышенную осевую грузоподъёмность по сравнению с подшипниками угла контакта 15 (C) и 18 (B) при сохранении способности воспринимать комбинированные радиально-осевые нагрузки.
Подшипники 71916AC изготавливаются по классам точности ISO P4, P4A, P2 и ABEC 7, ABEC 9. Твёрдость колец и шариков из подшипниковой стали ШХ15 (аналог 100Cr6, 52100) после закалки составляет 60–64 HRC. Сепаратор — массивный латунный или текстолитовый (полиамидный) в зависимости от исполнения и производителя. Предварительный натяг регулируется универсальным исполнением (UA, UO, UL) либо индивидуальной подборкой при монтаже в паре «тандем», «О-образная» или «X-образная» схема.
Ключевые параметры:
Подшипники 71916AC (7916A5) устанавливаются в шпиндельные узлы следующего оборудования:
В шпиндельных узлах подшипники монтируются преимущественно по схеме дуплекса с предварительным натягом, что обеспечивает жёсткость узла и точность вращения по классу P4 и выше. Осевое биение не превышает 2–5 мкм для класса P4 и 1–2 мкм для класса P2.
| Параметр | Класс P4 | Класс P4A | Класс P2 | Класс ABEC 9 |
|---|---|---|---|---|
| Радиальное биение, мкм | 4 | 3 | 2 | 1,5 |
| Осевое биение, мкм | 5 | 4 | 2 | 2 |
| Допуск на диаметр отверстия, мкм | 0/–7 | 0/–6 | 0/–5 | 0/–5 |
| Макс. частота вращения (масло), об/мин | 14 000 | 16 000 | 18 000 | 18 000 |
| Предварительный натяг | UA/UO/UL | UA/UO/UL | Индивидуальный | Индивидуальный |
Установка подшипников 71916AC (7916A5) требует соблюдения следующих условий:
При эксплуатации в шпиндельных узлах с частотой вращения свыше 12 000 об/мин рекомендуется масляно-воздушная смазка с расходом 0,02–0,05 см/ч на подшипник. Для умеренных режимов (до 8 000 об/мин) применяется пластичная смазка с базовым маслом вязкостью 22–46 сСт при 40 C.
Подшипник 71916AC имеет угол контакта 25, тогда как 71916C — 15. Увеличенный угол контакта обеспечивает более высокую осевую грузоподъёмность, что критично для шпинделей с преимущественно осевым нагружением.
Для обрабатывающих центров с частотой вращения до 12 000 об/мин достаточно класса P4. Для высокоскоростных шпинделей (свыше 15 000 об/мин) и прецизионной обработки рекомендуется класс P2 или ABEC 9.
Монтаж выполняется по схеме «тандем» (DT), «О-образная» (DB) или «X-образная» (DF). Схема DB обеспечивает максимальную жёсткость на изгиб, DF — лучшую угловую жёсткость. Предварительный натяг задаётся производителем или регулируется при сборке.
Для частот до 8 000 об/мин — пластичные смазки на литиевой или полимочевинной основе. Для высокоскоростных режимов (свыше 12 000 об/мин) — масляно-воздушная смазка или масляный туман.