


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


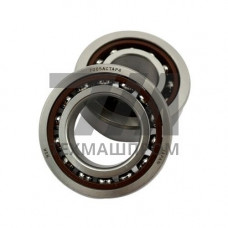
Шпиндельные подшипники 71918AC (7918A5) — высокоточные радиально-упорные шариковые подшипники с углом контакта 25, предназначенные для установки в шпиндельные узлы металлорежущих станков, внутришлифовальных и координатно-расточных головок. Конструктивное исполнение соответствует серии 719 — сверхлёгкая серия с уменьшенной высотой поперечного сечения при сохранении посадочного диаметра. Условное обозначение 7918A5 применяется в номенклатуре NSK и ряда других производителей и обозначает тот же типоразмер 90 125 18 мм с углом контакта 25.
Подшипник 71918AC имеет наружный диаметр 125 мм, внутренний диаметр 90 мм и ширину 18 мм. Угол контакта 25 обеспечивает повышенную осевую грузоподъёмность по сравнению с подшипниками с углом 15 (серия C) и позволяет воспринимать комбинированные нагрузки в шпиндельных опорах. Тела качения — шарики высокой степени точности, сепаратор — массивный латунный или полиамидный, в зависимости от исполнения. Класс точности — P4, P4A или ABEC-7, что соответствует требованиям к радиальному и торцевому биению шпинделя на уровне единиц микрометров.
Предварительный натяг создаётся пружинами, регулировочными гайками или подбором комплекта. Подшипники поставляются в универсальном исполнении (свободная установка), а также в комплектах DU, DB, DT для схем «дуплекс», «тандем» и «спина». При монтаже в шпиндельные узлы с частотой вращения до 12 000–18 000 об/мин применяется масляно-воздушная смазка или пластичная смазка с низким моментом сопротивления.
| Параметр | Значение | Единица | Условие | Примечание |
|---|---|---|---|---|
| Внутренний диаметр | 90 | мм | номинал | посадка на вал k5, h5 |
| Наружный диаметр | 125 | мм | номинал | посадка в корпус K6, H6 |
| Ширина | 18 | мм | номинал | — |
| Угол контакта | 25 | AC / A5 | повышенная осевая нагрузка | |
| Класс точности | P4 / ABEC-7 | — | по ГОСТ, ISO | биение до 2–3 мкм |
| Макс. частота вращения | 12 000–18 000 | об/мин | масляно-воздушная смазка | зависит от натяга |
| Динамическая грузоподъёмность | 42–48 | кН | одиночный подшипник | зависит от производителя |
Установка подшипников 71918AC (7918A5) выполняется с предварительным натягом, величина которого подбирается под конкретный шпиндельный узел. Превышение натяга приводит к росту тепловыделения и снижению ресурса, недостаточный натяг вызывает проскальзывание шариков и потерю точности. Посадочные поверхности вала и корпуса должны иметь шероховатость не грубее Ra 0,4 и отклонение от круглости в пределах 1–2 мкм. Осевое биение торцов заплечиков не должно превышать 2 мкм.
Для комплектов DB, DT и DU требуется строгая ориентация меток производителя. При работе в условиях высоких скоростей применяется система смазки с дозированной подачей масла, а также охлаждение корпуса шпинделя. Контроль теплового состояния осуществляется по температуре наружного кольца, которая не должна превышать 60–70 C.
Оба обозначения описывают один типоразмер 90 125 18 мм с углом контакта 25. Индекс AC характерен для номенклатуры ряда европейских и азиатских производителей, A5 — для NSK. Геометрические и посадочные параметры совпадают.
Да, универсальное исполнение допускает одиночную установку. Однако для шпинделей с высокой осевой нагрузкой рекомендуется комплект DB или DT с предварительным натягом.
Для большинства обрабатывающих центров достаточно класса P4 или ABEC-7. Для прецизионных координатно-расточных и измерительных узлов применяется класс P2 или ABEC-9.
При частоте вращения свыше 10 000 об/мин рекомендуется масляно-воздушная смазка. Для умеренных скоростей применяются пластичные смазки с низким моментом сопротивления, например на полимочевинной или литиевой основе.