


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


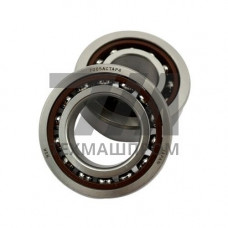
Шпиндельные подшипники 71919AC (7919A5) — высокоточные радиально-упорные шариковые подшипники с углом контакта 25, предназначенные для установки в шпиндельные узлы металлообрабатывающего оборудования. Конструктивное исполнение соответствует серии 719 по ISO 15 (размерная серия 19 — особо лёгкая), обозначение 7919A5 применяется в системе NSK, где «A5» указывает на угол контакта 25 и оптимизированную геометрию дорожек качения. Подшипники поставляются в классах точности ISO P4, P4A, P2 (ABEC 7/9) и предназначены для работы в режимах высоких частот вращения при одновременном восприятии комбинированных радиальных и осевых нагрузок.
Основные характеристики подшипника 71919AC определяются его геометрией: внутренний диаметр — 95 мм, наружный диаметр — 130 мм, ширина — 18 мм. Угол контакта 25 обеспечивает повышенную осевую грузоподъёмность по сравнению с подшипниками угла 15 (серия 71919C) и позволяет воспринимать значительные осевые усилия в одном направлении. Подшипники монтируются парами по схемам «тандем», «О-образная» (back-to-back, DB) или «Х-образная» (face-to-face, DF), что обеспечивает двухстороннее восприятие осевых нагрузок и регулировку предварительного натяга.
Сепаратор — массивный латунный или полиамидный (в зависимости от исполнения), обеспечивающий стабильное положение шариков при частоте вращения до 15 000–20 000 об/мин (в зависимости от смазки и класса точности). Тела качения — шарики из подшипниковой стали ШХ15 (аналог 100Cr6, 52100) высокой степени точности, откалиброванные по классу G5 и выше. Дорожки качения подвергаются специальной суперфинишной обработке, снижающей шероховатость до Ra 0,05 мкм.
Подшипники 71919AC (7919A5) устанавливаются преимущественно в шпиндельные узлы следующего оборудования:
| Параметр | Значение | Единица | Условия | Примечание |
|---|---|---|---|---|
| Внутренний диаметр (d) | 95 | мм | Номинал | ISO 15 |
| Наружный диаметр (D) | 130 | мм | Номинал | ISO 15 |
| Ширина (B) | 18 | мм | Номинал | — |
| Угол контакта | 25 | Номинал | Серия AC / A5 | |
| Динамическая грузоподъёмность (Cr) | 42,5 | кН | Пара подшипников | Зависит от класса |
| Статическая грузоподъёмность (C0r) | 48,0 | кН | Пара подшипников | — |
| Предельная частота вращения | 15 000–20 000 | об/мин | Масляно-воздушная смазка | Класс P4 и выше |
| Рабочая температура | –30…+120 | C | Стандартная смазка | Кратковременно до +150 C |
Установка подшипников 71919AC (7919A5) требует соблюдения жёстких допусков на посадочные поверхности шпинделя и корпуса. Посадка на вал — переходная с натягом (k5, m5), в корпус — с зазором (H6, J6) в зависимости от схемы фиксации. Предварительный натяг регулируется шлифовкой распорных колец или применением пружинных компенсаторов. Осевое биение не должно превышать 2–3 мкм для класса P4 и 1–2 мкм для класса P2.
Эксплуатация подшипников в шпиндельных узлах предполагает обязательный контроль теплового режима: перегрев выше 70 C приводит к ускоренному старению смазки и снижению точности вращения. Для высокоскоростных шпинделей рекомендуется масляно-воздушная смазка с расходом 0,03–0,05 л/мин на подшипник, обеспечивающая отвод тепла и стабильность предварительного натяга.
Подшипник 71919AC имеет угол контакта 25, тогда как 71919C — 15. Увеличенный угол повышает осевую грузоподъёмность, но снижает предельную частоту вращения. Выбор зависит от соотношения осевых и радиальных нагрузок в шпиндельном узле.
Одиночная установка возможна только при односторонней осевой нагрузке. Для двухстороннего восприятия осевых усилий и регулировки предварительного натяга подшипники монтируются парами по схемам DB, DF или DT.
Для шпинделей обрабатывающих центров с ЧПУ рекомендуется класс точности ISO P4 или P4A. Для прецизионных шлифовальных и координатно-расточных шпинделей применяется класс P2 (ABEC 9).
Для умеренных скоростей — литиевые или полимочевинные консистентные смазки. Для высокоскоростных шпинделей (свыше 12 000 об/мин) применяется масляно-воздушная смазка с точной дозировкой, обеспечивающая минимальное тепловыделение.