


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


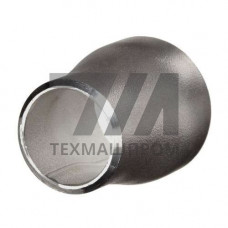
Штампосварной переход ШПС 09Г2С — это концентрический или эксцентрический фитинг для трубопроводных систем, изготовленный из низколегированной конструкционной стали марки 09Г2С. Данный тип перехода предназначен для соединения участков трубопровода с различными диаметрами и работает в условиях статических и динамических нагрузок при температуре от –70 до +425 C. Применение стали 09Г2С обеспечивает повышенную прочность и хладостойкость, что делает ШПС востребованным в магистральных трубопроводах, технологических обвязках компрессорных станций и системах нефтегазового комплекса.
Штампосварной переход ШПС 09Г2С производится методом горячей штамповки с последующей сваркой продольного шва. Такая технология позволяет получать плавный переход между диаметрами с минимальной концентрацией напряжений в зоне деформации. В отличие от литых или механически обработанных переходов, штампосварная конструкция обеспечивает более точную геометрию и однородность структуры металла по всему сечению.
Ключевые параметры переходов ШПС из стали 09Г2С:
Химический состав стали 09Г2С регламентируется ГОСТ 5520 и включает углерод (до 0,12%), марганец (1,3–1,7%), кремний (0,5–0,8%), а также ограниченное содержание серы и фосфора. Такое легирование обеспечивает свариваемость без предварительного подогрева для стенок до 20 мм и устойчивость к хрупкому разрушению при низких температурах.
Процесс производства ШПС 09Г2С включает раскрой листового проката, формовку заготовки на гидравлическом прессе, сварку продольного шва под флюсом или в среде защитного газа, а затем калибровку и термообработку. После сварки каждое изделие подвергается контролю: визуальному и измерительному, ультразвуковой дефектоскопии сварного шва, а также гидравлическим испытаниям пробным давлением.
Для трубопроводов, работающих под давлением до 10 МПа, переходы ШПС 09Г2С проходят 100% контроль сварных соединений. При поставке на объекты атомной энергетики или морские платформы дополнительно выполняется радиографический контроль и контроль твёрдости металла шва и зоны термического влияния.
Штампосварные переходы ШПС 09Г2С используются при монтаже технологических трубопроводов, обвязок насосного и компрессорного оборудования, систем нефтесбора и газораспределения. Благодаря хладостойкости стали 09Г2С, переходы пригодны для эксплуатации в районах с расчётной температурой до –60 C, включая объекты Западной Сибири и Крайнего Севера.
Основные области применения:
При выборе перехода ШПС 09Г2С необходимо учитывать рабочее давление, температуру среды и агрессивность транспортируемого продукта. Для сред, содержащих сероводород, рекомендуется дополнительный контроль твёрдости и ограничение по твёрдости сварного шва до 22 HRC.
| Тип перехода | Метод изготовления | Диапазон диаметров, мм | Рабочее давление, МПа | Температурный диапазон, C |
|---|---|---|---|---|
| ШПС 09Г2С | Штамповка + сварка | 57–1020 | до 10 | –70…+425 |
| Штампованный цельнотянутый | Горячая штамповка | 57–530 | до 16 | –70…+425 |
| Сварной из листовых секторов | Вальцовка + сварка | 219–1420 | до 6,3 | –40…+300 |
Каждый штампосварной переход ШПС 09Г2С маркируется несмываемой краской с указанием типоразмера, марки стали, номера плавки и клейма ОТК. Наружная поверхность покрывается грунтовкой, предотвращающей атмосферную коррозию при хранении и транспортировке. По требованию заказчика возможна поставка с нанесением антикоррозионного покрытия на наружную и внутреннюю поверхность.
Переходы поставляются с сертификатом качества, содержащим данные о химическом составе, механических свойствах и результатах неразрушающего контроля. Для объектов, поднадзорных Ростехнадзору, предоставляется паспорт сосуда или трубопровода в установленном порядке.
Переход ШПС 09Г2С из низколегированной стали обладает более высокими прочностными характеристиками (предел текучести от 345 МПа против 245 МПа у стали 20) и сохраняет ударную вязкость при температурах до –70 C. Это позволяет применять его в северном исполнении и снижать толщину стенки при равном рабочем давлении.
Продольный шов штампосварного перехода выполняется автоматической сваркой под флюсом или в среде аргона с применением сварочных материалов, обеспечивающих прочность шва не ниже основного металла. Для стали 09Г2С допускается сварка без предварительного подогрева при толщине стенки до 20 мм.
Да, штампосварные переходы из стали 09Г2С успешно работают на обвязках поршневых компрессоров и насосов, где присутствуют пульсации давления и вибрация. Плавный переход диаметров снижает локальные напряжения, а высокая циклическая прочность стали обеспечивает ресурс не менее 10 циклов нагружения.
Основные размеры и технические требования к штампосварным переходам установлены ГОСТ 17378-2001. Допускается изготовление по ТУ предприятия-изготовителя при условии соблюдения требований к материалам и контролю качества.