


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


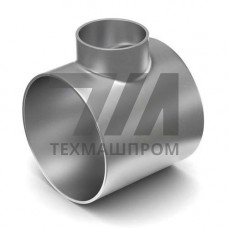
Штампосварной переходной тройник 12Х18Н10Т — деталь трубопровода, изготовленная методом горячей штамповки двух полукорпусов с последующей продольной сваркой, предназначенная для соединения магистрали с ответвлением меньшего диаметра. Материал — коррозионностойкая аустенитная сталь 12Х18Н10Т (аналог AISI 321, 1.4541) с титановым стабилизатором, предотвращающим межкристаллитную коррозию при нагреве до 600–800 C. Деталь применяется в системах с рабочей температурой от –196 до +600 C и номинальным давлением до 16 МПа.
Переходной тройник имеет три патрубка: два соосных равного диаметра (магистраль) и один перпендикулярный меньшего сечения (ответвление). Штампосварная технология предполагает формовку двух зеркальных полуэлементов с последующей автоматической сваркой продольного шва. Такая схема обеспечивает плавный переход диаметров без концентраторов напряжений и снижает металлоёмкость по сравнению с литыми аналогами.
Сталь 12Х18Н10Т содержит 17–19 % хрома, 9–11 % никеля, до 0,8 % титана. Титан связывает углерод в карбиды TiC, исключая обеднение границ зёрен хромом. Это критично для сварных соединений, работающих в агрессивных средах и при циклических термонагрузках.
| Параметр | Значение | Условия | Стандарт | Примечание |
|---|---|---|---|---|
| Предел текучести | 196 МПа | 20 C | ГОСТ 5949 | после аустенизации |
| Временное сопротивление | 510 МПа | 20 C | ГОСТ 5949 | поперёк шва |
| Относительное удлинение | 40 % | 20 C | ГОСТ 5949 | — |
| Твёрдость | 200 HB | 20 C | ГОСТ 5949 | основной металл |
| Рабочая температура | –196…+600 C | длительно | — | без окалинообразования |
Штампосварные переходные тройники из 12Х18Н10Т востребованы в системах, где требуется сочетание жаропрочности и стойкости к агрессивным средам. Типовые узлы — обвязка теплообменников, коллекторы пароперегревателей, трубопроводы химреагентов.
Изготовление регламентируется ГОСТ 17376-2001 (детали трубопроводов бесшовные и сварные), ГОСТ 5632 (марки высоколегированных сталей). Сварной шов подлежит 100 % радиографическому контролю по ГОСТ 7512. Гидравлические испытания проводят при давлении 1,5 от номинального. Допускается ультразвуковая дефектоскопия по ГОСТ 14782.
Штампосварной изготавливается из двух полукорпусов с продольным сварным швом, бесшовный — из цельной заготовки методом горячей деформации. Штампосварной дешевле при больших диаметрах, но требует контроля шва.
Длительно — от –196 до +600 C. Кратковременно допускается нагрев до 800 C без потери стабилизации титаном.
От 25 до 820 мм в зависимости от диаметра магистрали. Соотношение диаметров ответвления и магистрали обычно не менее 1:3.
Да. Радиографический контроль 100 % по ГОСТ 7512, гидроиспытания при 1,5 номинального давления, при необходимости — УЗК по ГОСТ 14782.