


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


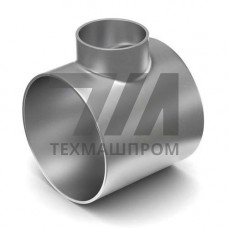
Штампосварной переходной тройник, изготовленный по ТУ 102-488-05, — это элемент трубопроводной арматуры, предназначенный для соединения трёх потоков рабочей среды в магистралях с различными диаметрами условного прохода. В отличие от литых или сварных аналогов, данная конструкция формируется методом горячей штамповки с последующей сваркой, что обеспечивает более высокую плотность металла и отсутствие усадочных раковин в теле детали.
Технологический процесс производства включает нагрев заготовки до температуры пластической деформации, формовку в штампе и последующую сварку продольного или кольцевого шва. Такой подход позволяет получать тройники с плавными переходами, снижающими гидравлическое сопротивление потоку, и с толщиной стенки, выдерживающей расчётное давление без дополнительного усиления.
Переходной тройник по ТУ 102-488-05 характеризуется наличием трёх патрубков, два из которых расположены соосно, а третий (ответвление) имеет меньший диаметр. Основные геометрические параметры регламентируются техническими условиями и включают:
Материалом для изготовления служат углеродистые и низколегированные стали, применяемые для трубопроводных систем. Сварные швы подвергаются 100% контролю неразрушающими методами — радиографией или ультразвуковой дефектоскопией, что подтверждает герметичность и прочностные характеристики соединения.
Штампосварные переходные тройники ТУ 102-488-05 востребованы при монтаже технологических трубопроводов, где требуется изменение диаметра потока без установки дополнительных переходов. Основные области использования:
Рабочие параметры среды определяются маркой стали и толщиной стенки. Для стандартного исполнения из стали 20 расчётное давление составляет до 16 МПа при температуре до 350 C. Для низкотемпературных применений предусмотрено исполнение из сталей с гарантированной ударной вязкостью при –60 C.
Штамповка обеспечивает волокнистую структуру металла, повторяющую контур детали, что повышает сопротивление циклическим нагрузкам и вибрациям. Сварное соединение, выполненное автоматической сваркой под флюсом или в среде защитного газа, характеризуется стабильным качеством и воспроизводимостью свойств от изделия к изделию.
По сравнению с литыми тройниками штампосварные имеют меньшую массу при равной несущей способности и более точные геометрические размеры. Это упрощает монтажные операции и снижает затраты на опорные конструкции трубопровода.
| Типоразмер | Диаметр прохода, мм | Диаметр ответвления, мм | Толщина стенки, мм | Масса, кг |
|---|---|---|---|---|
| 57 25 | 57 | 25 | 4 | 1,2 |
| 108 57 | 108 | 57 | 5 | 3,8 |
| 219 108 | 219 | 108 | 8 | 14,5 |
| 325 159 | 325 | 159 | 10 | 32,0 |
ТУ 102-488-05 устанавливает требования к геометрии, механическим свойствам и методам контроля штампосварных тройников. Каждая партия изделий сопровождается документом о качестве с указанием результатов испытаний. Приёмка осуществляется по следующим параметрам:
При заказе тройников необходимо указывать типоразмер, марку стали и условия эксплуатации. Для агрессивных сред применяются коррозионностойкие стали, для высокотемпературных систем — жаропрочные марки. Допускается изготовление с увеличенной толщиной стенки по запросу заказчика.
Штампосварной тройник изготавливается из деформированной заготовки, что обеспечивает более плотную структуру металла и отсутствие литейных дефектов. Он имеет меньшую массу и более точные размеры, однако требует контроля сварного шва.
Стандартное исполнение — сталь 20, 09Г2С. Для низкотемпературных условий — 09Г2С с ударной вязкостью при –60 C. Для коррозионных сред — 12Х18Н10Т и аналоги.
Расчётное давление зависит от типоразмера и толщины стенки. Для трубопроводов с условным давлением до 16 МПа подбирается соответствующее исполнение по ТУ 102-488-05.
Сварные соединения подвергаются радиографическому или ультразвуковому контролю в объёме 100%. Дополнительно проводятся гидравлические испытания пробным давлением.