


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


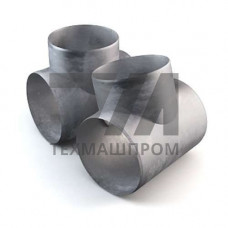
Штампосварной равнопроходный тройник 12Х18Н10Т — это соединительная деталь трубопровода, предназначенная для слияния или разделения транспортируемой среды под прямым углом без изменения условного прохода. Изготовление методом горячей штамповки с последующей сваркой обеспечивает формирование цельносварной конструкции без продольных швов в зоне максимальных нагрузок, что принципиально отличает её от сварных тройников из отдельных сегментов.
Материал — аустенитная хромоникелевая сталь 12Х18Н10Т (аналог AISI 321) с химическим составом: хром 17–19 %, никель 9–11 %, титан до 0,8 %. Легирование титаном при содержании углерода до 0,12 % предотвращает межкристаллитную коррозию после сварки и эксплуатации в интервале температур 450–800 C. Сталь не теряет пластичности при криогенных температурах и сохраняет ударную вязкость до –196 C, что допускает применение в установках низкотемпературного разделения газов.
Заготовку из бесшовной горячедеформированной трубы нагревают до температуры аустенитизации и деформируют в штампе на гидравлическом или кривошипном прессе. Формообразование выполняют через две операции: предварительная высадка и окончательная калибровка. После штамповки выполняют зачистку внутренней поверхности от окалины, контролируют толщину стенки в зоне перехода и проводят 100 % контроль сварных швов радиографическим или ультразвуковым методом.
Геометрические параметры соответствуют ГОСТ 17376-2001 (тип 1) и отраслевым нормам для атомной энергетики — ТУ 1469-014-00147041-2015. Равнопроходная конфигурация означает равенство диаметров всех трёх патрубков: основной проход и ответвление имеют одинаковый условный диаметр DN. Переход от цилиндрической части к ответвлению выполнен с плавным радиусом, что снижает коэффициент местного сопротивления до 1,2–1,5 по сравнению с 2,0–2,5 для сварных тройников из отрезков труб.
После штамповки и термической обработки (аустенизация при 1020–1100 C с охлаждением на воздухе) металл имеет однородную структуру аустенита с незначительным количеством феррита. Механические характеристики гарантируются для толщины стенки до 40 мм включительно.
| Параметр | Значение | Метод контроля | Условия испытания | Норматив |
|---|---|---|---|---|
| Предел текучести | 196 МПа | Растяжение при 20 C | Образец вдоль оси | ГОСТ 1497 |
| Временное сопротивление | 490–686 МПа | Растяжение при 20 C | Образец вдоль оси | ГОСТ 1497 |
| Относительное удлинение | 35 % | Растяжение при 20 C | Расчётная длина 5d | ГОСТ 1497 |
| Ударная вязкость KCU | 69 Дж/см | Испытание на изгиб | При –196 C | ГОСТ 9454 |
| Твёрдость | 179 HB | Бринелль | Поверхность патрубка | ГОСТ 9012 |
Рабочая температура среды — от –60 до +350 C при давлении до 16 МПа (PN 160) для DN 15–100 и до 10 МПа для DN 125–400. Допускается кратковременное повышение температуры до 600 C для технологических продувок. Расчётное давление определено для толщин стенок по ГОСТ 17375-2001 с коэффициентом запаса 1,5 по пределу текучести.
Тройники штампосварные из стали 12Х18Н10Т востребованы в средах, где углеродистые стали подвергаются коррозионному разрушению:
Для агрессивных сред с хлоридами (морская вода, влажный хлор) аустенитная сталь 12Х18Н10Т склонна к питтинговой коррозии при температуре выше 25 C, поэтому в таких условиях требуется применение молибденсодержащих сталей типа 10Х17Н13М2Т. Выбор тройника из 12Х18Н10Т обоснован для окислительных сред и сред без галогенидов.
Присоединение к трубопроводу выполняют электродуговой сваркой в среде аргона неплавящимся электродом (TIG) или ручной дуговой сваркой покрытыми электродами типа ЦЛ-11. Перед сваркой кромки зачищают до металлического блеска, обезжиривают ацетоном. После сварки шов зачищают от окалины и при необходимости проводят термическую обработку — аустенизацию при 1050 C, если того требует технологический регламент для восстановления коррозионной стойкости в околошовной зоне.
Каждая партия сопровождается сертификатом качества с указанием химического состава, механических свойств, результатов гидравлических испытаний пробным давлением 1,5 PN. Для атомной энергетики и объектов Ростехнадзора дополнительно выполняют контроль стилоскопированием для подтверждения марки стали.
Цельноштампованный тройник формуют из одной трубной заготовки без сварных соединений. Штампосварной вариант изготавливают штамповкой двух половин (или обечайки с ответвлением) с последующим сварным швом. При равной несущей способности штампосварная технология экономически эффективнее для диаметров DN 200–400, однако цельноштампованные детали предпочтительны при циклических нагрузках и в средах, вызывающих коррозионное растрескивание.
Для DN 15–100 рабочее давление составляет до 16 МПа, для DN 125–400 — до 10 МПа при температуре до 350 C. Пробное гидравлическое давление при заводских испытаниях — 1,5 от рабочего. Конкретные значения зависят от толщины стенки и указаны в маркировке детали.
Для стали 12Х18Н10Т толщиной до 10 мм аустенизация после сварки не обязательна, если сварка выполнена с ограничением тепловложения. При толщине свыше 10 мм или при эксплуатации в интервале 450–800 C рекомендуется аустенизация при 1020–1100 C для восстановления стойкости к межкристаллитной коррозии.
Маркировка наносится ударным или электрохимическим способом на цилиндрической части патрубка и содержит: товарный знак изготовителя, DN, PN, марку стали, номер плавки, номер партии и клеймо ОТК. Для атомной отрасли дополнительно указывают шифр изделия по конструкторской документации.