


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


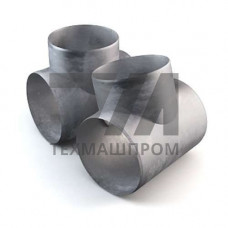
Штампосварной равнопроходный тройник из стали 20 — это трубопроводная арматура, предназначенная для слияния или разделения потоков рабочей среды в магистралях с одинаковым условным проходом всех трёх патрубков. Изделие производится методом горячей штамповки с последующей сваркой, что обеспечивает целостность металла в зоне формообразования и отсутствие продольных швов на корпусе. Сталь 20 относится к категории качественных углеродистых конструкционных сталей и регламентируется ГОСТ 1050-2013.
Основное преимущество штампосварной технологии — высокая точность геометрических размеров и стабильность механических свойств по всему сечению. В отличие от литых аналогов, штампованный тройник не имеет усадочных раковин и газовой пористости, что критично при работе под давлением. Сварное соединение выполняется встык с полным проваром, после чего проводится термообработка всего изделия для снятия внутренних напряжений и нормализации структуры металла.
Сталь 20 — низкоуглеродистая, содержание углерода составляет 0,17–0,24 %. Легирующих элементов в составе нет, что определяет её умеренную стоимость и хорошую свариваемость. Основные характеристики материала:
Рабочий диапазон температур для тройников из стали 20 составляет от –40 C до +425 C. При температурах ниже –40 C рекомендуется применять изделия из легированных сталей с гарантированной хладостойкостью. Верхний предел ограничен явлением синеломкости, характерным для углеродистых сталей при нагреве до 200–300 C, однако для статических нагрузок допустима эксплуатация до 425 C.
Штампосварной равнопроходный тройник характеризуется отношением диаметра ответвления к диаметру основного прохода, равным 1:1. Конструкция состоит из двух штампованных половин, свариваемых по периметру в плоскости, перпендикулярной оси основного канала. Такая схема позволяет получать изделия с толщиной стенки, идентичной толщине присоединяемых труб, что обеспечивает равнопрочность трубопровода в зоне ответвления.
Изделия выпускаются по ГОСТ 17376-2001, который устанавливает основные размеры и предельные отклонения. Типовой сортамент охватывает условные проходы от DN 25 до DN 400 с толщинами стенок, соответствующими рядам труб по ГОСТ 8732-78 и ГОСТ 10704-91. По способу присоединения тройники изготавливаются под сварку встык — с фаской или без неё, в зависимости от требований проекта.
| Условный проход DN | Наружный диаметр, мм | Толщина стенки, мм | Масса, кг | Давление условное PN, МПа |
|---|---|---|---|---|
| 50 | 57 | 3,5 | 0,9 | 16 |
| 100 | 108 | 4,5 | 3,4 | 16 |
| 200 | 219 | 8,0 | 14,8 | 10 |
Тройники штампосварные из стали 20 востребованы в технологических трубопроводах, транспортирующих неагрессивные и слабоагрессивные среды: воду, пар, нефтепродукты, природный газ. Основные сектора применения:
Выбор тройника из стали 20 экономически оправдан для объектов, где не требуется коррозионная стойкость к агрессивным реагентам и отсутствуют требования по хладостойкости ниже –40 C. Материал хорошо сваривается всеми видами ручной и автоматической сварки, что упрощает монтаж и ремонт трубопроводных систем на площадке.
Каждый штампосварной тройник из стали 20 проходит входной контроль химического состава и механических свойств металла. Сварные швы подвергаются радиографическому или ультразвуковому контролю на отсутствие дефектов сплошности. Гидравлические испытания проводятся пробным давлением, превышающим рабочее в 1,5 раза, с выдержкой в течение установленного времени. По требованию заказчика возможна 100 %-ная дефектоскопия сварных соединений и контроль твёрдости в зоне термического влияния.
Цельноштампованный тройник формуется из одной заготовки без сварных швов, что обеспечивает максимальную прочность, но ограничивает сортамент по диаметрам. Штампосварной состоит из двух штампованных половин, сваренных по периметру, что позволяет изготавливать изделия большего диаметра при сохранении точности геометрии и плотности металла.
Рабочее давление зависит от условного прохода и толщины стенки. Для DN 50 при толщине 3,5 мм допускается PN 16 МПа, для DN 200 при толщине 8 мм — PN 10 МПа. Расчётное давление определяется по формулам ГОСТ 34233.2 с учётом температуры эксплуатации.
Рабочий диапазон температур составляет от –40 C до +425 C. Нижний предел ограничен порогом хладноломкости углеродистой стали, верхний — снижением прочностных характеристик при нагреве. Для сред с температурой ниже –40 C следует применять тройники из низколегированных сталей.
Для стали 20 при толщине стенки до 20 мм и температуре окружающей среды выше 0 C предварительный подогрев и последующая термообработка обычно не требуются. При толщинах более 20 мм или монтаже при отрицательных температурах рекомендуется подогрев до 150–200 C и контроль твёрдости сварного соединения.