


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


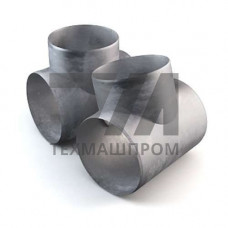
Штампосварной равнопроходный тройник, изготовленный по ТУ 102-488-05, — это соединительная деталь трубопровода, у которой все три патрубка имеют одинаковый условный проход. Изделие производится методом горячей штамповки с последующей сваркой корпусных элементов, что обеспечивает целостность металла в зонах формообразования и стабильную геометрию переходных участков.
Конструктивно тройник состоит из штампованного корпуса с центральным отверстием и двух приварных патрубков (штуцеров), ориентированных под углом 90 к основной оси. Сварные швы располагаются в зонах минимальных изгибающих напряжений, что снижает риск концентрации напряжений при циклических нагрузках. В отличие от литых аналогов, штампосварная технология исключает усадочные раковины и газовую пористость в теле детали.
Норматив ТУ 102-488-05 регламентирует изготовление равнопроходных тройников для трубопроводов, работающих под давлением до 16 МПа (160 кгс/см) при температуре среды от –70 до +450 C. Диапазон номинальных диаметров — от DN 50 до DN 400. Основные геометрические параметры контролируются по ГОСТ 17376-2001, при этом ТУ устанавливает более жесткие допуски на овальность патрубков и разностенность в зоне сопряжения.
Материал корпуса и патрубков — углеродистые и низколегированные стали марок 20, 09Г2С, 16ГС. Для рабочих сред с повышенным содержанием сероводорода (HS) допускается применение стали 20ЮЧ по согласованию с заказчиком. Механические свойства металла после штамповки и термической обработки соответствуют требованиям для основного металла трубопровода.
| Условный проход DN | Наружный диаметр, мм | Толщина стенки, мм | Рабочее давление, МПа | Масса, кг |
|---|---|---|---|---|
| 50 | 57 | 3,5–4,0 | 16 | 1,8 |
| 100 | 108 | 4,0–5,0 | 16 | 5,4 |
| 200 | 219 | 6,0–8,0 | 10 | 18,6 |
| 300 | 325 | 8,0–10,0 | 6,3 | 42,3 |
Процесс производства включает раскрой листового проката, формовку полукорпусов на гидравлическом прессе при температуре 950–1200 C, последующую сборку и автоматическую сварку под флюсом или в среде аргона. После сварки изделие подвергается термической обработке — нормализации или высокому отпуску — для снятия остаточных напряжений и выравнивания структуры металла в околошовной зоне.
Каждая партия тройников проходит контроль:
Маркировка наносится несмываемой краской на корпус каждого изделия и содержит условный проход, марку стали, номер плавки и клеймо ОТК. Допускается нанесение маркировки ударным способом на площадку, специально предусмотренную конструкцией.
Штампосварные равнопроходные тройники ТУ 102-488-05 востребованы при строительстве и ремонте технологических трубопроводов в нефтегазодобыче, на объектах нефтепереработки и нефтехимии. Они используются в обвязке насосных агрегатов, компрессорных станций, на узлах подключения запорной арматуры и контрольно-измерительных приборов.
В системах теплоснабжения и горячего водоснабжения такие тройники монтируют на подающих и обратных магистралях, в тепловых пунктах и котельных установках. На объектах энергетики детали применяются в трубопроводах питательной воды, дренажных и обвязочных линиях при температуре теплоносителя до 350 C.
Для агрессивных сред и условий Крайнего Севера тройники из стали 09Г2С обеспечивают хладостойкость до –70 C, что подтверждается испытаниями на ударный изгиб при отрицательных температурах. Монтаж деталей выполняется электродуговой сваркой с предварительным подогревом кромок при температуре окружающего воздуха ниже –20 C.
По сравнению с цельнотянутыми и литыми тройниками штампосварные изделия демонстрируют более высокую повторяемость размеров в пределах партии, что упрощает подгонку при монтаже. Металл в зоне штамповки получает волокнистую структуру, повторяющую контур детали, что повышает сопротивление статическим и вибрационным нагрузкам.
Сварные соединения, выполненные автоматической сваркой, имеют коэффициент прочности 0,95–1,0 относительно основного металла. Это позволяет применять тройники в трубопроводах III и IV категории по классификации Ростехнадзора без дополнительных расчетов на прочность. Стоимость штампосварных изделий ниже кованых аналогов при сопоставимых прочностных характеристиках.
Используются стыковые сварные соединения с полным проплавлением, выполненные автоматической сваркой под флюсом или в среде защитного газа. Допускается ручная дуговая сварка электродами с основным покрытием для диаметров до DN 100.
Цельнотянутый тройник формуется из трубы без сварных швов в корпусе, но имеет ограничения по соотношению диаметра ответвления к основному проходу. Штампосварная конструкция позволяет получать ответвления любого диаметра при сохранении прочностных характеристик в зоне штамповки.
Обязательными являются ультразвуковой контроль сварных швов на всей протяженности и гидравлические испытания. Для трубопроводов с рабочим давлением свыше 10 МПа дополнительно проводится радиографический контроль не менее 50% длины швов.
Да, при условии заказа стали с контролем ударной вязкости при температуре –40 C и ниже, а также выполнения дополнительных требований к ультразвуковому контролю основного металла. Рекомендуется уточнять условия поставки для морского исполнения.