


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


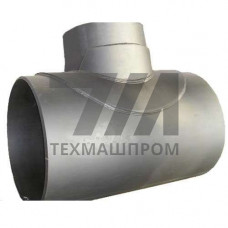
Штампосварной тройник с накладкой ТШСН по ТУ 102-488-05 — это переходной элемент трубопроводной арматуры, предназначенный для ответвления потока рабочей среды под углом 90 от основной магистрали. Конструктивно изделие состоит из штампованного корпуса и усиливающей накладки, которая компенсирует ослабление стенки в зоне выреза под отвод. Такая схема позволяет воспринимать повышенные кольцевые и осевые напряжения, возникающие в области сопряжения патрубков, без дополнительного увеличения толщины основного трубопровода.
Технология изготовления предусматривает горячую штамповку половин корпуса с последующей сваркой продольного шва и приваркой накладки в зоне врезки. Подобное решение обеспечивает стабильную геометрию переходной зоны и равномерное распределение напряжений по периметру соединения. В отличие от цельнотянутых или кованых аналогов, штампосварные тройники ТШСН отличаются меньшей металлоемкостью при сопоставимых прочностных характеристиках, что снижает массу узла и стоимость монтажа.
Корпус и накладка изготавливаются из низколегированной стали марок 09Г2С, 17Г1С, 20ЮЧ по ТУ 102-488-05. Применение сталей с нормируемым содержанием серы и фосфора гарантирует хладостойкость сварных соединений до –60 C. Продольный шов выполняется автоматической сваркой под флюсом с полным проваром кромок, после чего изделие подвергается термической обработке для снятия остаточных напряжений. Контроль качества включает радиографический и ультразвуковой методы неразрушающего контроля сварных швов в объеме 100 %.
Накладка устанавливается на цилиндрическую часть корпуса и приваривается сплошным угловым швом по контуру. Геометрические параметры накладки (ширина, толщина, радиус скругления) рассчитываются из условия равнопрочности ответвления с учетом внутреннего давления и внешних изгибающих нагрузок. Для магистральных трубопроводов диаметром 219–1220 мм толщина накладки составляет 8–24 мм в зависимости от рабочего давления.
| Условный диаметр, мм | Толщина стенки, мм | Рабочее давление, МПа | Температура среды, C | Масса, кг |
|---|---|---|---|---|
| 219 159 | 10–14 | 6,3 | –60…+300 | 28–36 |
| 325 219 | 12–16 | 5,0 | –60…+300 | 52–68 |
| 530 325 | 14–20 | 4,0 | –60…+300 | 118–145 |
| 720 530 | 16–24 | 2,5 | –60…+300 | 210–260 |
Тройники ТШСН применяются на объектах нефтегазодобычи, в системах сбора и транспортировки продукции скважин, на компрессорных станциях и установках подготовки газа. Изделия пригодны для эксплуатации в условиях Крайнего Севера, на морских платформах и в агрессивных средах с содержанием сероводорода до 6 % при условии применения сталей с добавками, стойкими к сульфидному растрескиванию.
При врезке тройника в действующий трубопровод необходимо обеспечить плавный переход от основного трубопровода к патрубку ответвления. Сварка монтажных швов выполняется электродами с основным видом покрытия (УОНИИ-13/55, ЦУ-5) или проволокой Св-08Г2С в среде углекислого газа. Перед сваркой кромки зачищаются до металлического блеска, обязателен предварительный подогрев до 150–200 C при температуре окружающего воздуха ниже +5 C.
Гидравлические испытания проводятся пробным давлением, превышающим рабочее в 1,5 раза, с выдержкой не менее 10 минут. Для контроля герметичности сварных соединений допускается применение акустико-эмиссионного метода или цветной дефектоскопии. После завершения монтажных работ выполняется антикоррозионная защита наружной поверхности — нанесение двухкомпонентного эпоксидного грунта и полиуретановой эмали общей толщиной не менее 300 мкм.
Штампосварная конструкция имеет продольный сварной шов на корпусе и приварную накладку в зоне ответвления. Это снижает массу изделия на 15–25 % по сравнению с цельнотянутым аналогом при равной несущей способности, однако требует более тщательного контроля сварных соединений при изготовлении и монтаже.
Изделия применяются на магистральных и промысловых трубопроводах диаметром 219–1220 мм с рабочим давлением до 6,3 МПа. Основные области использования — нефтегазодобыча, системы сбора продукции скважин, компрессорные станции, установки подготовки газа и нефти.
Продольные и кольцевые сварные швы подвергаются радиографическому контролю в объеме 100 %. Дополнительно выполняется ультразвуковая дефектоскопия зоны термического влияния и контроль твердости металла шва. Для ответственных объектов предусмотрен акустико-эмиссионный контроль при гидроиспытаниях.
Да, применение сталей 09Г2С и 17Г1С обеспечивает хладостойкость до –60 C. При монтаже в зимних условиях обязателен предварительный подогрев свариваемых кромок до 150–200 C и выполнение работ без перерывов до полного завершения шва.