


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


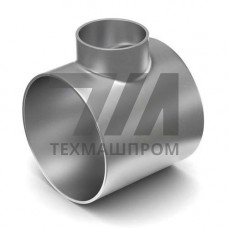
Штампосварной тройник ТШС 09Г2С — деталь трубопровода, изготовленная методом горячей штамповки двух полукорпусов с последующей продольной сваркой, из низколегированной конструкционной стали марки 09Г2С. Такая технология обеспечивает равнопрочность сварного шва основному металлу и позволяет получать переходы с равным и переходным диаметром без литых дефектов. Тройник предназначен для ответвления потока в системах с рабочим давлением до 16 МПа и температурой среды от –70 C до +450 C.
Полукорпуса штампуют из листового проката толщиной 8–32 мм, затем сваривают продольным швом с полным проплавлением. Такая схема даёт плавные радиусы перехода и снижает гидравлическое сопротивление по сравнению с литыми и сварными тройниками из труб. Торцы обрабатывают под фаску 30 2,5 для стыковой сварки. Тройники ТШС выпускают в исполнении с равнопроходными и переходными ответвлениями, с диаметром от 57 до 1420 мм.
Сталь 09Г2С — низколегированная кремнемарганцовистая сталь, содержащая 0,09 % углерода, до 1,7 % марганца и до 0,9 % кремния. Химический состав обеспечивает:
Марганец повышает прокаливаемость и прочность, кремний — упругие свойства и жаростойкость. Сталь сохраняет работоспособность в диапазоне от –70 C до +450 C, что делает её пригодной для трубопроводов с широким спектром сред.
| DN | D, мм | Толщина стенки, мм | Давление, МПа | Масса, кг |
|---|---|---|---|---|
| 100 | 108 | 6 | 6,3 | 4,2 |
| 200 | 219 | 8 | 10,0 | 18,5 |
| 300 | 325 | 10 | 10,0 | 42,0 |
| 500 | 530 | 12 | 10,0 | 118,0 |
| 800 | 820 | 16 | 10,0 | 340,0 |
Тройники ТШС 09Г2С изготавливают по ТУ 1461-001-002-2003, ГОСТ 17376-2001 и ГОСТ 30753-2001. Детали подлежат неразрушающему контролю: радиографическому или ультразвуковому — сварной шов, капиллярному — поверхность. Приёмку проводят по группам прочности, соответствующим категории трубопровода.
Тройник ТШС 09Г2С применяют в составе трубопроводной арматуры, узлов врезки КИП, коллекторов и распределительных гребёнок. При монтаже в условиях отрицательных температур рекомендуется подогрев кромок до +100–150 C для предотвращения холодных трещин.
Штампосварной тройник изготавливают из листового проката методом горячей штамповки с продольной сваркой, что обеспечивает более плотную и однородную структуру металла без усадочных раковин и пористости, характерных для литья. Это повышает надёжность при циклических нагрузках и низких температурах.
Диапазон рабочих температур — от –70 C до +450 C. При температурах ниже –40 C требуется контроль ударной вязкости, при нагреве выше +450 C сталь начинает интенсивно окисляться и терять прочностные характеристики.
Штампосварные тройники ТШС 09Г2С выпускают с диаметром до 1420 мм. Переходные тройники позволяют выполнять врезку ответвлений меньшего диаметра — от 57 мм и выше, с сохранением равнопрочности узла.
При монтажной сварке тройников с толщиной стенки до 30 мм термообработка не требуется. При толщине более 30 мм или сварке при отрицательных температурах рекомендуется высокий отпуск при +600–650 C для снятия остаточных напряжений.