


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


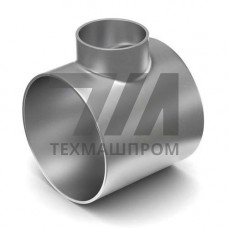
Штампосварной тройник ТШС 12Х18Н10Т — равнопроходный фитинг, предназначенный для ответвления трубопроводной линии под углом 90 при рабочих средах повышенной агрессивности. Изготовление методом горячей штамповки с последующей сваркой обеспечивает целостность металла в зоне деформации и отсутствие сварного шва в области максимальных изгибающих напряжений, что критично для систем, работающих под давлением.
Материал — аустенитная хромоникелевая сталь 12Х18Н10Т с легированием титаном. Стабилизированная структура предотвращает межкристаллитную коррозию в интервале температур сенсибилизации 450–800 C, что делает тройник пригодным для сварных узлов без последующей термической обработки. Содержание хрома 17–19 % формирует устойчивую пассивную пленку в окислительных средах, никель 9–11 % обеспечивает вязкость при криогенных температурах.
Тройники ТШС из стали 12Х18Н10Т выпускаются по ГОСТ 17376-2001 на условные проходы от DN 25 до DN 400. Толщина стенки соответствует рядам по ГОСТ 17375-2001 и может варьироваться от 2 до 12 мм в зависимости от типоразмера. Рабочее давление для исполнения с толщиной стенки 3 мм при температуре 20 C составляет 16 МПа, при 350 C снижается до 10 МПа.
Механические свойства стали 12Х18Н10Т в состоянии поставки после аустенизации:
Штампосварная технология предполагает формирование корпуса тройника из двух штампованных половин с последующей сваркой продольным швом. Такая схема обеспечивает плавный переход в зоне ответвления без концентраторов напряжений, характерных для сварных тройников из отдельных патрубков. Толщина стенки в зоне вытяжки сохраняется в пределах допуска, что подтверждается ультразвуковым контролем на всех типоразмерах.
Присоединительные концы выполняются под сварку встык со скосом кромок под углом 30 согласно ГОСТ 16037-80. Допускается применение тройников для соединения труб с различной толщиной стенки при условии соблюдения перехода по внутреннему диаметру. Маркировка наносится несмываемой краской и содержит условный проход, толщину стенки, марку стали и номер плавки.
Коррозионностойкие свойства стали 12Х18Н10Т определяют перечень сред и отраслей, где применяется штампосварной тройник ТШС:
| Условный проход | Наружный диаметр, мм | Толщина стенки, мм | Рабочее давление, МПа | Масса, кг |
|---|---|---|---|---|
| DN 50 | 57 | 3 | 16 | 0,9 |
| DN 100 | 108 | 4 | 16 | 3,4 |
| DN 200 | 219 | 6 | 10 | 12,8 |
Каждый штампосварной тройник ТШС 12Х18Н10Т проходит гидравлические испытания пробным давлением 1,5 от рабочего значения. Химический состав подтверждается спектральным анализом каждой плавки, механические свойства — испытаниями образцов из контрольных заготовок. Для ответственных заказов выполняется радиографический контроль сварных швов в объеме 100 %.
Фитинги поставляются в термообработанном состоянии — аустенизация при 1020–1100 C с охлаждением в воде. Допускается поставка без термической обработки для типоразмеров с толщиной стенки до 5 мм при условии подтверждения механических свойств на образцах. Поверхность очищается от окалины травлением или механической обработкой до шероховатости Ra не более 6,3 мкм.
Штампосварной тройник формируется из двух штампованных половин со сварным продольным швом, что удешевляет производство крупных типоразмеров. Цельнотянутый тройник не имеет сварных швов, но ограничен по сортаменту и дороже в изготовлении.
Рабочий диапазон составляет от –196 C до 350 C. При температуре выше 350 C происходит снижение прочностных характеристик, при 600–800 C возможно выделение -фазы, снижающей ударную вязкость.
Для стали 12Х18Н10Т, стабилизированной титаном, послесварочная термическая обработка не требуется при толщине стенки до 10 мм. При больших толщинах рекомендуется аустенизация для снятия остаточных напряжений.
Стандартный объем контроля включает визуальный и измерительный контроль, гидравлические испытания. По требованию заказчика выполняется ультразвуковая дефектоскопия сварных швов, радиографический контроль и капиллярная дефектоскопия.