


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


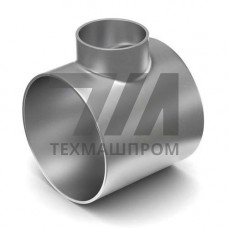
Штампосварной тройник ТШС по ТУ 102-488-05 — деталь трубопровода, изготовленная методом горячей штамповки двух полукорпусов (обечаек) с последующей продольной сваркой и формированием ответвления. В отличие от бесшовных штампованных аналогов, ТШС имеет один или два продольных сварных шва, что определяет его технологические и прочностные характеристики. Деталь предназначена для ответвления потока в системах транспорта воды, тепла, нефтепродуктов и газообразных сред.
Производство ТШС включает нагрев листовой или трубной заготовки до температуры 950–1150 C, штамповку полукорпуса в закрытом штампе, механическую обработку кромок под сварку, сборку и двустороннюю сварку продольных швов. Ответвление формуется либо штамповкой с последующей вытяжкой, либо вваркой патрубка. Термообработка (нормализация или отпуск) снимает остаточные напряжения после штамповки и сварки.
Типоразмерный ряд по ТУ 102-488-05 охватывает условные проходы от DN 100 до DN 1400. Толщина стенки корпуса и ответвления может различаться, что позволяет проектировать переходы с усиленным ответвлением. Угол ответвления стандартно составляет 90, реже — 45 и 60.
| Параметр | Значение | Единица | Условия | Примечание |
|---|---|---|---|---|
| Условный проход DN | 100–1400 | мм | по ТУ 102-488-05 | основной и ответвление |
| Рабочее давление | до 10,0 | МПа | при T 200 C | зависит от DN и стенки |
| Температура среды | –40…+450 | C | в зависимости от марки стали | углеродистые и легированные |
| Материал | Ст20, 09Г2С, 17ГС | — | листовая сталь | сертификат качества |
| Сварной шов | продольный | — | двусторонний | НК: РГК, УЗК |
| Испытания | гидравлические | — | 1,5 Pраб | выдержка не менее 10 мин |
ТУ 102-488-05 регламентирует применение углеродистых и низколегированных сталей. Для тепловых сетей и водопроводов применяют Ст20 и 09Г2С; для нефтегазопроводов — 17ГС, 17Г1С. Химический состав и механические свойства подтверждаются сертификатами по ГОСТ 14637 и ГОСТ 19281.
ТШС по ТУ 102-488-05 устанавливают в трубопроводных системах с рабочим давлением до 10 МПа. Основные секторы:
ТШС соединяется с трубой сваркой встык. Перед монтажом проверяют геометрию: овальность не более 1 % DN, смещение кромок не более 10 % толщины стенки. Сварные швы подвергают радиографическому или ультразвуковому контролю. Гидравлические испытания проводят при давлении 1,5 Pраб, но не менее 0,6 МПа.
ТШС имеет продольный сварной шов, бесшовный — нет. Это влияет на прочность и область применения: ТШС применяют при умеренных давлениях, бесшовные — при высоких.
Ст20, 09Г2С, 17ГС, 17Г1С и их аналоги. Для агрессивных сред — 12Х18Н10Т по отдельному заказу.
Проверка геометрии, радиографический или ультразвуковой контроль сварных швов, гидравлические испытания при 1,5 Pраб.
От –40 C до +450 C в зависимости от марки стали. Для 09Г2С — до +450 C, для Ст20 — до +300 C.