


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


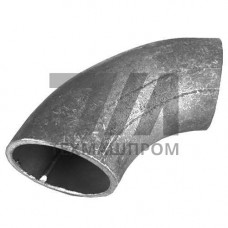
Штампосварные отводы 09Г2С — это трубопроводная арматура, изготовленная из низколегированной конструкционной стали марки 09Г2С методом горячей штамповки с последующей сваркой продольного шва. Данный тип отводов применяется для изменения направления потока рабочей среды на 90, 60, 45 и 30 в трубопроводных системах, работающих под давлением. Основное отличие штампосварных отводов от гнутых и крутоизогнутых аналогов — наличие сварного соединения по одной из образующих, что обусловлено технологией производства из листовой заготовки.
Сталь 09Г2С относится к группе низколегированных сталей с содержанием углерода до 0,12% и легирующих элементов — марганца (1,3–1,7%) и кремния (0,5–0,8%). Такое сочетание обеспечивает повышенную прочность при сохранении достаточной пластичности и свариваемости. Механические свойства стали 09Г2С после нормализации: предел текучести — не менее 345 МПа, временное сопротивление разрыву — 490–630 МПа, относительное удлинение — не менее 21%. Работоспособность материала сохраняется в интервале температур от –70 C до +425 C, что позволяет применять штампосварные отводы 09Г2С в условиях низких климатических температур.
Производственный цикл штампосварных отводов 09Г2С включает раскрой листового проката, формовку заготовки на гидравлическом прессе в горячем состоянии, сварку продольного стыка автоматической сваркой под флюсом или в среде защитного газа, а также термическую обработку для снятия внутренних напряжений. После сварки каждое изделие подвергается контролю: визуальному и измерительному, ультразвуковой дефектоскопии сварного шва, гидравлическим испытаниям пробным давлением. Геометрические параметры — радиус кривизны, толщина стенки, угол изгиба — регламентируются ГОСТ 17375-2001 и техническими условиями производителя.
Конструктивные особенности штампосварных отводов 09Г2С определяют их применение в системах, где не требуется высокая циклическая прочность при вибрационных нагрузках, но важна экономическая эффективность при строительстве протяженных трубопроводов. Сварной шов является концентратором напряжений, поэтому такие отводы не рекомендуется устанавливать на участках с интенсивной вибрацией, в пульсирующих потоках и на трубопроводах, подверженных знакопеременным нагрузкам.
Штампосварные отводы 09Г2С выпускаются с условным диаметром от 25 до 1020 мм. Толщина стенки варьируется от 3 до 16 мм в зависимости от типоразмера и рабочего давления. Радиус кривизны, как правило, составляет 1,5 DN (полуторакратный диаметр), что соответствует типу 3R по международной классификации. Углы изгиба стандартизированы: 30, 45, 60 и 90.
| Условный диаметр, мм | Наружный диаметр, мм | Толщина стенки, мм | Радиус кривизны, мм | Масса, кг |
|---|---|---|---|---|
| 50 | 57 | 4 | 75 | 0,9 |
| 100 | 108 | 5 | 150 | 2,8 |
| 200 | 219 | 8 | 300 | 11,5 |
| 400 | 426 | 10 | 600 | 38,0 |
Штампосварные отводы 09Г2С востребованы при сооружении технологических трубопроводов в следующих отраслях:
При выборе штампосварных отводов 09Г2С для конкретного проекта необходимо учитывать рабочие параметры среды: давление, температуру, химический состав. Для сред с повышенной коррозионной активностью или при температурах выше 425 C следует применять отводы из коррозионностойких или жаропрочных сталей. Монтаж штампосварных отводов осуществляется сваркой встык, при этом качество сварного соединения должно подтверждаться неразрушающим контролем в соответствии с требованиями проектной документации.
Штампосварные отводы изготавливаются из листовой заготовки с последующей сваркой продольного шва, тогда как гнутые отводы производятся из бесшовной трубы методом горячей протяжки. Штампосварные отводы имеют сварной шов по всей длине, что снижает их стоимость, но ограничивает применение при циклических нагрузках.
Сталь 09Г2С сохраняет работоспособность в диапазоне от –70 C до +425 C. Нижний предел обусловлен отсутствием хладноломкости, верхний — ограничением по окалиностойкости и ползучести материала.
Продольный сварной шов штампосварных отводов 09Г2С подвергается ультразвуковой дефектоскопии на 100% длины, а также визуальному и измерительному контролю. Готовые изделия проходят гидравлические испытания пробным давлением, превышающим рабочее в 1,5 раза.
Не рекомендуется. Сварной шов является концентратором напряжений, и при вибрационных или знакопеременных нагрузках возможно образование усталостных трещин. Для таких условий следует применять бесшовные гнутые отводы.