


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


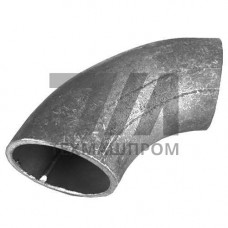
Штампосварные отводы из стали 12Х18Н10Т — детали трубопроводов, изготавливаемые методом горячей штамповки двух полукорпусов с последующей продольной сваркой. Марка 12Х18Н10Т (аналог AISI 321, 1.4541) представляет собой аустенитную коррозионностойкую сталь, стабилизированную титаном. Титан связывает углерод в карбиды TiC, что предотвращает межкристаллитную коррозию при эксплуатации в диапазоне 450–850 C и после сварки без дополнительной термообработки. Это ключевое преимущество перед 08Х18Н10 при работе в агрессивных средах и при повышенных температурах.
Штампосварная технология позволяет получать отводы с углом 45, 60 и 90, радиусом R = 1,0D–1,5D и диаметром от 57 до 1420 мм. Толщина стенки соответствует присоединяемой трубе и варьируется в пределах 3–40 мм. Продольный сварной шов выполняется автоматической аргонодуговой сваркой (TIG) с присадочной проволокой Св-07Х19Н10Б или Св-04Х19Н11М3. После сварки проводится радиографический контроль шва по ГОСТ 7512, а при необходимости — гидравлические испытания на давление до 1,5 от номинального рабочего.
Механические свойства стали 12Х18Н10Т при 20 C: предел прочности — не менее 510 МПа, предел текучести — не менее 200 МПа, относительное удлинение — не менее 40 %. Длительная прочность при 600 C сохраняется на уровне 90–100 МПа. Отводы работоспособны в диапазоне температур от –196 C до +600 C, что допускает применение в криогенных и высокотемпературных контурах.
| Параметр | Значение | Угол отвода | Радиус | Стандарт |
|---|---|---|---|---|
| Диаметр DN | 50–1400 мм | 45 | 1,0D | ГОСТ 17375 |
| Толщина стенки | 3–40 мм | 60 | 1,5D | ГОСТ 30753 |
| Рабочее давление | до 16 МПа | 90 | 1,0D–1,5D | ASME B16.9 |
| Температура эксплуатации | –196…+600 C | 90 | 1,5D | EN 10253-4 |
Отводы 12Х18Н10Т востребованы в обвязке технологических трубопроводов нефтеперерабатывающих установок (каталитический риформинг, гидрокрекинг), в системах подачи перегретого пара на ТЭЦ и АЭС, в выхлопных трактах газотурбинных установок. В химической промышленности применяются в линиях синтеза аммиака, производства азотной и серной кислот, где требуется стойкость к межкристаллитной коррозии. В пищевой и фармацевтической отрасли — в контурах CIP-мойки и стерилизации паром. В криогенной технике — в трубопроводах сжиженного природного газа и азота.
Штампосварной отвод формируется из двух штампованных полукорпусов, соединённых продольным швом. Крутоизогнутый изготавливается гибкой цельной трубы без сварного шва. Штампосварная технология экономичнее при больших диаметрах, но требует контроля продольного шва.
Нет. Стабилизация титаном предотвращает выделение карбидов хрома на границах зёрен, поэтому отводы 12Х18Н10Т работоспособны после сварки без аустенизации в диапазоне до 600 C.
Серийно производятся отводы до DN1400 (1420 мм) с толщиной стенки до 40 мм. При больших диаметрах применяются секторные отводы или сварные конструкции из листа.
Радиографический контроль продольного шва по ГОСТ 7512, ультразвуковая дефектоскопия, капиллярный контроль кромок. При повышенных требованиях — гидроиспытания давлением 1,5 рабочего.