


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


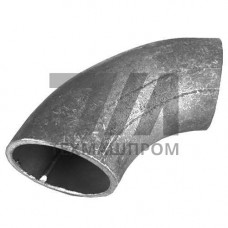
Штампосварные отводы, изготовляемые по ТУ 102-488-05, представляют собой гнутые детали трубопроводов, формируемые методом горячей штамповки двух полуобечаек с последующей продольной сваркой. Данный технический документ регламентирует изготовление отводов для технологических трубопроводов нефтегазовой, нефтехимической и энергетической отраслей, работающих при избыточном давлении до 10 МПа и температуре среды от –40 C до +200 C. В отличие от крутоизогнутых отводов, получаемых дорнованием, штампосварная технология позволяет получать детали с углом гиба 30, 45, 60 и 90 при радиусе кривизны R = 1,0–1,5 DN.
Производственный цикл включает раскрой листового проката, горячую штамповку полусекторов в закрытом штампе, механическую обработку кромок под сварку и сборку под продольный сварной шов. Сварка выполняется автоматической или полуавтоматической дуговой сваркой под флюсом либо в среде защитных газов. После сварки проводится термообработка для снятия остаточных напряжений и контроль неразрушающими методами: радиографический или ультразвуковой контроль продольного шва в объёме 100 %, а также гидравлические или пневматические испытания.
Толщина стенки штампосварного отвода определяется расчётным давлением и обычно соответствует толщине присоединяемой трубы либо превышает её на 5–15 %. Концевые разделки выполняются под стыковую сварку с углом скоса кромок 30 2 и притуплением 1,5–2,5 мм. Овальность поперечного сечения в зоне гиба не превышает 8 % для отводов с R = 1,0 DN и 5 % для R = 1,5 DN.
Согласно ТУ 102-488-05, отводы штампосварные изготавливаются из конструкционных и низколегированных сталей, обеспечивающих требуемый комплекс механических свойств при рабочих температурах. Основные применяемые марки:
Диапазон номинальных диаметров — от DN 100 до DN 1400, толщина стенки — от 4 до 40 мм. Отводы поставляются с заводским свидетельством о качестве, включающим результаты химического анализа, механических испытаний и неразрушающего контроля сварного соединения.
| Номинальный диаметр DN | Угол гиба | Радиус кривизны | Толщина стенки, мм | Рабочее давление, МПа |
|---|---|---|---|---|
| 100 | 90 | 1,5 DN | 6 | 10,0 |
| 200 | 90 | 1,5 DN | 8 | 10,0 |
| 400 | 45 | 1,0 DN | 12 | 6,3 |
| 600 | 90 | 1,5 DN | 16 | 4,0 |
| 800 | 60 | 1,5 DN | 20 | 2,5 |
| 1000 | 90 | 1,5 DN | 24 | 1,6 |
Штампосварные отводы по ТУ 102-488-05 устанавливаются в системах транспорта нефти и газа, на установках первичной переработки нефти (ЭЛОУ-АВТ), в обвязке компрессорных и насосных агрегатов, в тепловых сетях и системах оборотного водоснабжения промышленных предприятий. Детали применяются при монтаже технологических трубопроводов обвязки сепараторов, теплообменников, колонных аппаратов, а также в системах дренажа и факельных линий.
При эксплуатации в условиях низких температур (до –40 C) отводы из стали 09Г2С проходят испытания на ударный изгиб при отрицательной температуре, что подтверждает их пригодность для объектов в районах с холодным климатом. Для сред с повышенной коррозионной активностью применяются отводы из коррозионно-стойких марок с обязательной проверкой сварного шва на стойкость к межкристаллитной коррозии.
Штампосварной отвод формируется из двух штампованных полуобечаек, соединяемых продольным сварным швом, тогда как крутоизогнутый отвод изготавливается дорнованием цельной трубы без продольного шва. Штампосварная технология позволяет получать отводы больших диаметров при меньшей стоимости, но требует 100 % контроля продольного сварного соединения.
Технические условия предусматривают изготовление отводов с радиусом кривизны R = 1,0 DN и R = 1,5 DN. Отводы с R = 1,0 DN применяются в стеснённых условиях монтажа, с R = 1,5 DN — обеспечивают минимальные гидравлические потери в трубопроводной системе.
Продольный сварной шов подвергается радиографическому или ультразвуковому контролю в объёме 100 %. Дополнительно проводятся гидравлические испытания пробным давлением, превышающим рабочее в 1,5 раза, и контроль геометрических параметров — овальности, толщины стенки, угла гиба.
Отводы из стали 09Г2С рассчитаны на работу в диапазоне от –40 C до +200 C. При температуре ниже –40 C требуется применение специальных марок сталей с гарантированной ударной вязкостью при отрицательных температурах, что оговаривается отдельно при заказе.