


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


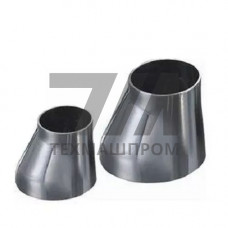
Штампованный эксцентрический переход из стали 08Х18Н10Т — это трубопроводный фитинг, предназначенный для соединения участков трубопроводов с различными диаметрами при сохранении горизонтальной оси прохода. В отличие от концентрического аналога, эксцентрическая геометрия обеспечивает совпадение одной из образующих внутреннего канала, что исключает образование воздушных мешков и застойных зон при транспортировке сред с газовой фазой.
Материал 08Х18Н10Т — коррозионностойкая аустенитная сталь, легированная хромом (17–19%), никелем (9–11%) и стабилизированная титаном (до 1,0%). Титан связывает углерод в стабильные карбиды, предотвращая межкристаллитную коррозию в зоне термического влияния после сварки. Штамповка из листовой заготовки обеспечивает безградиентную структуру металла и отсутствие продольного сварного шва, что повышает герметичность и ресурс фитинга в сравнении со сварными конструкциями.
Штампованные эксцентрические переходы 08Х18Н10Т изготавливаются по ГОСТ 17378-2001 и ТУ 1469-001-01297858-2015. Рабочая среда — агрессивные жидкости и газы: азотная, уксусная, фосфорная кислота, щелочные растворы, пар, нефтепродукты с примесями сероводорода. Диапазон рабочих температур — от –196 C (для криогенных сред) до +600 C в окислительных средах. Номинальное давление PN 10–40 в зависимости от толщины стенки.
Эксцентриситет перехода смещает ось меньшего патрубка относительно оси большего. Величина смещения рассчитывается так, чтобы нижняя образующая оставалась прямой. Это критично для горизонтальных участков трубопроводов с самотечным движением среды: исключается скопление конденсата, шлама или газовых пузырей в нижней точке. Для вертикальных стояков эксцентричный переход предотвращает гидроудары при изменении скорости потока.
Штамповка выполняется на гидравлических прессах с последующей механической обработкой кромок под сварку. Фаска снимается под углом 30–37,5 с притуплением 1–2 мм, что обеспечивает полный провар корня шва при аргонодуговой сварке неплавящимся электродом. Термообработка (аустенизация при 1050–1100 C с охлаждением в воде) восстанавливает коррозионную стойкость после горячей деформации.
Переходы 08Х18Н10Т востребованы в технологических линиях, где требуется сочетание коррозионной стойкости и способности выдерживать циклические термические нагрузки. Основные области применения:
| Параметр | Эксцентрический 08Х18Н10Т | Концентрический 08Х18Н10Т | Эксцентрический Ст20 | Эксцентрический 12Х18Н10Т |
|---|---|---|---|---|
| Совпадение осей патрубков | Смещены | Соосны | Смещены | Смещены |
| Стойкость к МКК после сварки | Высокая (Ti-стабилизация) | Высокая (Ti-стабилизация) | Не применимо | Высокая |
| Рабочая температура, C | –196…+600 | –196…+600 | –40…+425 | –196…+600 |
| Содержание углерода, % | 0,08 | 0,08 | 0,17–0,24 | 0,12 |
| Применение в криогенике | Допускается | Допускается | Ограничено | Допускается |
Пониженное содержание углерода в 08Х18Н10Т (0,08%) в сочетании с титановой стабилизацией делает этот сплав предпочтительным для сварных узлов, работающих в интервале температур 400–800 C, где нестабилизированные аустенитные стали склонны к карбидному выделению по границам зерен. Для сред с хлоридами (морская вода, влажный хлор) рекомендуется уточнять применимость по условиям стойкости к питтинговой коррозии.
Штампованный переход изготавливается из цельной листовой заготовки методом горячей деформации на прессе, поэтому не имеет продольного сварного шва. Это исключает риск дефектов шва и зону термического влияния, повышая герметичность и ресурс при циклических нагрузках.
Фитинг устойчив к азотной, фосфорной, уксусной кислоте, щелочным растворам, пищевым средам, чистому пару. Не рекомендуется для соляной и плавиковой кислот, а также хлоридсодержащих сред при температуре выше 60 C без дополнительной проверки.
Оптимальна аргонодуговая сварка неплавящимся электродом (TIG) с присадочной проволокой Св-08Х19Н10Т или Св-04Х19Н9. Допускается ручная дуговая сварка электродами ЦЛ-11 с последующим контролем качества шва.
Благодаря стабилизации титаном аустенитная структура 08Х18Н10Т не склонна к межкристаллитной коррозии в зоне термического влияния, поэтому обязательная термообработка не требуется. Исключение — работа в особо агрессивных средах, где регламентируется аустенизация при 1050–1100 C.