


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


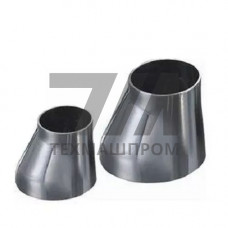
Штампованный эксцентрический переход 09Г2С — это трубопроводная деталь, предназначенная для соединения участков трубопровода с различными диаметрами при сохранении общей нижней образующей. Изготовление методом горячей штамповки из стали 09Г2С обеспечивает формирование без продольных сварных швов, что повышает надежность детали в условиях циклических и вибрационных нагрузок. Эксцентричная геометрия исключает образование застойных зон и гидравлических ударов при транспортировке жидких сред, что особенно важно для магистральных систем с высокими скоростями потока.
Материал 09Г2С относится к группе низколегированных конструкционных сталей с пределом текучести не менее 345 МПа. Легирование марганцем и кремнием обеспечивает стабильную работу при температурах от –70 до +425 C, что позволяет применять переходы в северном исполнении и на объектах с повышенными требованиями к хладостойкости. Механические свойства после штамповки и термической нормализации соответствуют требованиям ГОСТ 17378-2001 и ГОСТ 5520-79.
Горячая штамповка переходов 09Г2С выполняется на гидравлических прессах с последующей механической обработкой торцов под сварку. Толщина стенки рассчитывается по кольцевой формуле с учетом рабочего давления и допуска на коррозию. В отличие от сварных переходов, штампованная конструкция не имеет ослабленного сечения в зоне продольного шва, что актуально для трубопроводов, работающих под давлением до 16 МПа.
Основные параметры штампованных эксцентрических переходов 09Г2С:
Эксцентрические переходы из стали 09Г2С востребованы в технологических обвязках компрессорных и насосных станций, на объектах нефтегазодобычи, в системах сбора и подготовки продукции скважин. Установка перехода горизонтально с расположением плоской части сверху предотвращает скопление газовой фазы в верхней точке, а при монтаже плоской частью снизу обеспечивается полный дренаж конденсата. Такая особенность делает деталь незаменимой на всасывающих линиях центробежных насосов и в обвязках сепарационного оборудования.
Переходы применяются при строительстве и ремонте:
Сварка переходов 09Г2С выполняется электродами типа Э50А или проволокой Св-08Г2С в среде углекислого газа. Перед монтажом рекомендуется проводить контроль твердости и ультразвуковую дефектоскопию зоны термического влияния, особенно при эксплуатации в условиях низких температур.
| Условный проход, мм | Толщина стенки, мм | Длина, мм | Масса, кг | Рабочее давление, МПа |
|---|---|---|---|---|
| 100 80 | 6 | 150 | 1,8 | 16 |
| 200 150 | 8 | 250 | 6,4 | 10 |
| 300 200 | 10 | 350 | 14,2 | 6,3 |
Штампованный переход не имеет продольного сварного шва, что исключает концентраторы напряжений и повышает ресурс детали при циклических нагрузках. Дополнительно снижается трудоемкость входного контроля — не требуется проверка качества сварного соединения.
Переходы пригодны для транспортировки нефти, нефтепродуктов, природного газа, воды и пара. Материал устойчив к углеводородным средам без сероводорода и не рекомендуется для сред с повышенным содержанием агрессивных компонентов.
На всасывающих линиях насосов переход монтируется плоской стороной вверх для предотвращения газовых пробок. На сливных и дренажных трубопроводах плоская сторона располагается снизу для обеспечения полного опорожнения системы.
Основные методы — ультразвуковая толщинометрия, радиографический контроль сварных стыков и капиллярная дефектоскопия. Для ответственных объектов дополнительно выполняется контроль твердости по Бринеллю.