


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


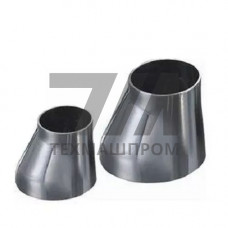
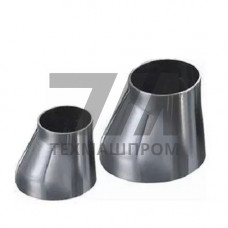
Штампованный эксцентрический переход из стали 12Х18Н10Т — это трубопроводный фитинг, предназначенный для соединения участков трубопроводов с различными диаметрами при сохранении горизонтальной оси прохода. В отличие от концентрического аналога, эксцентрическая конструкция обеспечивает одностороннее смещение оси, что исключает образование воздушных мешков и застойных зон при транспортировке жидких сред. Изготовление методом горячей штамповки на кривошипных горячештамповочных прессах позволяет получить безгратовую заготовку с равномерной толщиной стенки по всему профилю.
Материал 12Х18Н10Т — коррозионностойкая аустенитная хромоникелевая сталь с титановой стабилизацией. Химический состав регламентируется ГОСТ 5632: содержание хрома 17–19 %, никеля 9–11 %, титана не менее 5C до 0,8 %. Легирование титаном предотвращает межкристаллитную коррозию в интервале температур 450–800 C, что критично для сварных узлов, работающих в агрессивных средах. Сталь сохраняет пластичность при криогенных температурах до –196 C и демонстрирует жаропрочность до 600–800 C в окислительных средах.
Горячая штамповка переходов выполняется при нагреве заготовки до 1150–1200 C с последующей деформацией в закрытых штампах. Такой метод обеспечивает благоприятную макроструктуру металла с направленным волокном, повторяющим контур детали. Механические свойства поковки после нормализации: предел текучести — не менее 196 МПа, временное сопротивление разрыву — 510–608 МПа, относительное удлинение — не менее 40 %. Твердость по Бринеллю — 143–217 HB.
Геометрические параметры штампованных переходов регламентируются ГОСТ 17378-2001. Основные размеры:
Штампованные переходы 12Х18Н10Т применяются в технологических трубопроводах с рабочим давлением до 10 МПа (PN 10) и температурой среды от –60 до +350 C. Присоединение к трубопроводу выполняется электродуговой сваркой в среде аргона (TIG) или покрытым электродом с применением аустенитных присадочных материалов типа Св-07Х19Н10Б.
Коррозионная стойкость 12Х18Н10Т в сочетании с эксцентрической геометрией определяет перечень типовых сред и условий эксплуатации:
Эксцентрические переходы из 12Х18Н10Т востребованы в насосных станциях, где требуется предотвращение газовых пробок на всасывающей линии: нижняя образующая сохраняет непрерывность, что обеспечивает самовсасывание насосного агрегата. В системах канализации и самотечных трубопроводах фитинг монтируется плоской стороной вверх для исключения скопления осадка.
| Типоразмер, мм | Длина, мм | Толщина стенки, мм | Масса, кг | Рабочее давление, МПа |
|---|---|---|---|---|
| 57 32 | 80 | 3,5 | 0,35 | 10 |
| 108 76 | 130 | 4,5 | 1,20 | 10 |
| 159 108 | 180 | 6,0 | 2,80 | 10 |
| 219 159 | 230 | 8,0 | 5,60 | 10 |
Каждый штампованный переход 12Х18Н10Т проходит входной контроль химического состава методом спектрального анализа и проверку геометрических параметров. Контроль герметичности и прочности осуществляется гидравлическими испытаниями пробным давлением 15 МПа. Для ответственных узлов предусмотрен ультразвуковой контроль на отсутствие внутренних расслоений и неметаллических включений.
Маркировка наносится несмываемой краской на наружную поверхность и содержит условное обозначение, типоразмер, марку стали, номер плавки и клеймо ОТК. Фитинги поставляются с паспортом качества, удостоверяющим соответствие требованиям ГОСТ 17378-2001 и ТУ производителя.
У эксцентрического перехода оси патрубков смещены параллельно, что обеспечивает совпадение одной из образующих (обычно нижней). Это исключает образование газовых полостей в верхней части и скопление осадка в нижней, что критично для насосных всасывающих линий и самотечных трубопроводов.
Применяется аргонодуговая сварка неплавящимся вольфрамовым электродом (TIG) с присадкой Св-07Х19Н10Б или ручная дуговая сварка покрытыми электродами типа ЦЛ-11. Требуется защита обратной стороны шва аргоном для предотвращения окалинообразования.
Рабочий диапазон температур составляет от –60 до +350 C при давлении до 10 МПа. Сталь сохраняет ударную вязкость при криогенных температурах до –196 C, однако для криогенных применений требуется дополнительный расчет на хладостойкость.
Для стали 12Х18Н10Т аустенитного класса послесварочная термическая обработка не требуется при толщине стенки до 20 мм. Стабилизация титаном предотвращает выпадение карбидов хрома по границам зерен в зоне термического влияния.