


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


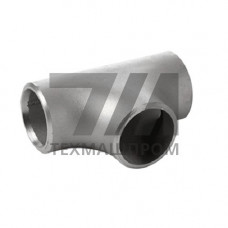
Штампованный равнопроходный тройник 10Х17Н13М2Т — деталь трубопровода, изготовленная методом горячей штамповки из коррозионностойкой аустенитной стали марки 10Х17Н13М2Т (аналог AISI 316Ti, материал 1.4571 по EN 10088). Марка содержит молибден в количестве 2–3 % и титан в пределах 0,5–0,8 %, что обеспечивает стойкость к межкристаллитной коррозии после сварки и эксплуатации в интервале температур 350–700 C. Равнопроходная конфигурация предполагает одинаковый условный проход всех трёх патрубков — магистрального и ответвления.
Штамповка формирует цельнотянутую структуру металла без продольных сварных швов, что критично для магистралей высокого давления и агрессивных сред. Тройник применяется в технологических трубопроводах нефтегазопереработки, химического синтеза, целлюлозно-бумажного производства, а также в системах теплообменного оборудования и паропроводах насыщенного пара.
Деталь изготавливается по ГОСТ 17376-2001 (исполнение 1–4) и ASME B16.9. Толщина стенки в зоне ответвления превышает номинальную на 15–25 % за счёт утолщения при штамповке, что компенсирует концентрацию напряжений. Термообработка — аустенизация при 1050–1100 C с охлаждением в воде или на воздухе. Твёрдость после обработки — не более 200 HB. Предел текучести при 20 C — не менее 205 МПа, временное сопротивление — от 510 МПа, относительное удлинение — не менее 40 %.
Рабочие параметры ограничены температурой эксплуатации до 600 C и давлением условным до 16,0 МПа в зависимости от типоразмера и толщины стенки. Для сред с высокой концентрацией хлоридов при температурах выше 60 C требуется оценка склонности к питтинговой коррозии.
| DN | Наружный диаметр, мм | Толщина стенки, мм | Масса, кг | Рабочее давление, МПа |
|---|---|---|---|---|
| 25 | 32 | 3,0 | 0,35 | 16,0 |
| 50 | 57 | 4,0 | 1,1 | 16,0 |
| 80 | 89 | 5,5 | 3,8 | 10,0 |
| 100 | 108 | 6,0 | 6,2 | 10,0 |
| 150 | 159 | 8,0 | 16,5 | 6,3 |
| 200 | 219 | 10,0 | 34,0 | 4,0 |
Сталь 10Х17Н13М2Т содержит 2–3 % молибдена и титан, что повышает стойкость к питтинговой и межкристаллитной коррозии в хлоридсодержащих средах. Аналог 08Х18Н10Т не имеет молибдена и уступает по коррозионной стойкости в агрессивных средах при температурах выше 60 C.
Длительная рабочая температура — от –196 C до 600 C. В интервале 350–700 C титан связывает углерод, предотвращая выделение карбидов хрома по границам зёрен и сохраняя стойкость к межкристаллитной коррозии.
Да. Применяются ультразвуковая дефектоскопия, радиографический контроль сварных соединений после монтажа, а также гидравлические или пневматические испытания на прочность и герметичность в соответствии с требованиями проектной документации.
Для давлений свыше 10,0 МПа рекомендуется исполнение под приварку с разделкой кромок. Резьбовое и фланцевое присоединения применяются при меньших давлениях и необходимости периодической разборки трубопровода.