


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


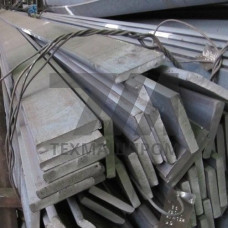
Штамповая полоса 4Х5МФ1С — горячекатаный или кованый сортовой прокат прямоугольного сечения из инструментальной теплостойкой стали марки 4Х5МФ1С (аналог DIN 1.2344, AISI H13). Полоса поставляется в отожжённом состоянии с твёрдостью 217–255 HB и предназначена для изготовления рабочих элементов штампов горячего деформирования, пресс-форм литья под давлением и инструмента прессов. Химический состав по ГОСТ 5950 регламентирует: углерод — 0,32–0,45 %, хром — 4,5–5,5 %, молибден — 1,2–1,5 %, ванадий — 0,8–1,2 %, кремний — 0,8–1,2 %. Такое легирование обеспечивает устойчивость мартенсита к отпуску и сохраняет рабочую твёрдость при нагреве до 600–620 C.
Полоса выпускается толщиной 20–200 мм и шириной 40–400 мм, длина прутков — 2–6 м. Предельные отклонения по толщине соответствуют ГОСТ 2590, кривизна не превышает 0,5 % длины. Поставка выполняется без термической обработки поверхности либо со строгаными и шлифованными гранями под чистовую размерную обработку. Для крупногабаритных вставок применяют полосу сечением 150 300 мм и более, для мелких знаков и пуансонов — 25 60 мм.
| Параметр | Значение | Условие | Метод контроля | Норматив |
|---|---|---|---|---|
| Твёрдость поставки | 217–255 HB | отожжённое состояние | по Бринеллю | ГОСТ 5950 |
| Температура закалки | 1020–1050 C | нагрев в соляной ванне или печи | термопара | технологическая карта |
| Среда охлаждения | масло, воздух, расплав солей | после аустенитизации | — | — |
| Твёрдость после закалки | 52–56 HRC | отпуск 560–600 C | по Роквеллу | ГОСТ 5950 |
| Ударная вязкость | 25 Дж/см | KCU, 20 C | копёр | ГОСТ 9454 |
| Теплостойкость | до 620 C | длительная работа | испытание на разупрочнение | — |
Закалка выполняется с 1020–1050 C с предварительным подогревом до 650 C и 850 C для исключения коробления массивных сечений. Охлаждение — в масле, сжатом воздухе или соляном расплаве при ступенчатой закалке. Отпуск проводят двукратно при 560–600 C с выдержкой 1–2 ч на каждые 25 мм сечения; после первого отпуска деталь охлаждают до 50–80 C. Такая схема даёт твёрдость 52–56 HRC при сохранении ударной вязкости. Для повышения разгаростойкости применяют азотирование или нитроцементацию поверхностного слоя на глубину 0,2–0,4 мм.
Полоса 4Х5МФ1С обрабатывается резанием в отожжённом состоянии твёрдосплавным инструментом на скоростях 80–120 м/мин. После закалки механическая обработка возможна только шлифованием или электроэрозионной прошивкой. Свариваемость ограничена: ремонт штампов выполняют сваркой с предварительным подогревом до 350–400 C и последующей термообработкой. Полируемость высокая — достигается шероховатость Ra 0,1–0,2 мкм, что критично для гравюр пресс-форм.
Отожжённая полоса имеет твёрдость 217–255 HB, что обеспечивает обрабатываемость резанием и достаточную пластичность при размерной обработке до закалки.
После закалки и двукратного отпуска сталь сохраняет твёрдость 52–56 HRC и устойчива к разупрочнению при нагреве до 600–620 C, что допускает работу штампов горячей штамповки и пресс-форм литья под давлением.
Марка 4Х5МФ1С содержит повышенное содержание ванадия (0,8–1,2 % против 0,6–0,9 %), что увеличивает сопротивление абразивному износу и теплостойкость, но несколько снижает полируемость.
Сварка возможна с предварительным и сопутствующим подогревом до 350–400 C, применением электродов того же класса и последующей закалкой с отпуском. Без термообработки сварной шов склонен к образованию холодных трещин.