


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


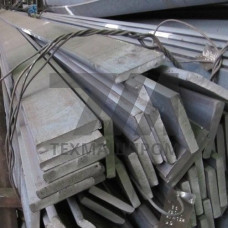
Штамповая полоса 4Х5МФС — горячекатаный или кованый сортовой прокат прямоугольного сечения из инструментальной теплостойкой стали марки 4Х5МФС (аналог DIN 1.2344, AISI H13). Полоса поставляется в отожжённом состоянии с твёрдостью 217–241 HB, что обеспечивает обрабатываемость резанием и последующую закалку до 47–52 HRC. Химический состав регламентирован ГОСТ 5950: углерод 0,32–0,45 %, хром 4,5–5,5 %, молибден 1,2–1,5 %, ванадий 0,3–0,5 %, кремний 0,8–1,2 %. Такое легирование формирует стойкость к разупрочнению при нагреве до 600–620 C и сопротивление термической усталости при циклическом контакте с горячим металлом.
Полоса выпускается толщиной 10–100 мм и шириной 40–250 мм, длина прутков — 2–6 м. Кромки могут быть обрезными или необрезными, допуски по толщине соответствуют ГОСТ 2590 или ТУ производителя. Перед механической обработкой рекомендуется нормализация или изотермический отжиг для снятия напряжений после ковки.
| Параметр | Значение | Условие | Метод контроля | Примечание |
|---|---|---|---|---|
| Твёрдость поставки | 217–241 HB | отожжённое состояние | ГОСТ 9012 | обеспечивает обработку резанием |
| Температура закалки | 1020–1050 C | нагрев под закалку | термопара печи | нагрев в две ступени |
| Температура отпуска | 560–620 C | двух- или трёхкратный | термопара | твёрдость 47–52 HRC |
| Теплостойкость | до 620 C | длительная эксплуатация | испытание на разупрочнение | сохранение кромки штампа |
| Ударная вязкость | 25 Дж/см | после отпуска | ГОСТ 9454 | образцы с надрезом |
Закалка проводится с температуры 1020–1050 C в масле или в вакуумной печи с газовым охлаждением. Отпуск при 560–620 C обеспечивает вторичное твердение за счёт выделения карбидов ванадия и молибдена. После трёхкратного отпуска достигается твёрдость 47–52 HRC при ударной вязкости не ниже 25 Дж/см. Для повышения стойкости применяют азотирование или нитроцементацию поверхностного слоя на глубину 0,2–0,4 мм.
В отожжённом состоянии полоса обрабатывается твердосплавным инструментом на скоростях резания 80–120 м/мин. После закалки обработка возможна только шлифованием или электроэрозионной обработкой. Сталь склонна к образованию трещин при нагреве со скоростью выше 100 C/ч, поэтому в крупных штампах применяют ступенчатый нагрев. Эксплуатация при температурах выше 650 C приводит к интенсивному разупрочнению и потере геометрии рабочей кромки.
Ближайшие аналоги — DIN 1.2344 (X40CrMoV5-1) и AISI H13. Они близки по составу и теплостойкости, но могут отличаться содержанием кремния и допусками по твёрдости поставки.
После закалки с 1020–1050 C и отпуска при 560–620 C достигается 47–52 HRC. Более высокий отпуск снижает твёрдость, но повышает ударную вязкость.
Сварка возможна с предварительным подогревом до 350–400 C и последующей термообработкой. Без подогрева высок риск образования холодных трещин в зоне термического влияния.
Прежде всего для горячештамповочного инструмента: молотовых и прессовых штампов, пресс-форм литья под давлением, прошивного инструмента прокатных линий.