


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


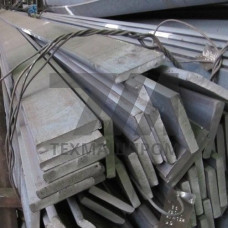
Штамповая полоса 5ХНМ — горячекатаный сортовой прокат прямоугольного сечения из хромоникельмолибденовой стали 5ХНМ (аналог DIN 1.2714, X45NiCrMo4), поставляемый в виде полос с шириной 40–250 мм и толщиной 8–60 мм. Сталь относится к классу полутеплостойких штамповых материалов с повышенной прокаливаемостью и предназначена для изготовления крупногабаритного инструмента горячего деформирования. Полоса выпускается по ГОСТ 5950-2000 с нормированием химического состава, макроструктуры и твёрдости в состоянии поставки.
Сталь 5ХНМ содержит 0,50–0,60 % углерода, 0,50–0,80 % кремния, 0,50–0,80 % марганца, 0,60–0,90 % хрома, 1,50–1,80 % никеля и 0,15–0,30 % молибдена. Никель повышает прокаливаемость и ударную вязкость, молибден снижает склонность к отпускной хрупкости второго рода. Структура после отжига — зернистый перлит с твёрдостью 217–255 HB. Полоса поставляется в отожжённом состоянии, что обеспечивает обрабатываемость резанием и подготовку под последующую закалку.
Закалка выполняется с температуры 840–860 C в масле; для полос толщиной свыше 40 мм применяется ступенчатая закалка. Отпуск проводится при 480–620 C в зависимости от требуемого сочетания прочности и вязкости. После отпуска при 550 C достигается твёрдость 42–47 HRC при ударной вязкости KCU не ниже 25 Дж/см. Сквозная прокаливаемость позволяет получать мартенситную структуру по всему сечению полосы толщиной до 100 мм.
| Режим термообработки | Твёрдость, HRC | в, МПа | KCU, Дж/см | Применение |
|---|---|---|---|---|
| Закалка 850 C, отпуск 480 C | 47–50 | 1750 | 18 | Вырубные штампы |
| Закалка 850 C, отпуск 550 C | 42–47 | 1550 | 25 | Молотовые штампы |
| Закалка 850 C, отпуск 600 C | 36–40 | 1300 | 40 | Пресс-формы |
| Отжиг (поставка) | 217–255 HB | 750 | — | Мехобработка |
Полоса 5ХНМ хорошо обрабатывается резанием в отожжённом состоянии, допускает электроэрозионную и размерную химическую обработку. При полировании достигается зеркальная поверхность, необходимая для формообразующих вставок пресс-форм. Материал склонен к образованию трещин при нагреве под закалку без ступенчатого подогрева, поэтому для полос толщиной более 60 мм рекомендуется предварительный подогрев до 500–600 C. Свариваемость ограниченная, ремонтная сварка выполняется с подогревом 300–400 C и последующей термообработкой.
Полоса поставляется в отожжённом состоянии с твёрдостью не выше 255 HB, с обрезными кромками и шероховатостью поверхности Rz 80–320 мкм. Контролируются макроструктура на наличие ликвационных зон, обезуглероженный слой (не более 2 % от толщины на сторону) и ударная вязкость после термообработки. Возможна поставка полосы с предварительной механической обработкой под размер штампа.
В зависимости от температуры отпуска твёрдость составляет от 36 до 50 HRC. Для молотовых штампов оптимален диапазон 42–47 HRC, обеспечивающий баланс прочности и ударной вязкости.
5ХНМ содержит молибден вместо вольфрама, что снижает склонность к отпускной хрупкости и улучшает прокаливаемость. 5ХНВ уступает по разгаростойкости при циклическом нагреве.
Ограниченно — для вырубных штампов с твёрдостью 47–50 HRC. Для интенсивной холодной штамповки предпочтительны стали Х12МФ или Х6ВФ с более высокой износостойкостью.
Мартенситная структура по всему сечению достигается при толщине до 100 мм при закалке в масле. Для сечений свыше 100 мм требуется интенсивное охлаждение или применение стали с большей прокаливаемостью.