


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


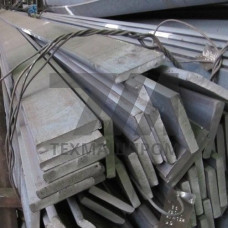
Штамповая полоса Х12Ф1 — это горячекатаный сортовой прокат прямоугольного сечения из инструментальной легированной стали повышенной износостойкости. Материал относится к группе сталей с высоким содержанием хрома (11,0–12,5 %) и дополнительным легированием ванадием (0,7–0,9 %), что обеспечивает формирование мелкозернистой карбидной структуры с равномерным распределением карбидов по сечению. Полоса поставляется в отожженном состоянии с твердостью не более 255 HB, что позволяет выполнять механическую обработку резанием до окончательной термической обработки.
Химический состав стали Х12Ф1 регламентируется ГОСТ 5950 и включает следующие ключевые элементы:
Карбидная неоднородность полосы контролируется по шкале ГОСТ 5950 и не должна превышать 2 баллов для сечения до 60 мм. Это критично для обеспечения равномерной твердости по рабочей кромке штампа и предотвращения сколов при ударных нагрузках.
Оптимальный комплекс свойств полосы Х12Ф1 достигается после закалки от 1020–1040 C с последующим двухступенчатым отпуском при 180–220 C. Твердость после такой обработки составляет 60–62 HRC. Для инструмента, работающего с ударными нагрузками, применяется отпуск при 260–300 C, снижающий твердость до 56–58 HRC при повышении ударной вязкости.
| Параметр | Значение после закалки + низкий отпуск | Значение после закалки + средний отпуск | Метод контроля | Норматив |
|---|---|---|---|---|
| Твердость, HRC | 60–62 | 56–58 | ГОСТ 9013 | ГОСТ 5950 |
| Предел прочности при изгибе, МПа | 2550–2850 | 2200–2450 | ГОСТ 14019 | справочные данные |
| Ударная вязкость KCU, Дж/см | 25–35 | 40–50 | ГОСТ 9454 | справочные данные |
| Теплостойкость, C | 200–220 | 280–300 | — | справочные данные |
Полоса Х12Ф1 хорошо поддается механической обработке в отожженном состоянии. Рекомендуемые режимы точения — твердосплавными пластинами со скоростью 40–60 м/мин при подаче 0,15–0,25 мм/об. Шлифование выполняется после закалки с применением охлаждения для предотвращения прижогов. Допустимая деформация при закалке в масле составляет 0,15–0,25 % от длины, что необходимо учитывать при проектировании заготовок с минимальными припусками на финишную обработку.
Штамповая полоса Х12Ф1 используется для изготовления инструмента, работающего в условиях интенсивного абразивного износа и высоких контактных нагрузок:
Благодаря высокой износостойкости и стабильности размеров при эксплуатации, полоса Х12Ф1 применяется в автомобилестроении для штамповки кузовных деталей, в производстве метизов, подшипниковой промышленности и при изготовлении оснастки для холодной высадки. Материал также используется для деталей, работающих при температурах до 200 C без потери твердости.
Полоса поставляется в сечениях от 10 30 мм до 80 200 мм, длиной 2–6 м. Допуски на размеры соответствуют ГОСТ 103 для горячекатаного сортового проката. Каждая партия сопровождается сертификатом качества с указанием химического состава, результатов контроля твердости и карбидной неоднородности. Допускается поставка полосы в предварительно обработанном состоянии — строганой или шлифованной по требованию заказчика.
Полоса поставляется в отожженном состоянии с твердостью не более 255 HB, что обеспечивает обрабатываемость резанием без предварительной термообработки.
Закалка выполняется от 1020–1040 C с выдержкой 20–30 минут и охлаждением в масле. Отпуск для твердости 60–62 HRC — при 180–220 C, для повышенной вязкости — при 260–300 C.
Материал предназначен для вырубки, пробивки, формовки и холодной объемной штамповки, а также для ножей холодного раскроя и роликов профилегибочного оборудования.
Карбидная неоднородность оценивается по шкале ГОСТ 5950 и не должна превышать 2 баллов для сечений до 60 мм, что гарантирует равномерность твердости по рабочей кромке.