


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


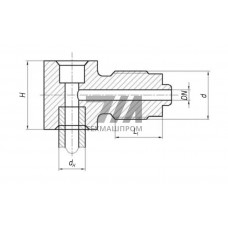
Штуцер ответвительный внахлестку 556-03.398-01 — деталь трубопроводной обвязки, предназначенная для формирования бокового отвода непосредственно на поверхности магистральной трубы без применения тройниковых фитингов. Модификация «внахлестку» означает, что присоединительный контур штуцера повторяет наружную геометрию несущей трубы и приваривается к ней по замкнутому кольцевому шву. Такое решение снижает металлоёмкость узла и уменьшает число сварных соединений по сравнению с классической врезкой через тройник.
Обозначение 556-03.398-01 относится к конструкторской документации узла ответвления и однозначно определяет совокупность присоединительных размеров, материал и способ монтажа. Деталь применяется в системах с номинальным давлением до 16 МПа и рабочими средами в диапазоне температур –40…+450 C.
Присоединительная поверхность штуцера выполнена по радиусу, соответствующиему наружному диаметру магистрали, что обеспечивает плотное прилегание перед сваркой и равномерный зазор по всему периметру. Отводящий патрубок имеет резьбовое или под приварку окончание в зависимости от исполнения. Переход от седловой части к патрубку выполнен с плавным радиусом — это снижает концентрацию напряжений в зоне термического влияния сварного шва.
Толщина стенки седловой части превышает толщину стенки магистрали, что компенсирует ослабление основного металла в зоне врезки. Угол отвода стандартно составляет 90, однако допускается изготовление под углами 45 и 60 при соответствующем пересчёте координат разделки.
Штуцер 556-03.398-01 изготавливается из конструкционных и теплоустойчивых сталей, выбор которых определяется параметрами рабочей среды:
Изготовление регламентируется требованиями к сосудам и аппаратам, работающим под давлением, а также отраслевыми стандартами на детали трубопроводов. Контроль сварных соединений выполняется радиографическим или ультразвуковым методом в объёме, установленном проектной документацией.
| Диаметр магистрали, мм | Диаметр отвода, мм | Толщина стенки, мм | Материал | Рабочее давление, МПа |
|---|---|---|---|---|
| 57 | 15 | 4 | Сталь 20 | 10 |
| 89 | 20 | 5 | 09Г2С | 16 |
| 108 | 25 | 6 | 15ГС | 16 |
| 159 | 32 | 8 | 12Х1МФ | 16 |
| 219 | 40 | 10 | 08Х18Н10Т | 16 |
Установка штуцера выполняется на прямых участках магистрали вне зон поперечных и продольных сварных швов. Минимальное расстояние от кромки штуцера до кольцевого стыка магистрали принимается не менее трёх толщин стенки трубы. Перед приваркой выполняется разметка по шаблону, вырезка отверстия и зачистка кромок под разделку.
Сварка ведётся с предварительным подогревом при толщине стенки свыше 20 мм и для сталей перлитного класса. После сварки проводится термообработка для снятия остаточных напряжений. Гидравлические испытания узла выполняются совместно с магистралью при давлении 1,25 от рабочего.
Седловая поверхность повторяет радиус магистрали и приваривается к ней без врезки тройника, что сокращает число сварных швов и металлоёмкость узла.
В зависимости от параметров среды используются стали 20, 09Г2С, 15ГС, 16ГС, 12Х1МФ и 08Х18Н10Т.
Номинальное рабочее давление составляет до 16 МПа при температуре среды от –40 до +450 C в зависимости от марки стали.
Да, для сталей перлитного класса и толщины стенки свыше 20 мм проводится высокий отпуск для снятия остаточных напряжений.