


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


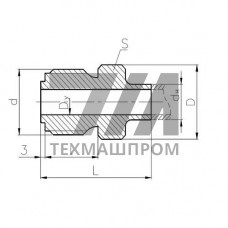
Штуцер промежуточный встык 556-03.390-01 — соединительный элемент трубопроводной арматуры, устанавливаемый в составе фонтанной арматуры и манифольдов высокого давления. Деталь выполнена под приварку встык, что обеспечивает герметичность соединения при рабочих давлениях до 70 МПа и температурах от –60 C до +120 C. Конструктивное исполнение с промежуточным корпусом позволяет разветвлять поток и подключать контрольно-измерительные приборы без демонтажа основной линии.
Корпус штуцера изготавливается из поковки по ГОСТ 8479 или сортового проката. Присоединительные концы обработаны под сварку встык с разделкой кромок по ГОСТ 16037. Проходное сечение соответствует номинальному диаметру линии, что исключает дополнительное гидравлическое сопротивление. Уплотнительные поверхности под манжеты и прокладки шлифуются до Ra 0,8.
| Условный проход DN | Рабочее давление, МПа | Материал | Присоединение | Масса, кг |
|---|---|---|---|---|
| 25 | 21 | 40ХН2МА | встык | 2,8 |
| 32 | 35 | 30ХГСА | встык | 4,1 |
| 50 | 70 | 12Х18Н10Т | встык | 7,6 |
Штуцер 556-03.390-01 применяется в обвязке устьевого оборудования нефтегазовых скважин, на блоках дозирования реагентов, в системах гидроразрыва пласта и на испытательных стендах высокого давления. В нефтепереработке деталь устанавливается на технологических линиях подачи сырья в реакторы гидрокрекинга и каталитического риформинга. В энергетике — на трубопроводах острого пара и питательной воды ТЭС и АЭС.
Установка выполняется сваркой встык с предварительным подогревом до 150–200 C для углеродистых и низколегированных сталей. После сварки проводится радиографический контроль шва по ГОСТ 7512 и гидроиспытание. Соосность с ответным патрубком проверяется по индикатору с допуском не более 0,3 мм на 100 мм длины. Повторное использование детали после демонтажа не допускается.
В зависимости от исполнения и материала корпуса — от 21 до 70 МПа. Перед эксплуатацией проводится опрессовка давлением 1,5 от рабочего.
Применяются низколегированные стали 40ХН2МА и 30ХГСА, а также коррозионностойкая 12Х18Н10Т для агрессивных сред.
Радиографический контроль по ГОСТ 7512, ультразвуковая дефектоскопия и гидравлическое испытание на герметичность.
Нет. После демонтажа деталь подлежит утилизации из-за остаточных деформаций и изменения структуры металла в зоне сварного шва.