


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


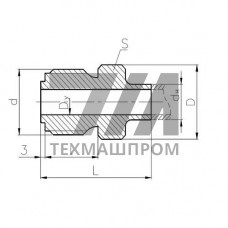
Штуцер промежуточный встык 556-03.390-03 — это элемент трубопроводной арматуры, предназначенный для соединения участков трубопровода с образованием неразъёмного стыкового сварного соединения. Изделие относится к категории промежуточных штуцеров, устанавливаемых в разрыв магистрали для подключения контрольно-измерительных приборов, отбора проб или врезки ответвлений. Конструкция 556-03.390-03 рассчитана на работу в составе технологических линий с высокой осевой нагрузкой и вибрацией, где применение резьбовых или фланцевых соединений нецелесообразно из-за риска ослабления крепежа.
Штуцер промежуточный встык 556-03.390-03 изготавливается из конструкционной стали, что обеспечивает сочетание прочностных характеристик и свариваемости. Конфигурация детали предусматривает наличие цилиндрического корпуса с фасками под сварку на обоих торцах, что позволяет формировать стыковые швы с полным проваром. Отсутствие внутренней резьбы и выступающих элементов упрощает очистку внутренней полости и исключает зоны застоя транспортируемой среды.
Ключевые параметры штуцера 556-03.390-03:
Для изготовления штуцера 556-03.390-03 применяется углеродистая или низколегированная сталь с пределом текучести не менее 245 МПа. Химический состав материала подбирается с учётом требований к свариваемости: содержание углерода ограничено для предотвращения образования закалочных структур в зоне термического влияния. Механические свойства основного металла после сварки должны сохраняться в диапазоне, обеспечивающем работоспособность узла при номинальном давлении до 16 МПа (зависит от типоразмера).
| Параметр | Значение для 556-03.390-03 | Метод контроля | Нормативный ориентир | Примечание |
|---|---|---|---|---|
| Предел текучести | 245–355 МПа | Растяжение по ГОСТ 1497 | ГОСТ 1050 | Для углеродистых сталей |
| Относительное удлинение | не менее 22 % | Растяжение по ГОСТ 1497 | ГОСТ 1050 | После нормализации |
| Ударная вязкость KCU | не менее 34 Дж/см | Ударный изгиб по ГОСТ 9454 | ГОСТ 1050 | При –40 C |
| Твёрдость | 120–180 HB | Твёрдость по Бринеллю | ГОСТ 9012 | После термообработки |
Штуцер промежуточный встык 556-03.390-03 востребован в трубопроводных системах, где требуется высокая надёжность соединения при минимальных габаритах узла. Типовые места установки — прямые участки трубопроводов между запорной арматурой и контрольно-измерительным оборудованием. Деталь применяется в следующих инженерных системах:
При установке штуцера 556-03.390-03 необходимо обеспечить зазор между торцами соединяемых элементов в пределах 1–2 мм для формирования корневого шва. Сварка выполняется электродами с основным видом покрытия или в среде защитного газа. После завершения сварочных работ обязателен визуальный и измерительный контроль, при повышенных требованиях к герметичности — гидравлические испытания пробным давлением, превышающим рабочее в 1,5 раза. Для ответственных узлов рекомендуется ультразвуковая дефектоскопия сварного шва на отсутствие непроваров и пор.
Штуцер 556-03.390-03 не имеет резьбы и соединяется с трубопроводом только сваркой встык. Это исключает ослабление соединения при вибрации и температурных циклах, а также обеспечивает герметичность без уплотнительных материалов.
Сварка выполняется с полным проваром стенки, допускается многопроходная технология. Перед сваркой кромки зачищаются до металлического блеска, при отрицательных температурах окружающего воздуха требуется предварительный подогрев до 100–150 C.
Штуцер рассчитан на нейтральные и слабоагрессивные среды: воду, пар, воздух, инертные газы, минеральные масла. Для агрессивных химических сред требуется подбор материала с учётом коррозионной стойкости.
Проверяются геометрические размеры (наружный диаметр, толщина стенки, длина), отсутствие забоин и трещин на фасках, а также соответствие марки стали сертификату качества предприятия-изготовителя.