


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


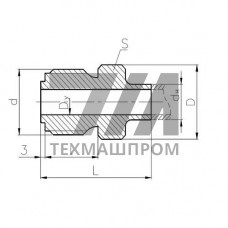
Штуцер промежуточный встык 556-03.390-04 — соединительный элемент трубопроводной арматуры, устанавливаемый в составе промежуточных узлов обвязки и предназначенный для стыковой сварки с ответными патрубками. Исполнение «встык» подразумевает соединение с трубой или корпусным элементом посредством кольцевого сварного шва без применения резьбы и фланцевых разъёмов, что обеспечивает герметичность контура при высоких давлениях и знакопеременных температурных нагрузках.
Данный штуцер относится к промежуточным деталям арматурных блоков: он не является концевым и не выполняет функцию отбора давления напрямую, а служит переходным звеном между смежными участками трубной обвязки. Такое решение применяется в системах, где требуется сохранить проходное сечение и минимизировать количество разъёмных соединений — прежде всего в обвязке предохранительной, запорной и регулирующей арматуры.
Соединение встык формируется под сварку по наружному диаметру с разделкой кромок под конкретный способ сварки — ручной дуговой, аргонодуговой (TIG) или автоматической. Отсутствие резьбовых и фланцевых переходов снижает число потенциальных точек утечки и повышает вибростойкость узла при работе на насосных и компрессорных агрегатах.
Промежуточное положение штуцера в линии определяет требования к соосности: отклонение от оси ответного патрубка при сборке не должно превышать значений, регламентированных сборочным чертежом, иначе кольцевой шов получает неравномерное проплавление. Для контроля обычно применяют шаблоны соосности и визуально-измерительный контроль кромок перед сваркой.
| Параметр | Значение | Единица | Условие | Примечание |
|---|---|---|---|---|
| Тип соединения | встык под сварку | — | монтаж | без резьбы и фланца |
| Номинальное давление | до 16,0 | МПа | рабочая среда | зависит от материала |
| Рабочая температура | –40…+425 | C | длительный режим | для углеродистых сталей |
| Материал исполнения | сталь 20, 09Г2С | — | корпус | по условиям заказа |
| Способ сварки | РД, TIG | — | монтажный шов | по технологии объекта |
Штуцер изготавливается из конструкционных и теплоустойчивых сталей в зависимости от параметров рабочей среды. Для нейтральных и слабоагрессивных сред применяют углеродистые стали; при повышенных температурах и в контурах с водородсодержащими средами — легированные марки. Выбор материала определяется проектной документацией и условиями эксплуатации конкретного трубопровода.
Установка выполняется в составе укрупнённого блока или непосредственно на объекте. Перед сваркой проверяют геометрию кромок, отсутствие забоин и загрязнений, соответствие маркировки штуцера проектной спецификации. После сварки кольцевой шов подвергают визуально-измерительному и, при необходимости, радиографическому или ультразвуковому контролю согласно требованиям к категории трубопровода.
Гидравлические или пневматические испытания узла проводят при давлении, превышающем рабочее, с выдержкой по нормам для соответствующей категории. Герметичность стыкового соединения оценивают по отсутствию капель и падения давления на контрольном манометре.
Промежуточный штуцер соединяет два участка трубной обвязки и не выходит на границу блока, тогда как концевой служит для присоединения к внешней системе или отбора среды. Это определяет разную геометрию и способ сварки.
Обычно используют углеродистые и низколегированные конструкционные стали — сталь 20, 09Г2С и аналоги. Конкретная марка задаётся проектом исходя из рабочей среды, давления и температуры.
Проводят визуально-измерительный контроль, при повышенных требованиях — радиографию или ультразвуковую дефектоскопию. Завершающий этап — гидравлические или пневматические испытания узла на герметичность.
Повторная установка возможна только после оценки состояния кромок и тела детали. При наличии деформаций, трещин или выборки металла в зоне шва деталь заменяют.