


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


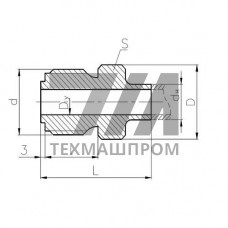
Штуцер промежуточный встык 556-03.392-02 — элемент трубопроводной обвязки, предназначенный для соединения участков трубопровода с образованием неразъёмного стыкового сварного шва. Изделие относится к категории промежуточных штуцеров, монтируемых в разрыв магистрали, и применяется в системах, где требуется герметичное сопряжение труб с последующей фиксацией сваркой. Конструкция 556-03.392-02 рассчитана на работу в составе напорных и безнапорных линий, транспортирующих жидкие и газообразные среды, при условии обеспечения соосности соединяемых элементов.
Штуцер 556-03.392-02 выполнен в виде цилиндрического корпуса с присоединительными торцами под стыковую сварку. Отсутствие резьбовых участков и фланцевых элементов исключает ослабление сечения в зоне соединения и снижает риск утечек при вибрационных нагрузках. Геометрия проходного канала обеспечивает минимальное гидравлическое сопротивление, что важно для систем с высокими скоростями потока. Толщина стенки подобрана с учётом восприятия осевых и радиальных усилий, возникающих при температурном расширении трубопровода и внутреннем давлении среды.
Материал изготовления — конструкционная сталь, стойкая к воздействию рабочих сред и допускающая многопроходную сварку без потери прочностных характеристик. Торцевые поверхности подготовлены под сварку, что позволяет формировать качественный сварной шов без дополнительной механической обработки. Для контроля качества соединения применяются методы неразрушающего контроля: визуальный осмотр, ультразвуковая дефектоскопия или радиографический контроль в зависимости от требований проекта.
Штуцеры промежуточные встык 556-03.392-02 востребованы при монтаже технологических трубопроводов в следующих отраслях:
Применение штуцера целесообразно в условиях ограниченного доступа для обслуживания, поскольку сварное соединение не требует периодической подтяжки и контроля в процессе эксплуатации. Монтаж выполняется с использованием ручной дуговой сварки или автоматической сварки в среде защитного газа, что обеспечивает стабильное качество шва при серийном строительстве трубопроводов.
| Параметр | Значение | Единица измерения | Метод контроля | Примечание |
|---|---|---|---|---|
| Условный проход | 25–150 | мм | Обмер | Зависит от исполнения |
| Рабочее давление | до 16 | МПа | Гидроиспытания | При 20 C |
| Температура среды | –40…+300 | C | Термометрия | Зависит от марки стали |
| Толщина стенки | 3–12 | мм | Ультразвук | По расчёту на прочность |
| Шероховатость канала | Ra 6,3 | мкм | Профилометрия | Внутренняя поверхность |
Штуцер 556-03.392-02 сохраняет работоспособность при статических и циклических нагрузках, включая пульсации давления, характерные для поршневых насосов и компрессорных установок. Сварное соединение обеспечивает герметичность в течение всего срока службы трубопровода при условии соблюдения технологии сварки и термической обработки сварных швов. Для агрессивных сред предусмотрено исполнение с повышенной коррозионной стойкостью, что расширяет область применения изделия.
При монтаже необходимо обеспечить зазор между торцами соединяемых труб в пределах 2–3 мм для формирования корневого шва. Перед сваркой поверхности зачищаются до металлического блеска, обезжириваются и просушиваются. После завершения сварочных работ выполняется контроль качества соединения и, при необходимости, термическая обработка для снятия остаточных напряжений. Испытания трубопровода проводятся гидравлическим способом с давлением, превышающим рабочее в 1,5 раза.
Допускается ручная дуговая сварка покрытыми электродами, аргонодуговая сварка неплавящимся электродом и автоматическая сварка в среде CO. Выбор метода зависит от толщины стенки и требований к качеству шва.
Для трубопроводов, работающих при температуре выше 250 C или в средах, вызывающих коррозионное растрескивание, рекомендуется отпуск для снятия остаточных напряжений. Для стандартных условий эксплуатации термообработка не обязательна.
Соосность достигается применением центраторов и прихваткой штуцера в четырёх точках перед выполнением основного шва. Допустимое смещение кромок — не более 10% от толщины стенки.
Да, для таких условий предусмотрено исполнение из коррозионностойкой стали. Необходимо уточнить марку материала при заказе и проверить совместимость с конкретной средой.