


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


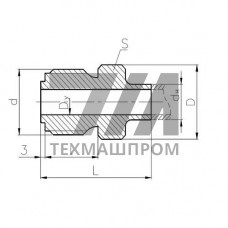
Штуцер промежуточный встык 556-03.392-03 — это элемент трубопроводной арматуры, предназначенный для соединения участков трубопровода с помощью сварки встык. Конструктивно деталь представляет собой переходной узел, обеспечивающий герметичное сопряжение труб с различными диаметрами или типами присоединения. Исполнение 556-03.392-03 относится к категории промежуточных штуцеров, применяемых в системах, где требуется высокая надежность стыкового сварного соединения при сохранении возможности последующего монтажа запорной или регулирующей арматуры.
Основное назначение штуцера — формирование неразъемного участка трубопровода с последующей приваркой к магистрали. В отличие от резьбовых или фланцевых аналогов, встыковой вариант исключает ослабление соединения при вибрационных нагрузках и температурных деформациях. Деталь 556-03.392-03 востребована при строительстве технологических линий в нефтегазовой отрасли, на объектах энергетики, в системах централизованного теплоснабжения и на предприятиях химической промышленности.
Штуцер промежуточный встык 556-03.392-03 характеризуется наличием прямого проходного канала и цилиндрических присоединительных концов, подготовленных под сварку. Геометрия детали обеспечивает минимальное гидравлическое сопротивление потоку рабочей среды, что особенно важно для магистралей с высокими скоростями транспортировки. Толщина стенки рассчитывается с учетом рабочих давлений и температурных режимов конкретной системы.
Ключевые параметры, определяющие применимость штуцера:
Материал изготовления штуцера 556-03.392-03 подбирается в зависимости от агрессивности транспортируемой среды и климатических условий эксплуатации. Для систем с нейтральными средами применяются углеродистые стали, для агрессивных сред — коррозионностойкие сплавы. Выбор материала напрямую влияет на допустимый диапазон рабочих температур и давление.
| Параметр | Значение для DN 50 | Значение для DN 80 | Значение для DN 100 | Единица измерения |
|---|---|---|---|---|
| Условный проход | 50 | 80 | 100 | мм |
| Наружный диаметр | 57 | 89 | 108 | мм |
| Толщина стенки | 3,5 | 4,0 | 4,5 | мм |
| Рабочее давление | 16 | 16 | 16 | МПа |
| Температура среды | –60…+300 | –60…+300 | –60…+300 | C |
Установка штуцера промежуточного встык 556-03.392-03 выполняется электродуговой сваркой в среде защитного газа или ручной дуговой сваркой покрытым электродом. Перед сваркой кромки детали и ответного трубопровода зачищаются до металлического блеска, обезжириваются. Допускается выполнение сварного шва в нижнем, горизонтальном или потолочном положении при условии соблюдения режимов, указанных в технологической карте.
После завершения сварочных работ стык подвергается визуальному и измерительному контролю. При работе с трубопроводами высокого давления дополнительно проводится ультразвуковая дефектоскопия или радиографический контроль сварного соединения. Качество шва должно соответствовать требованиям к стыковым соединениям первой категории ответственности.
Штуцер промежуточный встык 556-03.392-03 используется при сооружении и ремонте технологических трубопроводов различного назначения. Деталь устанавливается на прямых участках магистралей, в местах ответвлений и перед запорной арматурой. Основные сферы применения:
При выборе штуцера 556-03.392-03 учитываются параметры рабочей среды: давление, температура, химический состав, наличие абразивных частиц. Для сред с повышенной коррозионной активностью применяются исполнения из нержавеющих сталей, для криогенных сред — специальные низкотемпературные марки стали. Правильный подбор материала и соблюдение технологии сварки обеспечивают герметичность соединения на весь период эксплуатации трубопровода.
Штуцер промежуточный встык 556-03.392-03 соединяется с трубопроводом сваркой, что обеспечивает неразъемное герметичное соединение без ослабления в местах резьбы. Такая конструкция выдерживает более высокие давления и вибрационные нагрузки, исключает риск протечек через резьбовое соединение.
Допускается ручная дуговая сварка покрытым электродом, аргонодуговая сварка неплавящимся электродом и механизированная сварка в среде углекислого газа. Выбор метода зависит от материала штуцера, диаметра трубопровода и требований проекта к качеству сварного соединения.
Необходимость термообработки определяется толщиной стенки и маркой стали. Для трубопроводов с толщиной стенки свыше 20 мм из легированных сталей местная термообработка сварного соединения обязательна. Для тонкостенных трубопроводов из углеродистой стали термообработка, как правило, не требуется.
Конструкция и размеры штуцеров промежуточных встык регламентируются отраслевыми стандартами и техническими условиями предприятия-изготовителя. Сварные соединения контролируются согласно требованиям к трубопроводной арматуре и правилам устройства и безопасной эксплуатации технологических трубопроводов.