


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


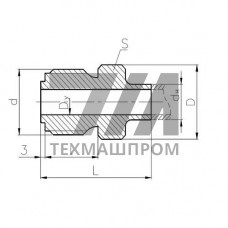
Штуцер промежуточный встык ГОСТ 5890-78 — это тип фитинга, предназначенный для соединения двух участков трубопровода равного диаметра методом сварки встык. В отличие от резьбовых или фланцевых штуцеров, данная конструкция не имеет собственного присоединительного узла: монтаж выполняется путем сварки торцевых кромок штуцера с ответными кромками труб. Такой подход обеспечивает герметичность соединения, сопоставимую с целостностью самой трубы, и исключает необходимость в дополнительных уплотнительных элементах.
Промежуточное исполнение подразумевает, что штуцер работает как линейный элемент, а не как концевой переходник. Он применяется в технологических линиях, где требуется удлинение трассы, ремонтная вставка или организация ответвления с последующей обваркой. Геометрические параметры — наружный диаметр, толщина стенки и длина — регламентируются ГОСТ 5890-78, что обеспечивает совместимость с трубным сортаментом, выпускаемым по ГОСТ 8732-78 и ГОСТ 10704-91.
По ГОСТ 5890-78 штуцеры промежуточные встык изготавливаются из углеродистых и низколегированных сталей. Наиболее распространенные марки — сталь 20, сталь 09Г2С, а также импортные аналоги с пределом текучести от 245 МПа. Для агрессивных сред допускается применение коррозионностойких сталей аустенитного класса, однако базовый стандарт ориентирован на общепромышленные трубопроводы с рабочими средами — вода, пар, нефтепродукты, нейтральные газы.
Ключевые размерные характеристики, нормируемые стандартом:
Торцевые поверхности штуцеров обрабатываются под сварку: снимается фаска, обеспечивающая полный провар корня шва. Притупление кромки предотвращает прожог при выполнении первого прохода. Для контроля качества применяется визуальный измерительный контроль, а при ответственных узлах — ультразвуковая дефектоскопия сварного соединения.
Сварка штуцера промежуточного встык выполняется ручной дуговой сваркой покрытым электродом (РДС), аргонодуговой сваркой неплавящимся электродом (TIG) или механизированной сваркой в среде защитных газов (MIG/MAG). Выбор способа определяется толщиной стенки и требованиями к качеству корня шва. Для трубопроводов с рабочим давлением до 10 МПа рекомендуется многослойная сварка с подваркой корня.
Рабочие параметры среды зависят от марки стали и толщины стенки:
Штуцеры промежуточные встык применяются в системах теплоснабжения, водоподготовки, компрессорных станциях, на объектах нефтегазовой отрасли и в пищевом производстве. В котельных установках они используются для врезки контрольно-измерительных приборов и дренажных линий. В системах пожаротушения такие штуцеры монтируются на магистральных участках для последующего подключения спринклерных оросителей.
Соединение, выполненное с помощью промежуточного штуцера встык, характеризуется равнопрочностью с основным трубопроводом. Отсутствие резьбы исключает концентраторы напряжений и зоны коррозионного растрескивания. Сварной шов при качественном исполнении выдерживает циклические нагрузки, возникающие при температурных расширениях трубопровода.
По сравнению с муфтовыми соединениями, штуцер встык не увеличивает наружный габарит трубопровода, что важно при прокладке в стесненных условиях — в каналах, лотках, технических этажах. Для монтажа не требуется нарезать резьбу на трубе, что сокращает время подготовительных операций и исключает ослабление стенки трубы.
| Наружный диаметр, мм | Толщина стенки, мм | Длина, мм | Масса, кг | Рабочее давление, МПа |
|---|---|---|---|---|
| 57 | 4 | 100 | 0,52 | 6,3 |
| 89 | 5 | 120 | 1,24 | 6,3 |
| 108 | 6 | 150 | 2,26 | 10,0 |
| 159 | 8 | 200 | 5,96 | 10,0 |
Приемка штуцеров промежуточных встык осуществляется по ГОСТ 5890-78. Каждая партия сопровождается сертификатом качества с указанием марки стали, результатов механических испытаний и данных химического анализа. Допуски на наружный диаметр соответствуют классу точности В по ГОСТ 8732-78, что обеспечивает соосность при сборке стыка.
Для ответственных трубопроводов, работающих под давлением, рекомендуется проводить входной контроль геометрии штуцера: проверку овальности, перпендикулярности торцевых плоскостей и размеров фаски. Отклонение от перпендикулярности торца не должно превышать 0,5 мм на 100 мм диаметра. При хранении на открытых площадках штуцеры из углеродистых сталей подлежат консервации ингибированной смазкой для предотвращения коррозии кромок под сварку.
Муфта соединяет трубы с помощью резьбы или сварки с раструбом, увеличивая наружный диаметр в зоне стыка. Штуцер промежуточный встык сваривается с трубами встык по торцевым кромкам, не создавая выступающих элементов, что обеспечивает равнопрочность соединения и минимальный гидравлический сопротивление.
Стандарт допускает применение углеродистых сталей обыкновенного качества (Ст3сп, Ст3пс), качественных конструкционных сталей (20, 25) и низколегированных сталей (09Г2С). Для специальных сред используются коррозионностойкие стали 12Х18Н10Т и аналоги.
Для тонкостенных штуцеров (3–6 мм) оптимальна аргонодуговая сварка неплавящимся электродом (TIG) с присадочной проволокой. Она обеспечивает стабильное формирование корня шва без прожогов и минимальную зону термического влияния.
Для трубопроводов из углеродистых сталей с толщиной стенки до 12 мм термическая обработка не требуется при соблюдении температурного режима сварки. Для низколегированных сталей 09Г2С при толщине более 10 мм рекомендуется местный отпуск для снятия остаточных напряжений.