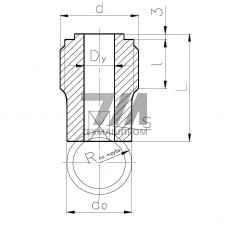
Штуцеры ответвительные 556-01.100-2 в Минске


Штуцеры ответвительные 556-01.100-2 — присоединительная арматура для магистральных трубопроводов

Штуцер ответвительный 556-01.100-2 — это элемент трубопроводной обвязки, предназначенный для врезки ответвления в действующую или монтируемую магистраль без нарушения её целостности. Изделие относится к категории приварных штуцеров с усиленным сечением и применяется в системах, где требуется организовать отбор среды под углом 90 к оси основного трубопровода. Конструктивно штуцер 556-01.100-2 выполнен как цельнотянутый патрубок с опорной пятой, обеспечивающей равномерное распределение напряжений в зоне сварного шва. Присоединительный размер — 100 мм, что соответствует условному проходу Ду100. Посадочная часть штуцера обрабатывается под конкретную толщину стенки несущего трубопровода, что исключает необходимость дополнительной подгонки на монтажной площадке.

Технические характеристики и исполнение

Штуцеры ответвительные 556-01.100-2 изготавливаются методом горячей объёмной штамповки с последующей механической обработкой. Такая технология обеспечивает бездефектную структуру металла в зоне перехода от патрубка к опорной пяте — наиболее нагруженном участке при эксплуатации. Основные параметры изделия:
  • Условный проход ответвления — 100 мм (Ду100)
  • Тип присоединения — под сварку стыковым швом
  • Форма опорной поверхности — эллиптическая или круглая (по спецификации заказа)
  • Материал — углеродистая или низколегированная сталь (по требованию проекта)
  • Рабочее давление — до 16 МПа (160 кгс/см) в зависимости от исполнения
  • Температурный диапазон эксплуатации — от –60 до +450 C

Применение в промышленных системах

Штуцеры ответвительные 556-01.100-2 востребованы при строительстве и реконструкции технологических трубопроводов в следующих отраслях:
  • Нефтегазодобыча — обвязка кустовых площадок, узлов учёта, систем сбора и транспортировки продукции скважин
  • Нефтепереработка и нефтехимия — технологические линии с агрессивными средами при повышенных температурах
  • Энергетика — трубопроводы питательной воды, пара и конденсата на ТЭС и котельных
  • Системы пожаротушения и водоснабжения — магистральные сети высокого давления
  • Компрессорные и насосные станции — обвязка нагнетательного и всасывающего коллекторов
Применение штуцера 556-01.100-2 целесообразно в тех случаях, когда врезка ответвления через стандартный тройник невозможна из-за ограничений по габаритам или когда требуется выполнить монтаж на трубопроводе, находящемся под остаточным давлением. Сварное соединение с опорной пятой распределяет нагрузку на большую площадь, что снижает концентрацию напряжений и повышает ресурс узла в условиях вибрации и температурных деформаций.

Преимущества использования штуцеров 556-01.100-2

По сравнению с классическими тройниковыми соединениями, штуцер ответвительный данного типоразмера обеспечивает:
  • Снижение металлоёмкости узла врезки — отсутствие массивного корпуса тройника
  • Возможность монтажа на трубопроводах с толщиной стенки от 6 до 30 мм без предварительной расточки отверстия
  • Минимальное гидравлическое сопротивление в месте ответвления за счёт плавного перехода сечения
  • Удобство проведения сварочных работ — доступ к шву с наружной стороны магистрали
  • Совместимость с методами неразрушающего контроля: ультразвуковой дефектоскопией и радиографией

Контроль качества и нормативная база

Изготовление штуцеров ответвительных 556-01.100-2 регламентируется требованиями отраслевых стандартов на сосуды и трубопроводы, работающие под давлением. Каждая партия изделий проходит входной контроль геометрических параметров и приёмочные испытания. Химический состав материала подтверждается сертификатом качества предприятия-изготовителя.
ПараметрЗначение для Ду100Метод контроляНормативный документПримечание
Наружный диаметр патрубка108 ммШтангенциркульГОСТ 8732Допуск 1%
Высота штуцера180–220 ммЛинейка измерительнаяЧертёж КДПо спецификации
Толщина стенки патрубка8–12 ммУльтразвуковой толщиномерГОСТ 28759Расчётная
Предел текучести материала245–355 МПаИспытание на растяжениеГОСТ 1497Зависит от марки стали

Особенности монтажа

При установке штуцера ответвительного 556-01.100-2 необходимо обеспечить перпендикулярность оси патрубка к образующей магистрального трубопровода. Допустимое отклонение — не более 1,5 на длине патрубка. Сварка выполняется электродами с основным видом покрытия или в среде защитного газа. Перед прихваткой рекомендуется выполнить подогрев зоны сварки до температуры 150–200 C для материалов с ограниченной свариваемостью. После завершения сварочных работ проводится термообработка сварного соединения (при необходимости) и гидравлическое испытание узла давлением, превышающим рабочее в 1,5 раза. Контроль герметичности осуществляется методом опрессовки или гелиевым течеискателем в зависимости от класса опасности транспортируемой среды.

Вопросы и ответы

Чем штуцер 556-01.100-2 отличается от стандартного приварного штуцера?

Штуцер 556-01.100-2 имеет усиленную опорную пяту увеличенной площади, что позволяет монтировать его на трубопроводы с толщиной стенки до 30 мм без дополнительных усиливающих накладок. Стандартные штуцеры без пяты требуют установки косынок или колец жёсткости при врезке в толстостенные магистрали.

Можно ли использовать штуцер 556-01.100-2 для врезки в трубопровод под давлением?

Да, конструкция с опорной пятой позволяет выполнять монтаж на трубопроводах с остаточным давлением до 2,0 МПа при условии применения специальной оснастки для приварки и соблюдения регламента работ на действующих магистралях. Для давлений выше указанного значения требуется остановка перекачки и полное опорожнение участка.

Какие марки стали используются для изготовления штуцеров 556-01.100-2?

Для общепромышленного применения используются стали 20, 09Г2С, 17Г1С. Для сред с сероводородом и углекислым газом применяются низколегированные стали с ограниченным содержанием серы и фосфора, например 09Г2С-У. Для высокотемпературных сред — легированные стали типа 15Х5М.

Требуется ли термообработка сварного шва после монтажа штуцера?

Необходимость термообработки определяется толщиной стенки магистрального трубопровода и маркой стали. Для трубопроводов из стали 20 толщиной до 36 мм термообработка не требуется. Для низколегированных сталей и толщин свыше 36 мм выполняется местный высокий отпуск при температуре 600–650 C.