


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


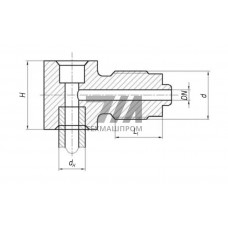
Штуцер ответвительный 556-03.398-05 — элемент трубопроводной арматуры, предназначенный для врезки в магистральный трубопровод с целью организации ответвления под прямым углом. Изделие относится к категории приварных штуцеров, монтируемых методом дуговой сварки в среде защитных газов. Конструктивно представляет собой патрубок с опорной поверхностью, повторяющей радиус основного трубопровода, что обеспечивает плотное прилегание и равномерное распределение напряжений в зоне сварного шва.
Штуцер 556-03.398-05 изготавливается методом горячей объемной штамповки с последующей механической обработкой. Ключевой геометрический параметр — высота ответвления, которая нормируется в зависимости от диаметра магистрали. Посадочная поверхность обрабатывается по радиусу, соответствующему наружному диаметру трубы, что минимизирует зазор при монтаже и снижает объем наплавленного металла. Переход от цилиндрической части к опорной выполнен с плавным радиусом, исключающим концентрацию напряжений в зоне циклических нагрузок.
Материал изготовления — конструкционная низколегированная сталь с контролируемым содержанием углерода, обеспечивающая свариваемость без предварительного подогрева при толщине стенки до 20 мм. Химический состав соответствует требованиям к сталям для трубопроводного транспорта, работающим при температурах от –60 до +350 C.
| Параметр | Значение | Метод контроля | Норматив | Примечание |
|---|---|---|---|---|
| Условный проход, Ду | 50–300 мм | Обмер | ГОСТ 28338 | Зависит от исполнения |
| Рабочее давление | до 16 МПа | Гидроиспытания | ГОСТ 356 | При 20 C |
| Толщина стенки | 6–25 мм | УЗК | ТУ 1469-001 | По расчету на прочность |
| Температура эксплуатации | –60…+350 C | — | ГОСТ 15150 | Для климатического исполнения УХЛ1 |
| Покрытие | Грунт ГФ-021 | Визуальный | ГОСТ 25129 | Двухслойное |
Штуцеры ответвительные 556-03.398-05 востребованы при строительстве и реконструкции технологических трубопроводов в следующих отраслях:
Технология врезки штуцера 556-03.398-05 предусматривает предварительную подготовку отверстия в стенке магистрального трубопровода. Вырезка выполняется механическим способом или плазменной резкой с последующей обработкой кромок под сварку. Рекомендуемый способ сварки — ручная дуговая покрытыми электродами или полуавтоматическая в среде CO. Для обеспечения качества соединения применяется многослойная сварка с подваркой корневого шва. Контроль качества — визуальный измерительный и ультразвуковая дефектоскопия на предмет отсутствия непроваров и пор.
При монтаже на трубопроводах, транспортирующих сероводородсодержащие среды, требуется дополнительный контроль твердости сварных соединений — не более 22 HRC. Для эксплуатации в условиях низких температур (ниже –40 C) рекомендуется проведение испытаний на ударный изгиб образцов сварного шва при температуре эксплуатации.
Штуцеры ответвительные 556-03.398-05 поставляются партиями с сопроводительной документацией, включающей сертификат качества с указанием результатов механических испытаний и химического состава плавки. Каждое изделие маркируется несмываемой краской с указанием типоразмера, номера плавки и клейма ОТК. Допускается изготовление по индивидуальным чертежам с изменением высоты ответвления или угла врезки (от 30 до 90 градусов) при сохранении базовой конструкции.
Соединение выполняется сваркой: штуцер приваривается к предварительно подготовленному отверстию в стенке трубы. Опорная поверхность повторяет радиус магистрали, что обеспечивает плотное прилегание и качественное формирование сварного шва.
Для толщин стенки до 20 мм из низколегированных сталей термическая обработка не требуется при условии соблюдения регламента предварительного подогрева. При толщинах свыше 20 мм или при эксплуатации в средах с сероводородом необходимо выполнение местной термообработки для снятия остаточных напряжений.
Стандартный объем контроля включает визуальный измерительный контроль, ультразвуковую дефектоскопию или радиографический контроль стыкового шва. Для ответственных объектов дополнительно выполняется капиллярный контроль зоны термического влияния.
Да, конструкция штуцера с плавным переходом и усиленной опорной частью рассчитана на восприятие вибрационных нагрузок от работающего насосного или компрессорного оборудования. При повышенной вибрации рекомендуется установка дополнительных кронштейнов для разгрузки сварного соединения.