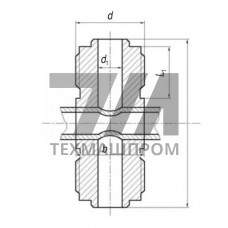
Штуцеры ответвительные 556-35.1219: технические характеристики и применение
Штуцер ответвительный 556-35.1219 — элемент трубопроводной арматуры, предназначенный для врезки в магистральный трубопровод с целью организации ответвления под прямым углом. Изделие относится к категории приварных штуцеров с усиленным корпусом, рассчитанных на работу в системах с высоким рабочим давлением. Конструкция 556-35.1219 обеспечивает герметичное соединение без дополнительных уплотнительных элементов, что достигается за счет точной геометрии посадочных поверхностей и применения сварки встык. Корпус штуцера изготавливается методом горячей штамповки из легированной стали, что обеспечивает однородность структуры металла и отсутствие внутренних дефектов. Толщина стенки в зоне сварного шва соответствует толщине стенки присоединяемого трубопровода, что исключает концентрацию напряжений в месте соединения. Проходное сечение штуцера полностью идентично внутреннему диаметру ответвляемого трубопровода, что минимизирует гидравлическое сопротивление потоку рабочей среды.Конструктивные особенности 556-35.1219
Штуцер ответвительный 556-35.1219 характеризуется следующими параметрами:- присоединительный диаметр — 35 мм (внутренний проход 25 мм);
- высота корпуса — 121,9 мм (от оси магистрали до торца);
- толщина стенки — 6,3 мм в зоне сварки;
- масса изделия — 1,85 кг;
- рабочее давление — до 16 МПа (160 кгс/см).
Материал и рабочие среды
Для изготовления штуцеров 556-35.1219 применяется сталь 20 (ГОСТ 1050-2013) или ее импортный аналог A106 Gr.B. Материал обладает следующими механическими характеристиками:| Параметр | Значение | Метод контроля | Норматив | Примечание |
|---|---|---|---|---|
| Предел текучести | 245 МПа | Растяжение | ГОСТ 1497 | Не менее |
| Временное сопротивление | 410 МПа | Растяжение | ГОСТ 1497 | Не менее |
| Относительное удлинение | 24 % | Растяжение | ГОСТ 1497 | Не менее |
| Ударная вязкость KCU | 59 Дж/см | Ударный изгиб | ГОСТ 9454 | При –20 C |
Монтаж и сварка
Установка штуцера 556-35.1219 выполняется приваркой к наружной поверхности магистрального трубопровода. Рекомендуемый способ сварки — ручная дуговая электродами типа Э42А или полуавтоматическая в среде углекислого газа проволокой Св-08Г2С. Требования к подготовке кромок:- зачистка поверхности до металлического блеска на ширину 20 мм от кромки;
- подогрев зоны сварки до 150–200 C при температуре окружающей среды ниже +5 C;
- выполнение сварного шва в два прохода с обязательным удалением шлака;
- контроль качества шва методом ультразвуковой дефектоскопии или радиографии.
Области применения
Штуцеры ответвительные 556-35.1219 востребованы в следующих отраслях:- нефтегазовая промышленность — обвязка промысловых трубопроводов, узлы запуска очистных устройств;
- теплоэнергетика — врезка в паропроводы и трубопроводы сетевой воды;
- химическое производство — технологические линии с некоррозионными средами;
- системы пожаротушения — ответвления от магистральных водопроводов;
- компрессорные станции — обвязка нагнетательных линий.
Вопросы и ответы
Какое максимальное давление выдерживает штуцер 556-35.1219?
Рабочее давление составляет 16 МПа при температуре до 200 C. При повышении температуры до 425 C допускаемое давление снижается до 10 МПа в соответствии с графиком прочности стали 20.
Можно ли использовать штуцер для врезки в трубопровод, находящийся под давлением?
Нет. Монтаж выполняется только на отключенном и опорожненном трубопроводе. Для врезки под давлением применяются специальные устройства с фрезерованием, а не приварные штуцеры данной конструкции.
Требуется ли термическая обработка после сварки штуцера?
Для трубопроводов с толщиной стенки до 12 мм из стали 20 послесварочный отпуск не обязателен. При толщине более 12 мм или при температуре эксплуатации ниже –20 C рекомендуется местный отпуск при 600–650 C.
Каким образом контролируется качество сварного соединения?
Сварной шов подвергается визуальному и измерительному контролю, а также ультразвуковой дефектоскопии на 100 % протяженности. Дополнительно выполняется гидравлическое испытание узла пробным давлением 24 МПа.