


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


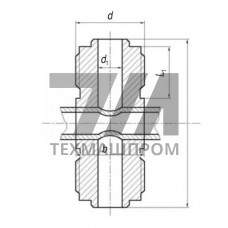
Штуцер ответвительный 556-35.1224 — это элемент трубопроводной арматуры, предназначенный для врезки в магистральный трубопровод с целью организации бокового отвода рабочей среды. Изделие относится к категории ответвительных штуцеров с условным проходом, соответствующим типоразмеру 35 мм, и применяется в системах, где требуется подключение вспомогательных линий без демонтажа основной магистрали.
Штуцер ответвительный 556-35.1224 изготавливается методом горячей штамповки с последующей механической обработкой. Конструкция предусматривает наличие присоединительного патрубка под сварку и резьбового участка для монтажа запорной или регулирующей арматуры. Уплотнительные поверхности обработаны по классу шероховатости Ra 1,6–3,2 мкм, что обеспечивает герметичность соединения при рабочих давлениях до 16 МПа.
Материал корпуса — конструкционная легированная сталь, прошедшая нормализацию. Механические свойства материала обеспечивают работоспособность штуцера в диапазоне температур от –60 до +350 C. Покрытие наружной поверхности — цинковое, нанесённое горячим способом, толщиной 40–63 мкм, что гарантирует коррозионную стойкость при эксплуатации в условиях повышенной влажности и агрессивных сред.
| Параметр | Значение | Единица измерения | Метод контроля | Примечание |
|---|---|---|---|---|
| Условный проход | 35 | мм | Штангенциркуль | По внутреннему диаметру |
| Рабочее давление | 16 | МПа | Гидроиспытания | При 20 C |
| Температура среды | –60…+350 | C | Термометрия | Для стали 20 |
| Резьба присоединения | M42 2 | мм | Резьбовой калибр | Метрическая |
| Масса | 1,85 | кг | Взвешивание | Без ответных фланцев |
| Покрытие | Горячее цинкование | — | Толщиномер | 40–63 мкм |
Штуцеры ответвительные 556-35.1224 востребованы при монтаже технологических трубопроводов на объектах нефтегазового комплекса, в системах водоподготовки и теплообменного оборудования. Основные сценарии использования включают:
При монтаже штуцера ответвительного 556-35.1224 необходимо обеспечить качественный провар корня шва с последующим контролем неразрушающими методами — радиографическим или ультразвуковым. Рекомендуемый способ врезки — под углом 90 к оси магистрали, что минимизирует гидравлические потери в точке отбора. Для компенсации вибрационных нагрузок на участках с пульсирующим потоком целесообразно предусматривать дополнительную опору под штуцером.
Штуцер 556-35.1224 рассчитан на работу с неагрессивными и слабоагрессивными средами: вода техническая и питьевая, пар, инертные газы, нефтепродукты с температурой вспышки выше 61 C. При контакте с сероводородсодержащими средами требуется уточнение применимости по стандартам стойкости к сульфидному растрескиванию. Не допускается эксплуатация в средах с абразивными частицами без предварительной фильтрации потока, так как это приводит к эрозионному износу уплотнительных поверхностей.
Для систем с повышенными требованиями к герметичности рекомендуется использовать штуцер в паре с фланцевым соединением на резьбовом участке, применяя уплотнительные кольца из паронита или фторопласта. Момент затяжки резьбового соединения — 120–150 Нм, контроль осуществляется динамометрическим ключом.
Присоединительный участок выполнен с метрической резьбой M42 2, что позволяет устанавливать стандартную запорную арматуру и манометры с соответствующим переходником.
Да, при условии дополнительного крепления штуцера к несущим конструкциям с помощью кронштейнов. Без опоры вибрационные нагрузки могут привести к усталостному разрушению сварного шва.
Ручная дуговая сварка покрытым электродом или полуавтоматическая сварка в среде углекислого газа. Перед сваркой необходимо зачистить зону врезки до металлического блеска и прогреть кромки до 150–200 C при отрицательных температурах окружающей среды.
Для трубопроводов из углеродистых сталей с толщиной стенки до 12 мм термообработка не требуется. При большей толщине или легированных сталях необходимо выполнить местный отпуск для снятия сварочных напряжений.