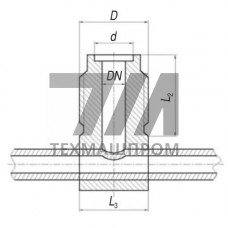
Штуцеры ответвительные 556-35.2179-04 в Минске


Штуцеры ответвительные 556-35.2179-04: технические характеристики и применение

Штуцер ответвительный 556-35.2179-04 — это элемент трубопроводной арматуры, предназначенный для создания ответвления от магистрального трубопровода под прямым углом. Изделие относится к категории приварных штуцеров с внутренней резьбой и применяется в системах, где требуется подключение контрольно-измерительных приборов, дренажных линий или вспомогательных трубопроводов без остановки основного потока. Конструктивно штуцер 556-35.2179-04 выполнен из коррозионностойкой стали, что обеспечивает его работоспособность в агрессивных средах и на объектах с повышенными требованиями к гигиене. Присоединительный узел рассчитан под сварку с трубой, а ответная часть оснащена внутренней резьбой для монтажа запорной арматуры, манометров или датчиков давления.

Конструктивные особенности и материалы

Штуцер ответвительный 556-35.2179-04 изготавливается методом горячей штамповки с последующей механической обработкой. Основной материал — сталь аустенитного класса, устойчивая к межкристаллитной коррозии и воздействию хлоридсодержащих сред. Резьбовая часть выполнена по классу точности 6H, что обеспечивает надежное соединение с ответными элементами без дополнительной подгонки. Посадочная поверхность под сварку обработана под углом 37,5 для формирования качественного сварного шва с полным проплавлением. Толщина стенки в зоне сварки соответствует расчетным нагрузкам для рабочего давления до 16 МПа (160 кгс/см) при температуре среды от –60 до +300 C.

Области применения

Штуцеры ответвительные 556-35.2179-04 востребованы в следующих отраслях промышленности:
  • нефтегазовый комплекс — обвязка технологических трубопроводов, узлы подключения контрольно-измерительных приборов на насосных и компрессорных станциях;
  • химическое производство — линии транспортировки кислот, щелочей и органических растворителей;
  • энергетика — системы питательной воды, паропроводы вспомогательного контура;
  • пищевая и фармацевтическая промышленность — трубопроводы для жидких сред, требующих соблюдения санитарных норм;
  • судостроение — судовые системы охлаждения, балластные и топливные магистрали.

Монтаж и эксплуатация

Установка штуцера 556-35.2179-04 выполняется электродуговой сваркой в среде аргона. Перед монтажом необходимо зачистить кромки до металлического блеска и обезжирить поверхность. Сварной шов должен обеспечивать герметичность соединения при гидроиспытаниях давлением, превышающим рабочее в 1,5 раза. Резьбовое соединение рекомендуется уплотнять лентой ФУМ или анаэробным герметиком, устойчивым к воздействию рабочей среды. При эксплуатации в условиях вибрационных нагрузок следует применять контровочную проволоку или пружинные шайбы для предотвращения самоотвинчивания.

Параметры и размеры

ПараметрЗначениеЕдиница измеренияМетод контроляПримечание
Условный проход15ммштангенциркульDN 15
Рабочее давление16МПагидроиспытанияпри 20 C
Температура среды–60…+300Cтермометриязависит от среды
РезьбаG 1/2"дюймрезьбовой калибрвнутренняя
Материал12Х18Н10Т—спектральный анализаустенитная сталь
Масса0,42кгвесыбез упаковки

Преимущества использования

Применение штуцеров ответвительных 556-35.2179-04 обеспечивает ряд эксплуатационных преимуществ:
  • герметичность соединения при циклических температурных нагрузках благодаря согласованию коэффициентов термического расширения материалов;
  • устойчивость к ударным нагрузкам и гидроударам, возникающим при резком изменении режима работы насосного оборудования;
  • минимальное гидравлическое сопротивление в месте ответвления за счет плавного перехода сечения;
  • возможность многократного демонтажа резьбовой части без повреждения сварного шва;
  • соответствие требованиям промышленной безопасности при эксплуатации на объектах с категорией опасности А и Б.

Вопросы и ответы

Какая резьба используется на штуцере 556-35.2179-04?

Штуцер оснащен внутренней трубной цилиндрической резьбой G 1/2" по ГОСТ 6357-81. Шаг резьбы — 1,814 мм, класс точности — 6H.

Можно ли использовать штуцер для кислородопроводов?

Применение в средах с содержанием кислорода более 23% требует дополнительного обезжиривания и согласования с проектной документацией. Стандартное исполнение не рассчитано на работу в кислородных средах.

Какой метод сварки рекомендуется для монтажа?

Оптимальным является аргонодуговая сварка неплавящимся электродом (TIG) с присадочной проволокой той же марки стали. Допускается ручная дуговая сварка покрытым электродом с предварительным подогревом до 150–200 C.

Требуется ли термическая обработка после сварки?

Для стали аустенитного класса 12Х18Н10Т термическая обработка после сварки не требуется при толщине стенки до 10 мм. При больших толщинах рекомендуется выдержка при 350–400 C для снятия остаточных напряжений.