


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


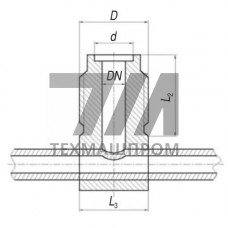
Штуцеры ответвительные 556-35.2179-09 — это фитинги, предназначенные для создания ответвлений от магистрального трубопровода под прямым углом без нарушения целостности основной линии. Изделие относится к категории неразъёмных соединений, монтируемых методом сварки, и применяется в системах, где требуется высокая герметичность и устойчивость к вибрационным нагрузкам. Конструкция 556-35.2179-09 обеспечивает плавный переход потока рабочей среды, что минимизирует гидравлические потери и снижает турбулентность на участке ответвления.
Штуцер ответвительный 556-35.2179-09 изготавливается из низколегированной конструкционной стали, что обеспечивает сочетание прочностных характеристик и свариваемости. Геометрия изделия предусматривает наличие присоединительного пояска под сварной шов, что упрощает позиционирование при монтаже и гарантирует равномерное распределение напряжений в зоне соединения. Толщина стенки рассчитана на работу под давлением до 16 МПа, что позволяет использовать штуцер в напорных магистралях с интенсивными гидроударами.
Поверхность штуцера не имеет защитного покрытия, что предполагает его применение в системах с последующей окраской или теплоизоляцией трубопровода. Отсутствие оцинковки исключает риск образования гальванической пары при контакте с элементами из нержавеющих сталей. Для агрессивных сред рекомендуется дополнительная антикоррозионная обработка наружной и внутренней поверхности после завершения сварочных работ.
Штуцер 556-35.2179-09 характеризуется следующими присоединительными размерами: диаметр магистрального патрубка — 35 мм, диаметр ответвления — 21 мм. Такое соотношение обеспечивает коэффициент расхода на уровне 0,6–0,7 от пропускной способности основной трубы, что достаточно для подключения контрольно-измерительных приборов, дренажных линий и систем подпитки. Полная длина изделия составляет 79 мм, что позволяет выполнять монтаж в стеснённых условиях при минимальном радиусе доступа сварочного инструмента.
Посадочные поверхности штуцера обработаны с шероховатостью Ra 6,3, что обеспечивает стабильное качество сварного соединения при ручной дуговой сварке и в среде защитных газов. Фаска под сварной шов выполнена под углом 30 с притуплением 1,5 мм, что соответствует требованиям к подготовке кромок под стыковые соединения согласно отраслевым нормам.
Штуцеры ответвительные 556-35.2179-09 востребованы при строительстве и реконструкции технологических трубопроводов в следующих отраслях:
Штуцер рассчитан на эксплуатацию при температуре рабочей среды от –60 до +450 C, что позволяет применять его в составе наружных трубопроводных обвязок, работающих в условиях низких климатических температур, а также на паропроводах среднего давления. Устойчивость к знакопеременным нагрузкам делает возможным использование штуцера на участках трубопроводов, подверженных вибрации от насосного оборудования и компрессорных станций.
Сварка штуцера 556-35.2179-09 выполняется электродами типа Э42А или Э50А в зависимости от марки стали магистрального трубопровода. Перед монтажом необходимо зачистить зону соединения до металлического блеска и удалить следы масла, влаги и окалины. После завершения сварочных работ выполняется визуальный и измерительный контроль шва, при необходимости — контроль герметичности пневматическим или гидравлическим методом с испытательным давлением, превышающим рабочее в 1,5 раза.
Для ответственных узлов, работающих под давлением свыше 10 МПа, рекомендуется проводить ультразвуковую дефектоскопию сварного соединения. Штуцер допускает повторный монтаж после демонтажа при условии отсутствия остаточных деформаций и сохранения геометрии присоединительных поверхностей.
По сравнению с врезкой через седловой отвод или приварной бобышкой, штуцер 556-35.2179-09 обеспечивает более равномерное распределение напряжений в зоне соединения за счёт увеличенной длины пояска под сварку. Это особенно важно при работе в условиях циклических нагрузок, когда концентрация напряжений в сварном шве может привести к усталостному разрушению. Применение штуцера исключает необходимость дополнительной механической обработки отверстия в магистральной трубе, что сокращает время монтажных работ.
| Параметр | Значение для 556-35.2179-09 | Диапазон для типовых штуцеров | Метод контроля | Нормативный документ |
|---|---|---|---|---|
| Диаметр магистрали, мм | 35 | 25–108 | Штангенциркуль | ГОСТ 166 |
| Диаметр ответвления, мм | 21 | 14–57 | Штангенциркуль | ГОСТ 166 |
| Рабочее давление, МПа | 16 | 10–25 | Гидроиспытания | ГОСТ 356 |
| Температура эксплуатации, C | –60…+450 | –70…+450 | Термометрия | ГОСТ 356 |
Оптимальным является ручная дуговая сварка покрытым электродом или полуавтоматическая сварка в среде CO. Выбор метода зависит от марки стали магистрального трубопровода и требований проекта к качеству сварного соединения.
Нет, конструкция штуцера предусматривает монтаж непосредственно на трубу без предварительной обработки кромок. Достаточно зачистить поверхность трубы в зоне сварки до металлического блеска.
Без дополнительного защитного покрытия штуцер предназначен для нейтральных и слабоагрессивных сред. Для химически активных жидкостей требуется нанесение антикоррозионного покрытия или выбор штуцера из коррозионностойкой стали.
Выполняется визуальный осмотр, при необходимости — измерительный контроль и гидравлические испытания давлением, превышающим рабочее в 1,5 раза. Для ответственных узлов применяется ультразвуковая дефектоскопия.