


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


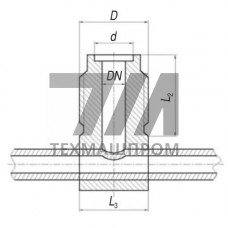
Штуцеры ответвительные 556-35.2205-3 — это фитинги, предназначенные для врезки в трубопровод под углом с целью организации ответвления потока рабочей среды. Исполнение 556-35.2205-3 относится к конкретной конструктивной серии, где числовой индекс 35 определяет типоразмер присоединяемого трубопровода, а 2205 указывает на материал — дуплексную нержавеющую сталь марки UNS S32205 (аналог 1.4462). Данное сочетание обеспечивает высокую коррозионную стойкость в агрессивных средах и повышенную механическую прочность по сравнению с аустенитными сталями.
Штуцеры ответвительные серии 556-35.2205-3 изготавливаются методом горячей объемной штамповки с последующей механической обработкой. Конструкция предусматривает наличие приварного седла под ответвление и резьбового или приварного патрубка для подключения отводной линии. Геометрия перехода обеспечивает плавное изменение сечения, что минимизирует гидравлические потери и снижает турбулентность потока в точке врезки.
Материал 2205 (UNS S32205) характеризуется двухфазной структурой: примерно 50% феррита и 50% аустенита. Такое соотношение фаз обеспечивает предел текучести не менее 450 МПа и высокую стойкость к коррозионному растрескиванию под напряжением в хлоридсодержащих средах. Рабочий диапазон температур для данного исполнения составляет от –50 C до +280 C, что позволяет применять штуцеры в криогенных системах и установках с повышенной температурой эксплуатации.
Штуцеры ответвительные из стали 2205 востребованы в отраслях, где требуется сочетание коррозионной стойкости и механической прочности:
| Параметр | Значение | Единица измерения | Метод контроля | Примечание |
|---|---|---|---|---|
| Условный проход | DN 25–DN 80 | мм | обмер | зависит от типоразмера |
| Рабочее давление | до 100 | бар | гидроиспытания | при 20 C |
| Предел текучести | 450 | МПа | испытания на растяжение | минимум |
| Временное сопротивление | 620–800 | МПа | испытания на растяжение | по ASTM A370 |
| Твердость | 32 | HRC | твердомер | по Бринеллю HB 293 |
| Толщина стенки | 3,5–8,8 | мм | ультразвук | по графику нагрузок |
Приварка штуцеров ответвительных 556-35.2205-3 к магистральному трубопроводу выполняется электродами с основным покрытием типа E2209 или проволокой ER2209 для аргонодуговой сварки. Требуется предварительный подогрев до 150–200 C при толщине стенки свыше 20 мм. После сварки рекомендуется выдержка при температуре 200 C в течение 2 часов для снятия остаточных напряжений. Контроль качества сварных швов проводится методами радиографии или ультразвуковой дефектоскопии в объеме 100% соединений.
Монтаж штуцеров 556-35.2205-3 в линию осуществляется с соблюдением требований к чистоте поверхности: зона сварки зачищается до металлического блеска, обезжиривается ацетоном или иным растворителем. При установке на трубопроводы, работающие под давлением, необходимо обеспечить доступ для последующего неразрушающего контроля и термообработки.
Рабочее давление зависит от типоразмера и толщины стенки. Для стандартного исполнения DN 50 при температуре 20 C допускается давление до 100 бар. При повышении температуры до 200 C допустимое давление снижается до 80 бар.
Сталь 2205 имеет двухфазную ферритно-аустенитную структуру, что обеспечивает предел текучести примерно в два раза выше, чем у стали 304. Кроме того, 2205 значительно устойчивее к коррозионному растрескиванию под напряжением в хлоридных средах.
Допускается аргонодуговая сварка вольфрамовым электродом (GTAW), ручная дуговая сварка покрытыми электродами (SMAW) и механизированная сварка плавящимся электродом в среде защитного газа (GMAW). Присадочные материалы должны соответствовать составу основного металла.
Для толщин стенки до 20 мм послесварочная термообработка не обязательна. При больших толщинах рекомендуется выдержка при 200 C в течение 2 часов для снятия напряжений. Полная аустенитизация не требуется и может ухудшить механические свойства.